
Einleitung: Drucker voll zu planen ist nur der erste Schritt der Disposition
In einer 3D-Druck-Werkstatt ist der naheliegendste Effizienzindikator, ob die Anlagen laufen. Wer jedoch nur eine maximale Auslastung der Drucker anstrebt, riskiert Rückstaus in der Nachbearbeitung, das Einschieben von Eilaufträgen, häufige Materialwechsel und Engpässe in der Qualitätsprüfung. Eine echte Dispositionsoptimierung sorgt dafür, dass Aufträge reibungslos zwischen Drucken, Entgraten, Nachbearbeitung, Prüfung und Verpackung fließen, statt dass nur eine einzelne Anlage scheinbar beschäftigt ist.
1. Aufträge in Ressourcenanforderungen zerlegen
Jeder Auftrag sollte in Ressourcenanforderungen übersetzt werden: Materialtyp, Verfahren und Anlage, geschätzte Druckstunden, belegtes Bauvolumen, Nachbearbeitungsschritte, Prüfniveau und spätester Liefertermin. SLS-Aufträge eignen sich für eine gemeinsame Fertigung nach Material und Farbe, bei SLA-Aufträgen müssen Stützstrukturen sowie die Kapazität für Waschen und Aushärten berücksichtigt werden, und beim Metalldruck sind Bauplatte, Wärmebehandlung und die Warteschlange beim Drahterodieren zu beachten. Nur wenn die Ressourcenanforderungen strukturiert vorliegen, kann die Disposition überhaupt optimiert werden.
2. Den tatsächlichen Engpass erkennen statt den gefühlten
Viele Werkstätten vermuten den Engpass bei den Druckanlagen, in der Praxis liegt er jedoch oft beim Entpulvern, Schleifen, Lackieren oder in der Qualitätsprüfung. Die Engpasslage lässt sich durch die Erfassung der Wartezeiten je Prozessschritt und der Anzahl der in Arbeit befindlichen Teile bestimmen. Wenn nach Abschluss des Drucks die durchschnittliche Wartezeit auf die Nachbearbeitung mehr als 24 Stunden beträgt, vergrößert eine Ausweitung der Druckaufträge lediglich den Bestand. Die Optimierung sollte daher vorrangig bei den Engpassprozessen ansetzen, etwa durch zusätzliche Vorrichtungen, standardisierte Schleifwege oder angepasste Stichprobenstrategien in der Qualitätsprüfung.
3. Verständliche Prioritätsregeln einführen
Eilaufträge zuerst ist nicht die einzige Regel. Die Disposition kann Liefertermin, Kundenstatus, Nutzen aus Materialbündelung, Kosten für Materialwechsel und die Kontinuität des Prozessablaufs gemeinsam bewerten. Wenn zum Beispiel Standardteile und Eilteile aus demselben Material gemeinsam gefertigt werden, lassen sich Wechselzeiten reduzieren; bei einer Mischbelegung von Sichtteilen und Funktionsteilen muss jedoch vermieden werden, dass die Stützstrategie die Qualität beeinträchtigt. Die Regeln sollten im Team transparent sein, damit nicht jeden Tag vor Ort per mündlicher Abstimmung entschieden werden muss.
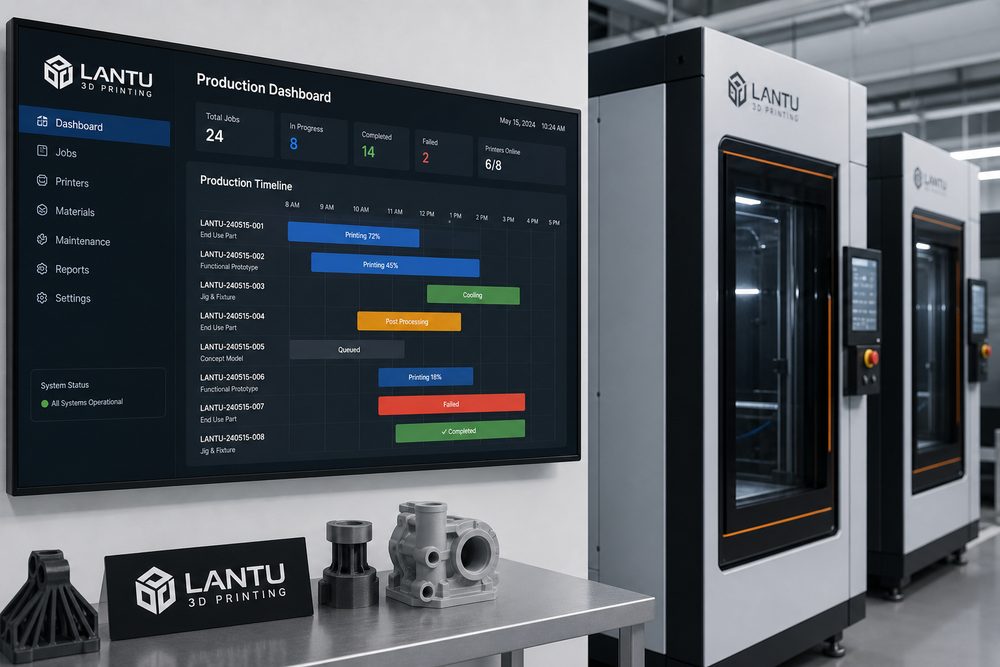
4. Digitale Dashboards machen Abweichungen früh sichtbar
Ein Produktionsdashboard sollte mindestens den Auftragsstatus, die Maschinenplanung, die Nachbearbeitungswarteschlange, die Ursache von Abweichungen und die voraussichtliche Fertigstellungszeit anzeigen. Bei Verzögerungsrisiken sollte das System frühzeitig warnen, statt erst zu reagieren, wenn der Kunde nachfragt. Der Mehrwert von Plattformen wie Blueprint3D liegt darin, Eingangsbefehle, Modellprüfung, Produktionsschritte und Lieferstatus miteinander zu verbinden, sodass die Disposition schrittweise von erfahrungsbasiert zu datenbasiert übergeht.
Fazit
Ziel der Optimierung der 3D-Druck-Dispositionsplanung ist nicht die Maximierung der Einzelleistung, sondern die Stabilität des gesamten Liefersystems. Durch Ressourcenzerlegung, Engpassanalyse, Prioritätsregeln und digitale Dashboards können Unternehmen auch bei schwankender Auftragslage eine höhere Erstlieferquote erzielen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.