
引言:排满打印机只是调度的第一步
在3D打印车间里,最直观的效率指标是设备是否在运行。但如果只追求打印机满负荷,可能导致后处理堆积、急单插队、材料频繁切换和质检拥堵。真正的调度优化,应让订单在打印、清理、后处理、检验和包装之间顺畅流动,而不是让某一台设备看起来很忙。
一、把订单拆解为资源需求
每个订单都应被转化为资源需求:材料类型、工艺设备、预计打印小时、占版体积、后处理工序、检验等级和最晚交付时间。SLS类订单适合按材料和颜色合批,SLA类订单要注意支撑方向和清洗固化能力,金属打印则要考虑基板、热处理和线切割排队。只有将资源需求结构化,调度才有优化基础。
二、识别真正瓶颈而不是直觉瓶颈
很多车间以为瓶颈在打印设备,实际瓶颈可能在清粉、打磨、喷漆或质检。可以通过记录每道工序的等待时间和在制品数量判断瓶颈位置。如果打印完成后平均等待后处理超过24小时,继续增加打印任务只会扩大库存。优化应优先改善瓶颈工序,例如增加夹具、标准化打磨路径或调整质检抽样策略。
三、建立可解释的优先级规则
急单优先并不是唯一规则。调度可以综合交期、客户等级、材料合批收益、设备换料成本和工序连续性。比如同一材料的普通件与急件合批,可以降低换料时间;但外观件与功能件混排时,要避免支撑策略影响质量。规则应在团队内透明,避免现场每天靠口头协调。
四、数字化看板让异常提前暴露
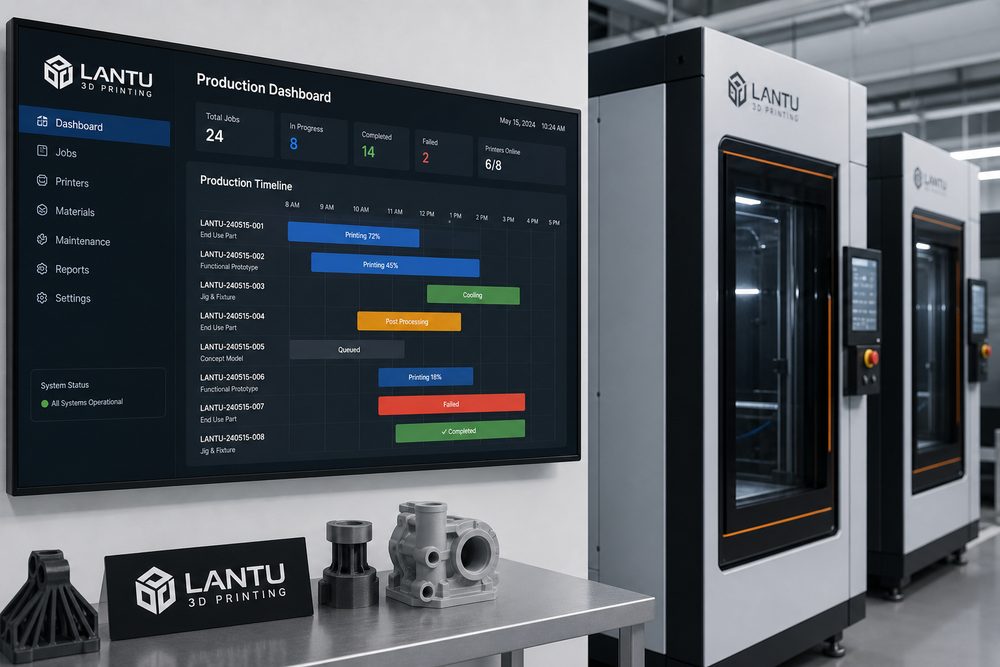
生产看板至少应显示订单状态、设备计划、后处理队列、异常原因和预计完成时间。对于延期风险,系统应提前提示而不是等客户催单。蓝图三维类平台的价值在于把前端订单、模型评审、生产节点和交付状态连接起来,使调度从经验驱动逐步转向数据驱动。
总结
3D打印调度优化的目标不是单点效率最大化,而是交付系统整体稳定。通过资源拆解、瓶颈识别、优先级规则和数字化看板,企业可以在订单波动中保持更高的一次交付成功率。