
Pengenalan: Mengisi penuh mesin cetak hanyalah langkah pertama dalam penjadualan
Di bengkel 3D printing, petunjuk kecekapan yang paling jelas ialah sama ada peralatan sedang beroperasi. Namun, jika hanya mengejar operasi mesin pada beban penuh, ia boleh menyebabkan pengumpulan kerja pasca-pemprosesan, pesanan tergempar memotong giliran, pertukaran bahan yang kerap dan kesesakan pemeriksaan kualiti. Pengoptimuman penjadualan yang sebenar harus membolehkan pesanan bergerak lancar antara proses cetakan, pembersihan, pasca-pemprosesan, pemeriksaan dan pembungkusan, bukannya hanya menjadikan satu mesin kelihatan sangat sibuk.
1. Pecahkan pesanan kepada keperluan sumber
Setiap pesanan perlu ditukar kepada keperluan sumber: jenis bahan, peralatan proses, anggaran jam cetakan, isipadu pada platform, proses pasca-pemprosesan, tahap pemeriksaan dan tarikh penghantaran paling lewat. Pesanan jenis SLS sesuai digabungkan secara kelompok mengikut bahan dan warna; pesanan SLA pula perlu memberi perhatian kepada arah sokongan serta keupayaan pencucian dan pengawetan; manakala pencetakan logam perlu mengambil kira plat dasar, rawatan haba dan giliran pemotongan wayar. Hanya apabila keperluan sumber distrukturkan, barulah penjadualan mempunyai asas untuk dioptimumkan.
2. Kenal pasti bottleneck sebenar, bukan bottleneck yang berdasarkan tanggapan
Banyak bengkel menganggap bottleneck berada pada peralatan cetakan, sedangkan bottleneck sebenar mungkin terletak pada penyingkiran serbuk, pengisaran, pengecatan atau pemeriksaan kualiti. Lokasi bottleneck boleh ditentukan dengan merekod masa menunggu bagi setiap proses dan jumlah kerja dalam proses (WIP). Jika selepas cetakan selesai, purata menunggu untuk pasca-pemprosesan melebihi 24 jam, menambah lagi tugas cetakan hanya akan membesarkan inventori. Pengoptimuman harus memberi keutamaan kepada penambahbaikan proses bottleneck, contohnya dengan menambah jig, menyeragamkan laluan pengisaran atau melaraskan strategi pensampelan pemeriksaan kualiti.
3. Wujudkan peraturan keutamaan yang boleh dijelaskan
Pesanan tergempar diberi keutamaan bukanlah satu-satunya peraturan. Penjadualan boleh mengambil kira tarikh akhir, tahap pelanggan, manfaat penggabungan bahan, kos pertukaran bahan peralatan dan kesinambungan proses. Contohnya, menggabungkan pesanan biasa dan pesanan tergempar yang menggunakan bahan sama dalam satu kelompok boleh mengurangkan masa pertukaran bahan; namun, apabila komponen luaran bercampur dengan komponen fungsi, strategi sokongan perlu dielakkan daripada menjejaskan kualiti. Peraturan harus telus dalam pasukan supaya operasi di lapangan tidak perlu bergantung kepada penyelarasan lisan setiap hari.
4. Papan pemuka digital membolehkan masalah dikesan lebih awal
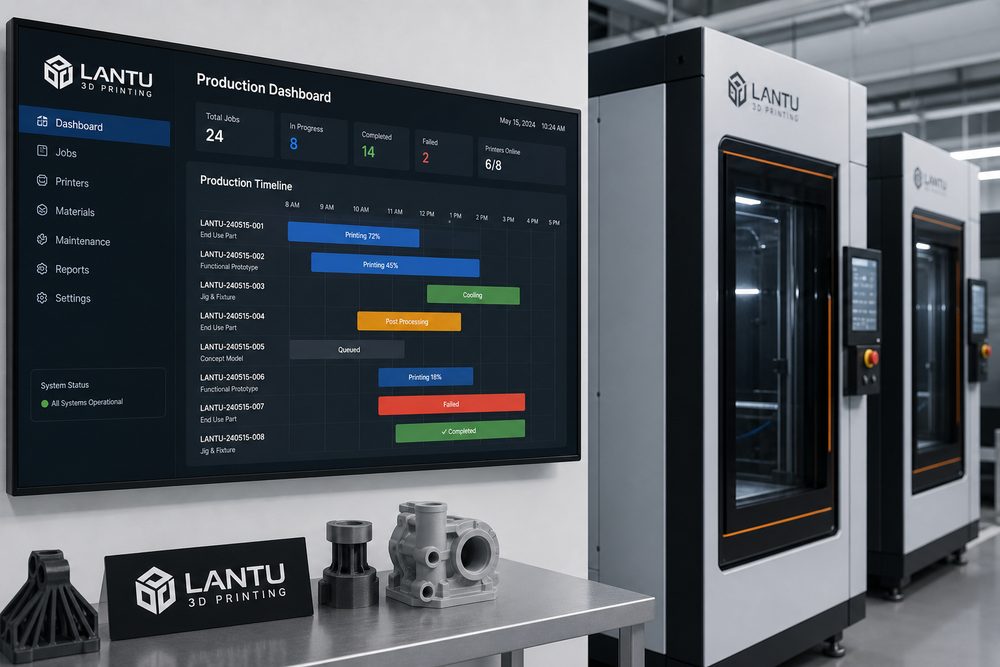
Papan pemuka pengeluaran sekurang-kurangnya perlu memaparkan status pesanan, pelan peralatan, barisan pasca-pemprosesan, punca anomali dan anggaran masa siap. Bagi pesanan yang berisiko lewat, sistem perlu memberi amaran awal dan bukannya menunggu pelanggan membuat susulan. Nilai platform seumpama Blueprint3D terletak pada keupayaannya menghubungkan pesanan hadapan, semakan model, nod pengeluaran dan status penghantaran, sekali gus menjadikan penjadualan beralih secara berperingkat daripada dipacu pengalaman kepada dipacu data.
Kesimpulan
Matlamat pengoptimuman penjadualan 3D printing bukanlah memaksimumkan kecekapan pada satu titik, tetapi menstabilkan keseluruhan sistem penghantaran. Melalui pecahan sumber, pengenalpastian bottleneck, peraturan keutamaan dan papan pemuka digital, perusahaan dapat mengekalkan kadar kejayaan penghantaran pertama yang lebih tinggi walaupun berdepan turun naik pesanan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.