
Introducción: llenar las impresoras es solo el primer paso de la programación
En un taller de impresión 3D, el indicador de eficiencia más intuitivo es si los equipos están en funcionamiento. Pero si se persigue únicamente mantener las impresoras al máximo de carga, pueden acumularse tareas de posprocesado, colarse pedidos urgentes, producirse cambios frecuentes de material y generarse congestión en el control de calidad. La verdadera optimización de la programación debe permitir que los pedidos fluyan con suavidad entre impresión, limpieza, posprocesado, inspección y embalaje, en lugar de hacer que una sola máquina parezca muy ocupada.
1. Descomponer los pedidos en necesidades de recursos
Cada pedido debe transformarse en necesidades de recursos: tipo de material, equipo de proceso, horas de impresión estimadas, volumen de ocupación de la plataforma, operaciones de posprocesado, nivel de inspección y fecha límite de entrega. Los pedidos SLS se adaptan a la consolidación por material y color; los pedidos SLA requieren prestar atención a la orientación de los soportes y a la capacidad de limpieza y curado; y la impresión metálica exige considerar la placa base, el tratamiento térmico y la cola de espera para el corte por hilo. Solo cuando las necesidades de recursos están estructuradas, la programación cuenta con una base para optimizarse.
2. Identificar el verdadero cuello de botella, no el intuitivo
Muchos talleres creen que el cuello de botella está en los equipos de impresión, pero en realidad puede estar en el despolvado, el lijado, la pintura en spray o la inspección de calidad. Es posible determinar la ubicación del cuello de botella registrando el tiempo de espera y la cantidad de trabajo en curso de cada proceso. Si, tras completar la impresión, la espera media para posprocesado supera las 24 horas, seguir añadiendo tareas de impresión solo ampliará el inventario. La optimización debe mejorar primero las operaciones cuello de botella, por ejemplo añadiendo utillajes, estandarizando las rutas de lijado o ajustando la estrategia de muestreo de calidad.
3. Establecer reglas de prioridad explicables
Priorizar los pedidos urgentes no es la única regla. La programación puede combinar la fecha de entrega, el nivel del cliente, el beneficio de consolidar materiales, el coste de cambio de material del equipo y la continuidad del proceso. Por ejemplo, consolidar en un mismo lote piezas ordinarias y urgentes del mismo material puede reducir el tiempo de cambio de material; pero cuando se mezclan piezas estéticas y piezas funcionales, debe evitarse que la estrategia de soportes afecte la calidad. Las reglas deben ser transparentes para todo el equipo, evitando que cada día la coordinación en planta dependa de acuerdos verbales.
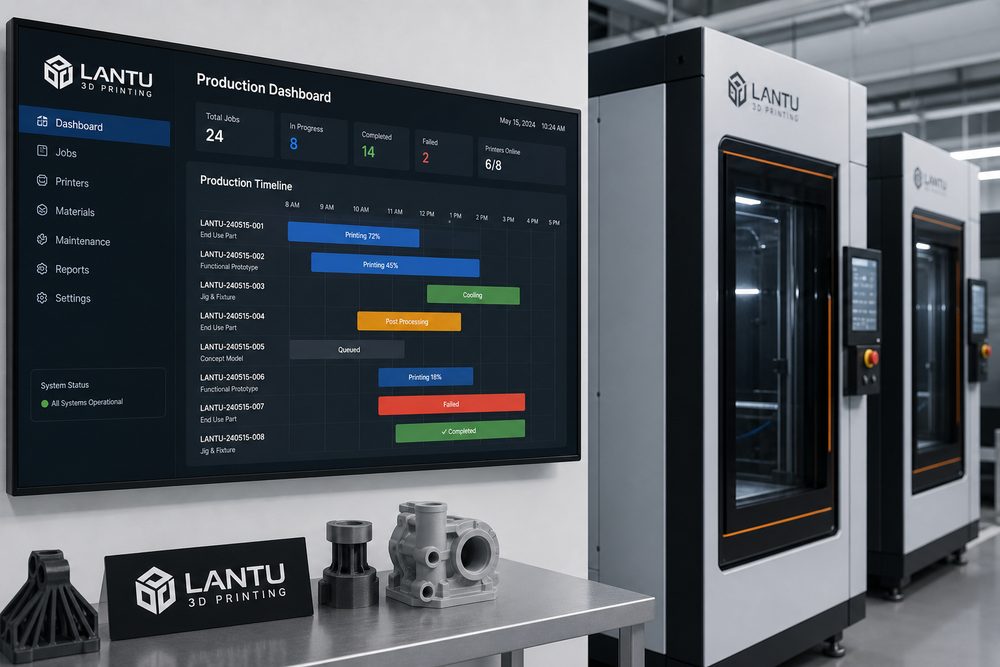
4. Un tablero digital permite detectar anomalías con antelación
El tablero de producción debe mostrar, como mínimo, el estado de los pedidos, la planificación de los equipos, la cola de posprocesado, las causas de las anomalías y el tiempo estimado de finalización. Ante un riesgo de retraso, el sistema debe avisar con antelación y no esperar a que el cliente insista en el pedido. El valor de plataformas como Blueprint3D reside en conectar los pedidos de front-end, la revisión de modelos, los nodos de producción y el estado de entrega, permitiendo que la programación pase gradualmente de un enfoque basado en la experiencia a uno basado en datos.
Conclusión
El objetivo de optimizar la programación en impresión 3D no es maximizar la eficiencia de un solo punto, sino la estabilidad global del sistema de entrega. Mediante la descomposición de recursos, la identificación de cuellos de botella, las reglas de prioridad y los tableros digitales, las empresas pueden mantener una mayor tasa de entrega correcta a la primera incluso cuando fluctúan los pedidos.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.