
Introduzione: riempire le stampanti è solo il primo passo della pianificazione
In un’officina di stampa 3D, l’indicatore di efficienza più immediato è se le macchine sono in funzione. Ma se si punta soltanto al pieno carico delle stampanti, si possono creare accumuli nel post-processing, inserimenti di urgenze in coda, frequenti cambi materiale e congestioni nel controllo qualità. Una vera ottimizzazione della programmazione deve far fluire gli ordini senza intoppi tra stampa, pulizia, post-processing, ispezione e confezionamento, invece di limitarsi a far sembrare occupata una singola macchina.
1. Suddividere gli ordini in requisiti di risorse
Ogni ordine dovrebbe essere trasformato in requisiti di risorse: tipo di materiale, attrezzatura di processo, ore di stampa previste, volume occupato sulla piattaforma, operazioni di post-processing, livello di ispezione e data di consegna più tardiva. Gli ordini SLS sono adatti al consolidamento per materiale e colore; per gli ordini SLA occorre prestare attenzione all’orientamento dei supporti e alla capacità di lavaggio e polimerizzazione; la stampa metallica, invece, richiede di considerare la gestione delle piastre di base, il trattamento termico e la coda del taglio a filo. Solo strutturando i requisiti di risorse la programmazione può avere una base di ottimizzazione.
2. Identificare i veri colli di bottiglia, non quelli intuitivi
Molte officine pensano che il collo di bottiglia sia nelle macchine di stampa, ma in realtà può trovarsi nella rimozione della polvere, nella levigatura, nella verniciatura o nel controllo qualità. È possibile individuare la posizione del collo di bottiglia registrando i tempi di attesa di ogni fase e la quantità di lavoro in corso. Se, dopo il completamento della stampa, l’attesa media per il post-processing supera le 24 ore, aumentare ulteriormente i lavori di stampa non farà altro che ampliare le scorte. L’ottimizzazione dovrebbe concentrarsi prioritariamente sul processo vincolante, ad esempio aggiungendo attrezzaggi, standardizzando i percorsi di levigatura o modificando la strategia di campionamento del controllo qualità.
3. Stabilire regole di priorità comprensibili
La priorità agli ordini urgenti non è l’unica regola. La programmazione può integrare scadenza di consegna, livello del cliente, vantaggio del consolidamento dei lotti, costo di cambio materiale e continuità del processo. Ad esempio, consolidare in un unico lotto i pezzi ordinari e quelli urgenti dello stesso materiale può ridurre i tempi di cambio; tuttavia, mescolando pezzi estetici e pezzi funzionali, bisogna evitare che la strategia dei supporti comprometta la qualità. Le regole dovrebbero essere trasparenti per tutto il team, evitando che in officina si debba ricorrere ogni giorno al coordinamento verbale.
4. Le dashboard digitali fanno emergere in anticipo le anomalie
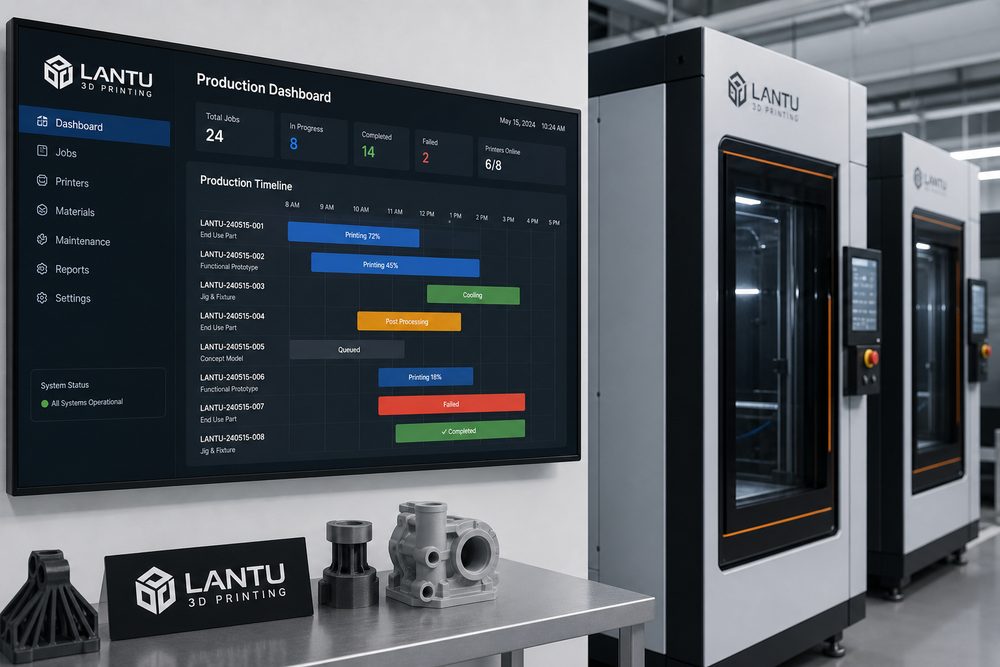
La dashboard di produzione dovrebbe mostrare almeno lo stato degli ordini, il piano delle macchine, la coda del post-processing, le cause delle anomalie e il tempo stimato di completamento. Per i rischi di ritardo, il sistema dovrebbe avvisare in anticipo anziché attendere che il cliente solleciti l’ordine. Il valore delle piattaforme come Blueprint3D sta nel collegare gli ordini in entrata, la revisione del modello, i nodi produttivi e lo stato di consegna, permettendo alla programmazione di passare gradualmente da un approccio guidato dall’esperienza a uno guidato dai dati.
Conclusione
L’obiettivo dell’ottimizzazione della programmazione nella stampa 3D non è massimizzare l’efficienza di un singolo punto, ma garantire la stabilità dell’intero sistema di consegna. Attraverso la scomposizione delle risorse, l’identificazione dei colli di bottiglia, le regole di priorità e le dashboard digitali, le aziende possono mantenere un tasso più elevato di consegna corretta al primo colpo anche in presenza di oscillazioni negli ordini.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.