
Giriş: Yazıcıları doldurmak, planlamanın sadece ilk adımıdır
3D baskı atölyelerinde en somut verimlilik göstergesi, ekipmanın çalışıyor olup olmamasıdır. Ancak yalnızca yazıcıyı tam kapasite çalıştırmaya odaklanmak; son işlem birikmesine, acil işlerin kuyruğa girmesine, malzeme değişimlerinin sıklaşmasına ve kalite kontrolün tıkanmasına yol açabilir. Gerçek planlama optimizasyonu, siparişlerin baskı, temizleme, son işlem, kontrol ve paketleme aşamaları arasında akıcı biçimde ilerlemesini sağlamalıdır; amaç yalnızca tek bir makinenin çok meşgul görünmesi değildir.
1. Siparişleri kaynak gereksinimlerine ayırın
Her sipariş; malzeme türü, süreç ekipmanı, tahmini baskı süresi, platform kullanım hacmi, son işlem adımları, kontrol seviyesi ve en geç teslim tarihi gibi kaynak gereksinimlerine dönüştürülmelidir. SLS türü siparişler malzeme ve renge göre toplu halde birleştirilmeye uygundur; SLA türü siparişlerde destek yönü ile yıkama ve kürleme kapasitesine dikkat edilmelidir; metal baskıda ise taban plaka, ısıl işlem ve tel erozyon sırası göz önünde bulundurulmalıdır. Planlama için temel ancak kaynak gereksinimlerinin yapılandırılmasıdır.
2. Gerçek darboğazı sezgisel olanla karıştırmayın
Birçok atölye darboğazın baskı ekipmanında olduğunu düşünür; oysa gerçek darboğaz toz alma, taşlama, boya veya kalite kontrolde olabilir. Her işlem adımının bekleme süresi ve yarı mamul miktarı kaydedilerek darboğazın yeri belirlenebilir. Baskı tamamlandıktan sonra son işlemi bekleme süresi ortalama 24 saati aşıyorsa, baskı görevlerini artırmaya devam etmek yalnızca stok birikimini büyütür. Optimizasyon öncelikle darboğaz operasyonlarını iyileştirmelidir; örneğin fikstür eklemek, taşlama yollarını standartlaştırmak veya kalite kontrol örnekleme stratejisini ayarlamak gibi.
3. Açıklanabilir öncelik kuralları oluşturun
Acil işlerin önceliklendirilmesi tek kural değildir. Planlama; teslim tarihi, müşteri seviyesi, malzeme toplu iş kazancı, ekipman malzeme değişim maliyeti ve işlem sürekliliğini birlikte değerlendirebilir. Örneğin aynı malzemeye ait standart parçalar ile acil parçaları birlikte toplamak malzeme değişim süresini azaltabilir; ancak görünür yüzeyli parçalar ile fonksiyonel parçalar birlikte işlendiğinde destek stratejisinin kaliteyi etkilememesine dikkat edilmelidir. Kurallar ekip içinde şeffaf olmalı, sahada her gün sözlü koordinasyona dayanılmamalıdır.
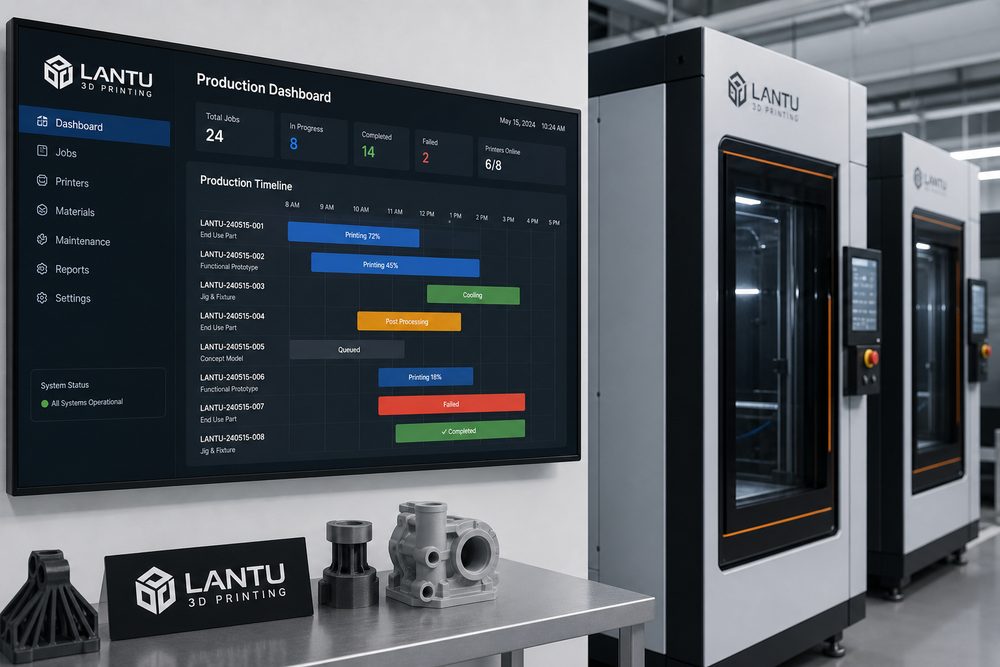
4. Dijital gösterge panelleri sorunları önceden görünür kılar
Üretim panosu en azından sipariş durumunu, ekipman planını, son işlem kuyruğunu, anomali nedenlerini ve tahmini tamamlanma süresini göstermelidir. Gecikme riski oluştuğunda sistemin müşteriden hatırlatma gelmesini beklemeden önceden uyarı vermesi gerekir. Blueprint3D benzeri platformların değeri; ön uç siparişleri, model incelemesini, üretim düğümlerini ve teslimat durumunu birbirine bağlayarak planlamayı deneyim odaklı yapıdan veri odaklı yapıya kademeli olarak taşımasında yatar.
Sonuç
3D baskı planlama optimizasyonunun amacı tekil verimliliği maksimuma çıkarmak değil, teslimat sisteminin genel istikrarını sağlamaktır. Kaynak ayrıştırma, darboğaz tespiti, öncelik kuralları ve dijital gösterge panelleri sayesinde işletmeler sipariş dalgalanmaları içinde daha yüksek ilk seferde teslim başarısı elde edebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.