
Inleiding: de printers vol plannen is slechts de eerste stap
In een 3D-printwerkplaats is de meest directe efficiëntie-indicator of de apparatuur draait. Maar als u zich alleen richt op een volle bezetting van de printers, kan dat leiden tot opstapeling in de nabehandeling, het inschuiven van spoedorders, frequente materiaalwissels en opstoppingen bij de kwaliteitscontrole. Echte planningsoptimalisatie zorgt ervoor dat orders soepel door printen, reinigen, nabehandeling, inspectie en verpakking stromen, in plaats van dat één machine er alleen maar druk uitziet.
1. Splits orders op in resourcbehoeften
Elke order moet worden vertaald naar resourcbehoeften: materiaaltype, procesapparatuur, geschatte printuren, benodigde ruimte op de bouwplaat, nabehandelingsstappen, inspectieniveau en uiterste leverdatum. SLS-orders kunnen het best per materiaal en kleur worden samengevoegd, bij SLA-orders moet worden gelet op de oriëntatie van ondersteuningen en de capaciteit voor reinigen en uitharden, en bij metaalprinten moeten de bouwplaat, warmtebehandeling en de wachtrij voor draadvonken worden meegenomen. Alleen wanneer resourcbehoeften gestructureerd zijn, ontstaat er een basis voor optimalisatie van de planning.
2. Herken de echte bottleneck, niet de bottleneck op gevoel
Veel werkplaatsen denken dat de bottleneck in de printapparatuur zit, terwijl de echte beperking misschien ligt bij poederverwijdering, schuren, spuiten of kwaliteitscontrole. Door de wachttijd en het aantal werkstukken in bewerking per processtap vast te leggen, kan de bottleneckpositie worden vastgesteld. Als de gemiddelde wachttijd voor nabehandeling na het printen meer dan 24 uur bedraagt, zal het toevoegen van extra printopdrachten alleen maar meer voorraad opbouwen. Optimalisatie moet daarom eerst gericht zijn op de bottleneckstappen, bijvoorbeeld door extra hulpstukken toe te voegen, schuurtrajecten te standaardiseren of de bemonsteringsstrategie voor kwaliteitscontrole aan te passen.
3. Bouw uitlegbare prioriteitsregels op
Spoedorders eerst is niet de enige regel. De planning kan ook rekening houden met de levertijd, klantniveau, het voordeel van batchsamenvoeging, de kosten van materiaalwissels en de continuïteit van het proces. Zo kan het samenvoegen van reguliere en spoedonderdelen van hetzelfde materiaal de wisseltijd verkorten; maar wanneer zichtdelen en functionele onderdelen door elkaar worden gepland, moet worden voorkomen dat de ondersteuningsstrategie de kwaliteit beïnvloedt. Deze regels moeten transparant zijn binnen het team, zodat de werkvloer niet elke dag op mondelinge afstemming hoeft te vertrouwen.
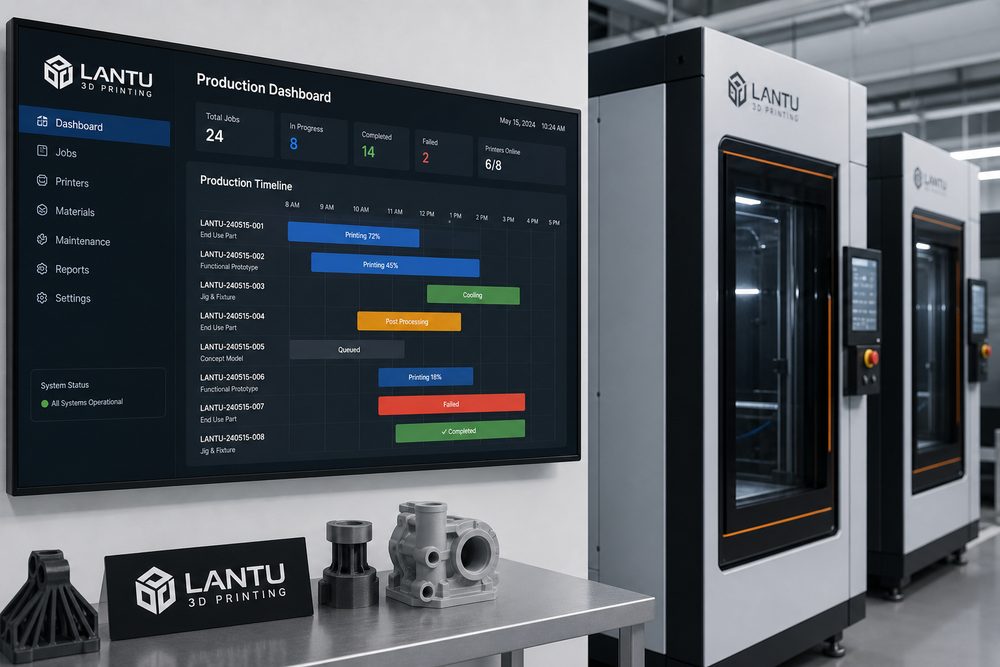
4. Digitale dashboards maken afwijkingen vroeg zichtbaar
Een productiedashboard moet minimaal de orderstatus, machineplanning, nabehandelingswachtrij, oorzaak van afwijkingen en de verwachte voltooiingstijd tonen. Bij een risico op vertraging moet het systeem vroegtijdig waarschuwen, in plaats van te wachten tot de klant navraagt. De waarde van een platform zoals Blueprint3D ligt in het verbinden van front-end orders, modelbeoordeling, productiestappen en leveringsstatus, zodat de planning geleidelijk verschuift van ervaringsgestuurd naar datagestuurd.
Samenvatting
Het doel van optimalisatie van 3D-printplanning is niet het maximaliseren van de efficiëntie van één enkele schakel, maar het stabiel houden van het totale leveringssysteem. Door resourcdecompositie, bottleneckherkenning, prioriteitsregels en digitale dashboards kunnen bedrijven met grotere orderfluctuaties toch een hogere first-pass leveringssuccesratio behouden.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.