
서론: 프린터를 가득 채우는 것은 스케줄링의 첫걸음일 뿐이다
3D프린팅 작업장에서 가장 직관적인 효율 지표는 설비가 가동 중인지 여부다. 하지만 단순히 프린터의 풀가동만을 추구하면 후처리 적체, 급한 주문의 끼어들기, 잦은 재료 전환, 품질검사 병목이 발생할 수 있다. 진정한 스케줄링 최적화는 어느 한 장비가 바빠 보이게 만드는 것이 아니라, 주문이 출력, 세척, 후처리, 검사, 포장 사이에서 원활하게 흐르도록 만드는 데 있다.
1. 주문을 자원 요구사항으로 분해하기
각 주문은 자원 요구사항으로 변환되어야 한다. 즉, 재료 유형, 공정 설비, 예상 출력 시간, 적층 면적, 후처리 공정, 검사 등급, 최종 납기 시간을 포함해야 한다. SLS 계열 주문은 재료와 색상에 따라 배치 통합이 적합하고, SLA 계열 주문은 서포트 방향과 세척·경화 역량을 주의해야 하며, 금속 프린팅은 베이스플레이트, 열처리, 와이어 컷팅 대기열까지 고려해야 한다. 자원 요구사항을 구조화해야만 스케줄링 최적화의 기반이 마련된다.
2. 직감이 아닌 실제 병목을 식별하기
많은 작업장은 병목이 출력 설비에 있다고 생각하지만, 실제 병목은 분말 제거, 연마, 도장 또는 품질검사에 있을 수 있다. 각 공정의 대기 시간과 재공품 수량을 기록하면 병목 위치를 판단할 수 있다. 출력 완료 후 후처리 평균 대기 시간이 24시간을 초과한다면, 출력 작업을 더 늘리는 것은 재고만 확대할 뿐이다. 최적화는 우선 병목 공정을 개선해야 하며, 예를 들어 지그를 추가하거나 연마 경로를 표준화하거나 품질검사 샘플링 전략을 조정할 수 있다.
3. 설명 가능한 우선순위 규칙 구축하기
급한 주문 우선이 유일한 규칙은 아니다. 스케줄링은 납기, 고객 등급, 재료 배치 통합 효과, 설비 재료 교체 비용, 공정 연속성을 종합적으로 고려할 수 있다. 예를 들어 동일 재료의 일반품과 급한 품목을 함께 배치하면 재료 교체 시간을 줄일 수 있다. 하지만 외관용 부품과 기능성 부품을 혼합 배치할 때는 서포트 전략이 품질에 영향을 주지 않도록 해야 한다. 규칙은 팀 내에서 투명하게 공유되어야 하며, 현장에서 매일 구두로만 조율하는 방식은 피해야 한다.
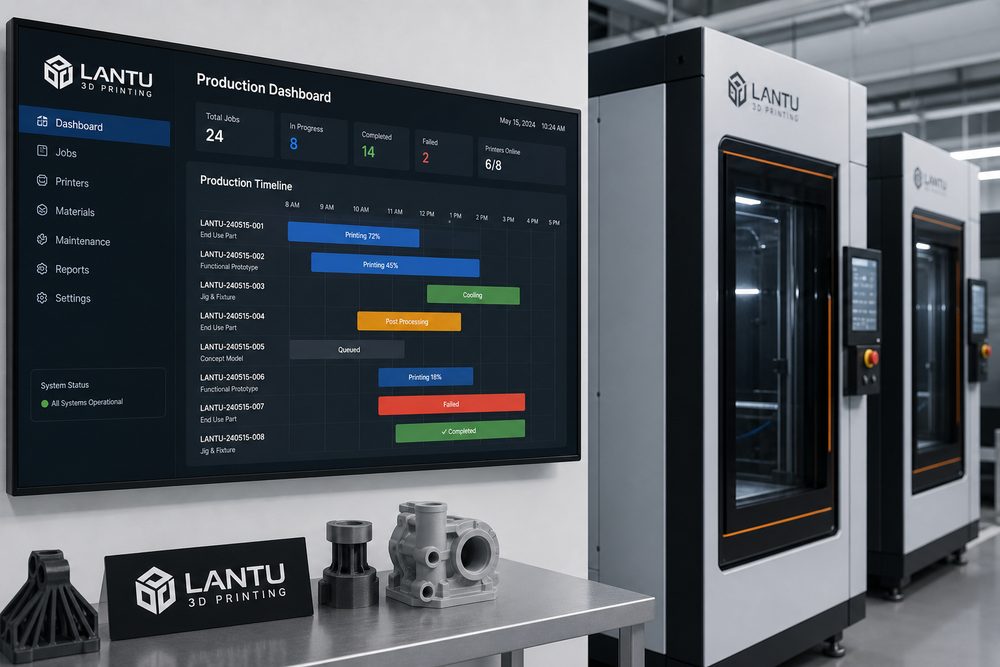
4. 디지털 대시보드로 이상 징후를 사전에 드러내기
생산 대시보드는 최소한 주문 상태, 설비 계획, 후처리 대기열, 이상 원인, 예상 완료 시간을 표시해야 한다. 납기 지연 위험이 있는 경우, 시스템은 고객의 재촉을 받은 뒤가 아니라 사전에 경고해야 한다. Blueprint3D와 같은 플랫폼의 가치는 프런트엔드 주문, 모델 검토, 생산 단계, 납기 상태를 연결하여, 스케줄링이 경험 중심에서 데이터 중심으로 점차 전환되도록 돕는 데 있다.
결론
3D프린팅 스케줄링 최적화의 목표는 단일 지점의 효율 극대화가 아니라, 납기 시스템 전체의 안정성 확보다. 자원 분해, 병목 식별, 우선순위 규칙, 디지털 대시보드를 통해 기업은 주문 변동 속에서도 더 높은 일회성 납품 성공률을 유지할 수 있다.