
Giới thiệu: Xếp đầy máy in chỉ là bước đầu tiên của điều độ
Trong xưởng in 3D, chỉ số hiệu suất dễ nhìn thấy nhất là thiết bị có đang vận hành hay không. Nhưng nếu chỉ theo đuổi việc máy in chạy hết công suất, có thể dẫn đến tồn đọng hậu xử lý, đơn gấp chen hàng, thay vật liệu thường xuyên và ách tắc khâu kiểm tra chất lượng. Tối ưu điều độ thực sự phải giúp đơn hàng lưu chuyển trơn tru giữa in, làm sạch, hậu xử lý, kiểm tra và đóng gói, chứ không phải để một thiết bị nào đó trông có vẻ rất bận rộn.
1. Phân rã đơn hàng thành nhu cầu tài nguyên
Mỗi đơn hàng nên được chuyển thành nhu cầu tài nguyên: loại vật liệu, thiết bị công nghệ, số giờ in dự kiến, thể tích chiếm trên bàn in, công đoạn hậu xử lý, cấp độ kiểm tra và thời hạn giao muộn nhất. Đơn hàng SLS phù hợp để gộp lô theo vật liệu và màu sắc; đơn hàng SLA cần lưu ý hướng đỡ và năng lực rửa, đóng rắn; còn in kim loại thì phải tính đến bản đế, xử lý nhiệt và hàng đợi cắt dây. Chỉ khi nhu cầu tài nguyên được cấu trúc hóa, điều độ mới có nền tảng để tối ưu.
2. Xác định nút thắt thực sự, không phải nút thắt theo cảm tính
Nhiều xưởng cho rằng nút thắt nằm ở thiết bị in, nhưng thực tế có thể nằm ở công đoạn tháo bột, đánh bóng, phun sơn hoặc kiểm tra chất lượng. Có thể xác định vị trí nút thắt bằng cách ghi lại thời gian chờ của từng công đoạn và số lượng bán thành phẩm đang tồn. Nếu sau khi in xong, thời gian chờ trung bình cho hậu xử lý vượt quá 24 giờ, tiếp tục tăng nhiệm vụ in chỉ làm phình to lượng tồn kho. Việc tối ưu nên ưu tiên cải thiện công đoạn nút thắt, chẳng hạn tăng thêm đồ gá, chuẩn hóa lộ trình đánh bóng hoặc điều chỉnh chiến lược lấy mẫu kiểm tra chất lượng.
3. Xây dựng quy tắc ưu tiên có thể giải thích
Ưu tiên đơn gấp không phải là quy tắc duy nhất. Điều độ có thể tổng hợp thời hạn giao hàng, cấp độ khách hàng, lợi ích gộp lô theo vật liệu, chi phí thay vật liệu của thiết bị và tính liên tục của công đoạn. Ví dụ, gộp lô giữa chi tiết thường và chi tiết gấp cùng vật liệu có thể giảm thời gian thay vật liệu; nhưng khi trộn lẫn chi tiết ngoại quan và chi tiết chức năng, cần tránh để chiến lược hỗ trợ ảnh hưởng đến chất lượng. Quy tắc phải được minh bạch trong toàn đội ngũ, tránh việc hiện trường mỗi ngày đều phải phối hợp bằng miệng.
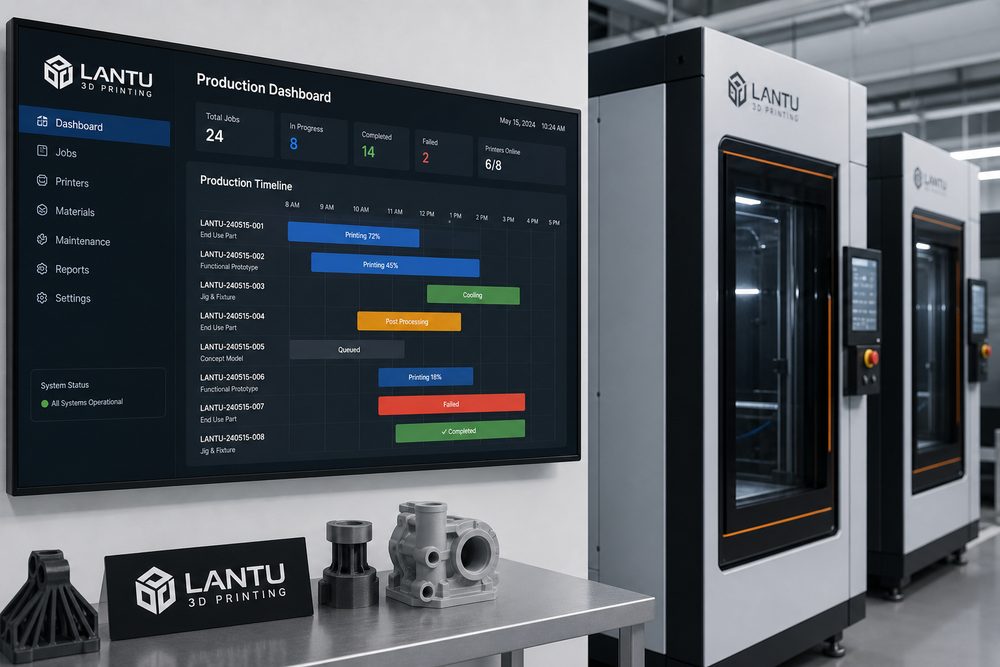
4. Bảng điều khiển số giúp phát hiện sớm bất thường
Bảng điều khiển sản xuất tối thiểu nên hiển thị trạng thái đơn hàng, kế hoạch thiết bị, hàng đợi hậu xử lý, nguyên nhân bất thường và thời gian hoàn thành dự kiến. Với các rủi ro trễ tiến độ, hệ thống cần cảnh báo sớm thay vì đợi khách hàng thúc đơn. Giá trị của các nền tảng kiểu Blueprint3D nằm ở chỗ kết nối đơn hàng đầu vào, đánh giá mô hình, các nút sản xuất và trạng thái giao hàng, giúp điều độ dần chuyển từ dựa trên kinh nghiệm sang dựa trên dữ liệu.
Kết luận
Mục tiêu của tối ưu điều độ in 3D không phải là tối đa hóa hiệu suất ở một điểm đơn lẻ, mà là duy trì sự ổn định tổng thể của hệ thống giao hàng. Thông qua phân rã tài nguyên, nhận diện nút thắt, quy tắc ưu tiên và bảng điều khiển số, doanh nghiệp có thể duy trì tỷ lệ giao hàng đúng ngay từ lần đầu cao hơn ngay cả khi đơn hàng biến động.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.