
परिचय: प्रिंटर को भर देना केवल शेड्यूलिंग का पहला कदम है
3D प्रिंटिंग कार्यशाला में सबसे प्रत्यक्ष दक्षता संकेतक यह है कि उपकरण चल रहा है या नहीं। लेकिन यदि केवल प्रिंटर को पूर्ण लोड पर चलाने का लक्ष्य रखा जाए, तो पोस्ट-प्रोसेसिंग में जाम, urgent ऑर्डरों की बीच में घुसपैठ, सामग्री के बार-बार परिवर्तन और गुणवत्ता निरीक्षण में भीड़ जैसी समस्याएँ पैदा हो सकती हैं। वास्तविक शेड्यूलिंग अनुकूलन का उद्देश्य ऑर्डरों को प्रिंटिंग, सफाई, पोस्ट-प्रोसेसिंग, निरीक्षण और पैकेजिंग के बीच सहजता से प्रवाहित करना है, न कि केवल किसी एक उपकरण को व्यस्त दिखाना।
1. ऑर्डरों को संसाधन आवश्यकताओं में विभाजित करें
प्रत्येक ऑर्डर को संसाधन आवश्यकताओं में बदला जाना चाहिए: सामग्री का प्रकार, प्रक्रिया उपकरण, अनुमानित प्रिंट घंटे, बिल्ड वॉल्यूम, पोस्ट-प्रोसेसिंग चरण, निरीक्षण स्तर और अंतिम डिलीवरी समय। SLS प्रकार के ऑर्डर सामग्री और रंग के आधार पर बैच में मिलाने के लिए उपयुक्त होते हैं, SLA प्रकार के ऑर्डरों में सपोर्ट दिशा और धुलाई/क्योरिंग क्षमता पर ध्यान देना चाहिए, जबकि धातु प्रिंटिंग में सब्सट्रेट, हीट ट्रीटमेंट और वायर कटिंग की कतार को भी ध्यान में रखना पड़ता है। जब तक संसाधन आवश्यकताओं को संरचित नहीं किया जाता, शेड्यूलिंग के अनुकूलन की नींव नहीं बनती।
2. वास्तविक बाधा को पहचानें, न कि अनुमानित बाधा को
कई कार्यशालाएँ मानती हैं कि बाधा प्रिंटिंग उपकरण में है, जबकि वास्तविक बाधा पाउडर हटाने, ग्राइंडिंग, स्प्रे पेंटिंग या गुणवत्ता निरीक्षण में हो सकती है। प्रत्येक प्रक्रिया के प्रतीक्षा समय और कार्य-प्रगति में मौजूद वस्तुओं की संख्या दर्ज करके बाधा का स्थान पहचाना जा सकता है। यदि प्रिंट पूरा होने के बाद पोस्ट-प्रोसेसिंग के लिए औसत प्रतीक्षा समय 24 घंटे से अधिक है, तो प्रिंट कार्य बढ़ाते रहना केवल इन्वेंट्री बढ़ाएगा। अनुकूलन का प्राथमिक लक्ष्य बाधा वाली प्रक्रिया में सुधार होना चाहिए, जैसे फिक्स्चर बढ़ाना, ग्राइंडिंग पथों को मानकीकृत करना या गुणवत्ता निरीक्षण की सैंपलिंग रणनीति को समायोजित करना।
3. स्पष्ट रूप से समझ आने वाले प्राथमिकता नियम स्थापित करें
सिर्फ urgent ऑर्डरों को प्राथमिकता देना ही एकमात्र नियम नहीं है। शेड्यूलिंग में डिलीवरी तिथि, ग्राहक स्तर, सामग्री बैच समेकन से मिलने वाला लाभ, उपकरण के सामग्री परिवर्तन की लागत और प्रक्रिया की निरंतरता—इन सभी को संयुक्त रूप से देखा जा सकता है। उदाहरण के लिए, एक ही सामग्री के सामान्य भागों और urgent भागों को एक बैच में मिलाने से सामग्री परिवर्तन का समय कम हो सकता है; लेकिन बाहरी रूप वाले भागों और कार्यात्मक भागों को मिश्रित करते समय, यह सुनिश्चित करना आवश्यक है कि सपोर्ट रणनीति गुणवत्ता को प्रभावित न करे। नियमों को टीम के भीतर पारदर्शी होना चाहिए, ताकि रोज़ाना केवल मौखिक समन्वय पर निर्भर न रहना पड़े।
4. डिजिटल डैशबोर्ड से असामान्य स्थितियाँ पहले ही सामने आ जाती हैं
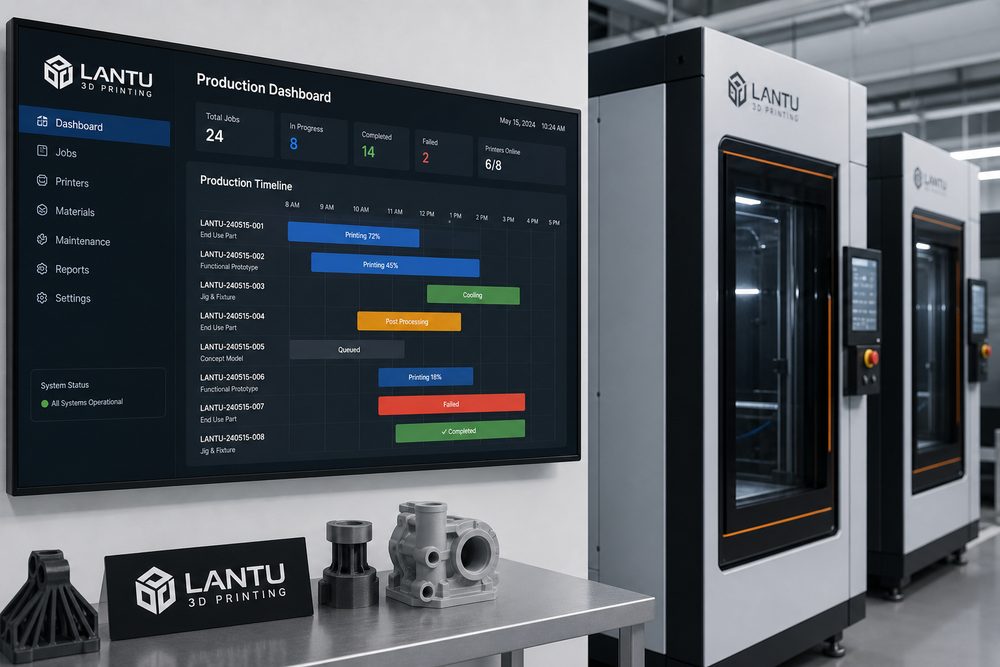
उत्पादन डैशबोर्ड में कम से कम ऑर्डर की स्थिति, उपकरण योजना, पोस्ट-प्रोसेसिंग कतार, असामान्यता का कारण और अनुमानित पूर्णता समय दिखना चाहिए। विलंब के जोखिम के लिए, सिस्टम को ग्राहक की रिमाइंडर से पहले ही चेतावनी दे देनी चाहिए। ब्लूप्रिंट3D जैसी प्लेटफ़ॉर्म की सबसे बड़ी उपयोगिता यह है कि वह फ्रंट-एंड ऑर्डर, मॉडल समीक्षा, उत्पादन चरणों और डिलीवरी स्थिति को जोड़ती है, जिससे शेड्यूलिंग धीरे-धीरे अनुभव-आधारित से डेटा-आधारित होती जाती है।
निष्कर्ष
3D प्रिंटिंग शेड्यूलिंग अनुकूलन का लक्ष्य किसी एक बिंदु की दक्षता को अधिकतम करना नहीं, बल्कि पूरी डिलीवरी प्रणाली की स्थिरता सुनिश्चित करना है। संसाधन विभाजन, बाधा पहचान, प्राथमिकता नियमों और डिजिटल डैशबोर्ड के माध्यम से, कंपनियाँ ऑर्डर उतार-चढ़ाव के बीच भी अधिक उच्च प्रथम-बार डिलीवरी सफलता दर बनाए रख सकती हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।