
Pendahuluan: Memenuhi jadwal printer hanyalah langkah pertama dalam penjadwalan
Di bengkel 3D printing, indikator efisiensi yang paling terlihat adalah apakah mesin sedang berjalan. Namun, jika hanya mengejar agar printer terus beroperasi penuh, akibatnya bisa berupa penumpukan pascaproses, pesanan mendesak yang menyela antrean, pergantian material yang terlalu sering, dan kemacetan inspeksi kualitas. Optimasi penjadwalan yang sesungguhnya harus membuat pesanan mengalir lancar di antara proses printing, pembersihan, pascaproses, inspeksi, dan pengemasan, bukan sekadar membuat satu mesin terlihat sangat sibuk.
1. Memecah pesanan menjadi kebutuhan sumber daya
Setiap pesanan harus diubah menjadi kebutuhan sumber daya: jenis material, peralatan proses, estimasi jam cetak, volume pada build plate, proses pascaproses, tingkat inspeksi, dan batas waktu pengiriman terakhir. Pesanan jenis SLS cocok digabung berdasarkan material dan warna, pesanan SLA perlu memperhatikan arah support serta kapasitas pencucian dan curing, sedangkan pencetakan logam harus mempertimbangkan antrean base plate, perlakuan panas, dan wire cutting. Hanya dengan menstrukturkan kebutuhan sumber daya, penjadwalan memiliki dasar untuk dioptimalkan.
2. Mengidentifikasi bottleneck yang sebenarnya, bukan bottleneck berdasarkan intuisi
Banyak bengkel mengira bottleneck berada pada mesin cetak, padahal bottleneck sebenarnya bisa ada pada pembersihan powder, pengamplasan, pengecatan, atau inspeksi kualitas. Lokasi bottleneck dapat ditentukan dengan mencatat waktu tunggu dan jumlah work in process di setiap tahapan. Jika setelah printing selesai rata-rata menunggu pascaproses lebih dari 24 jam, menambah tugas cetak justru hanya akan memperbesar persediaan. Optimasi harus lebih dulu memperbaiki proses bottleneck, misalnya dengan menambah fixture, menstandardisasi jalur pengamplasan, atau menyesuaikan strategi sampling inspeksi.
3. Membangun aturan prioritas yang dapat dijelaskan
Pesanan mendesak diprioritaskan bukan satu-satunya aturan. Penjadwalan dapat menggabungkan tenggat pengiriman, level pelanggan, keuntungan penggabungan batch material, biaya pergantian material mesin, dan kesinambungan proses. Misalnya, komponen biasa dan komponen mendesak dengan material yang sama dapat digabung dalam satu batch untuk mengurangi waktu ganti material; tetapi saat mencampur komponen estetika dan komponen fungsional, strategi support harus diatur agar tidak memengaruhi kualitas. Aturan ini harus transparan di dalam tim agar di lapangan tidak perlu bergantung pada koordinasi lisan setiap hari.
4. Papan pantau digital membantu mendeteksi abnormalitas lebih awal
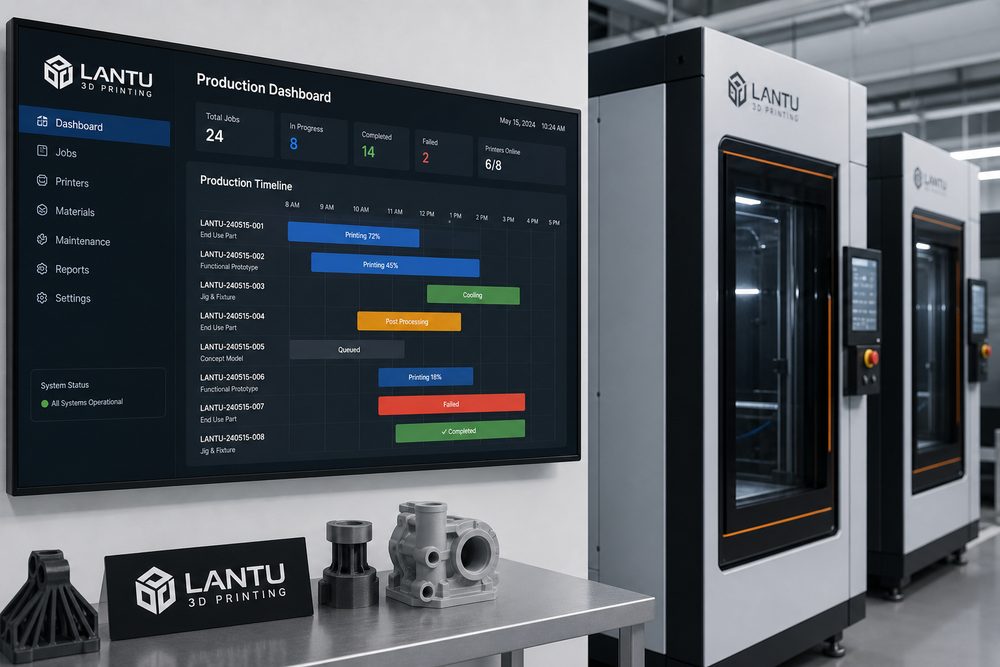
Minimal, papan pantau produksi harus menampilkan status pesanan, rencana mesin, antrean pascaproses, penyebab abnormalitas, dan estimasi waktu selesai. Untuk risiko keterlambatan, sistem harus memberi peringatan lebih awal, bukan menunggu pelanggan melakukan follow-up. Nilai platform seperti Blueprint3D adalah menghubungkan pesanan di front-end, peninjauan model, node produksi, dan status pengiriman, sehingga penjadwalan bergerak dari berbasis pengalaman menuju berbasis data.
Kesimpulan
Tujuan optimasi penjadwalan 3D printing bukan memaksimalkan efisiensi pada satu titik, melainkan menstabilkan keseluruhan sistem pengiriman. Melalui pemecahan kebutuhan sumber daya, identifikasi bottleneck, aturan prioritas, dan papan pantau digital, perusahaan dapat mempertahankan tingkat keberhasilan pengiriman pertama yang lebih tinggi di tengah fluktuasi pesanan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.