
はじめに:プリンターを埋めることは、スケジューリングの第一歩にすぎない
3Dプリント工場で最も直感的な効率指標は、設備が稼働しているかどうかです。しかし、プリンターのフル稼働だけを追求すると、後工程の滞留、緊急案件の割り込み、材料の頻繁な切り替え、品質検査の混雑を招く可能性があります。真のスケジューリング最適化とは、受注がプリント、洗浄、後処理、検査、梱包の各工程をスムーズに流れるようにすることであり、特定の設備だけが忙しく見える状態を作ることではありません。
一、受注をリソース要求に分解する
各受注は、材料種類、工法設備、想定造形時間、ビルド容量、後処理工程、検査レベル、最遅納期といったリソース要求に変換すべきです。SLS系の受注は材料と色ごとの一括処理に適しており、SLA系の受注ではサポート方向と洗浄・硬化能力に注意が必要です。金属造形では、ベースプレート、熱処理、ワイヤ放電加工の待ち行列も考慮しなければなりません。リソース要求を構造化して初めて、スケジューリング最適化の基盤が整います。
二、直感的なボトルネックではなく、真のボトルネックを特定する
多くの工場では、ボトルネックは造形設備にあると考えがちですが、実際には粉除去、研磨、塗装、または品質検査にある場合があります。各工程の待機時間と仕掛品数を記録することで、ボトルネックの位置を判断できます。造形完了後の後処理待ちの平均時間が24時間を超えている場合、造形タスクをさらに増やしても在庫が膨らむだけです。最適化では、クランプ治具の追加、研磨手順の標準化、検査サンプリング戦略の調整など、ボトルネック工程の改善を優先すべきです。
三、説明可能な優先順位ルールを構築する
緊急案件を最優先にすることだけが唯一のルールではありません。スケジューリングでは、納期、顧客ランク、材料の一括処理によるメリット、設備の材料切り替えコスト、工程の連続性を総合的に考慮できます。たとえば、同一材料の通常品と緊急品をまとめて処理すれば、材料切り替え時間を短縮できます。一方で、外観部品と機能部品を混在させる場合は、サポート戦略が品質に影響しないよう注意が必要です。ルールはチーム内で透明化し、現場が毎日口頭調整に頼る状態を避けるべきです。
四、デジタルダッシュボードで異常を早期に顕在化させる
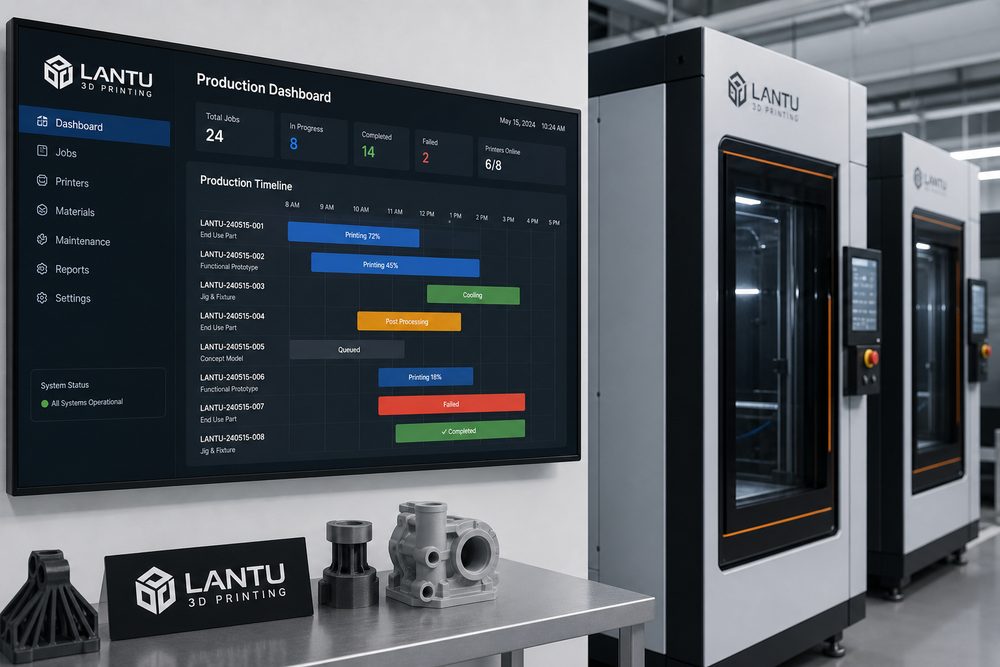
生産ダッシュボードには少なくとも、受注ステータス、設備計画、後工程キュー、異常原因、予定完了時刻を表示する必要があります。納期遅延リスクについては、顧客から催促される前にシステムが先回りして警告すべきです。Blueprint3Dのようなプラットフォームの価値は、フロントエンドの受注、モデルレビュー、生産ノード、納品ステータスを連携させ、スケジューリングを経験主導からデータ主導へ段階的に移行できる点にあります。
まとめ
3Dプリントのスケジューリング最適化の目的は、単一拠点の効率を最大化することではなく、納品システム全体の安定性を高めることです。リソース分解、ボトルネック特定、優先順位ルール、デジタルダッシュボードを活用することで、企業は受注変動の中でも、より高い一発納品成功率を維持できます。