
Inleiding: de onderschatte kosten van samenwerking
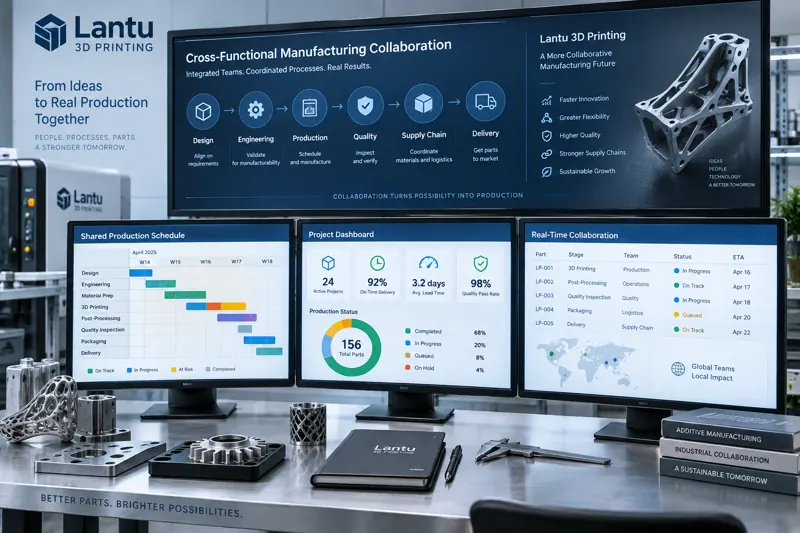
In 3D-printactiviteiten met veel varianten en kleine series moet één onderdeel, van klantvraag tot uiteindelijke levering, vaak door meerdere afdelingen heen: verkoop, ontwerp, procesengineering, productie, kwaliteit en logistiek. Elke “informatiefuik” in een schakel — eisen die niet goed zijn afgestemd, een ontwerp dat geen rekening houdt met het proces, of een productieplanning die de levertijd niet ziet — kan uitmonden in herwerk, vertraging en klachten. Op basis van de samenwerkingspraktijk van lantu3D in on-demand manufacturing ontleedt dit artikel een methode voor interdepartementale samenwerking, van afstemming van eisen tot een gesloten leveringscyclus, zodat teams van “brandjes blussen” naar “brand voorkomen” kunnen gaan.
1. Waarom 3D-printen bijzonder afhankelijk is van interdepartementale samenwerking
Vergeleken met traditionele productie met matrijzen vergroot het matrijsloze karakter van 3D-printen zowel de ontwerpvrijheid als de procesonzekerheid. Hetzelfde model kan, afhankelijk van de keuze voor SLS-nylon (PA12, printtemperatuur 185–195°C, laagdikte 0,1–0,15 mm) of SLM-metaal (titaanlegering Ti6Al4V, laservermogen 200–370 W, scansnelheid 800–1500 mm/s), volledig andere levertijden, kosten en maakbaarheid opleveren. Als verkoop al in de offertefase een procesperspectief meeneemt en ontwerp al tijdens het modelleren een maakbaarheidsbeoordeling (DFM) accepteert, kan meer dan 60% van het latere herwerk vooraf worden tegengehouden. Uit onze statistieken blijkt dat na invoering van vroege samenwerking de gemiddelde beoordelingscyclus per order daalde van 3,2 dagen naar 1,4 dagen, terwijl het first-time-right-percentage van offerte tot goedkeuring van het eerste stuk steeg van 54% naar 81%.
2. Afstemming van eisen: vage wensen omzetten in maakbare indicatoren
Klanten zeggen vaak: “het moet lichter”, “het moet sterk zijn” of “het moet snel klaar zijn”. Zulke woorden moeten worden vertaald naar kwantificeerbare indicatoren. De aanpak van lantu3D is het opstellen van een “eisenconversietabel”: lichtgewicht wordt gekoppeld aan doel-oppervlaktedichtheid (g/cm²) en gewichtsreductiepercentage; sterk wordt gekoppeld aan belastingscondities zoals statische belasting, impact of het aantal vermoeiingscycli; snel wordt gekoppeld aan het leveringsvenster in uren of dagen en de batchgrootte in stuks. Verkoop en ontwerp vullen dit samen in tijdens de eerste afstemmingsvergadering, terwijl procesengineering en kwaliteit online de haalbaarheidsgrenzen bevestigen. Zo verandert een eis van een “vaag bijvoeglijk naamwoord” in engineeringtaal met tolerantiebereiken. Alle volgende afdelingen werken vervolgens met dezelfde indicatoren, waardoor de kosten van discussies aanzienlijk dalen.
3. Samenwerking van ontwerp naar proces: DFM naar voren halen
De duurste wijziging is de wijziging waarbij pas na het printen blijkt dat het onderdeel niet past. Daarom hebben wij het DFM-moment naar de dag van het modelleren verplaatst: nadat ontwerp het model indient, geeft procesengineering binnen 2 uur feedback over wanddikte (minimaal maakbare wanddikte: nylon 1,0 mm, metaal 0,4 mm), overhanghoek (kritische zelfdragende hoek ongeveer 45°), ondersteuningsstrategie en aanbevolen printrichting. Samenwerking betekent niet minder vergaderen, maar dat de juiste informatie eerder in het proces stroomt. Wij schrijven voor dat alle structurele onderdelen een “maakbaarheidschecklist” moeten bevatten. Modellen waarvan de checklist niet volledig is afgevinkt, mogen niet de productieplanningswachtrij in. Zo wordt “tijdens het printen nog aanpassen” bij de bron voorkomen.
4. Realtime delen van planning- en kwaliteitsinformatie
Het lastigste punt van interdepartementale samenwerking is dat informatie niet synchroon loopt. lantu3D brengt orderstatus, machinebezetting, batchvoortgang en inspectieresultaten samen op één kanbanbord: productie ziet de prioriteiten op basis van terugplanning vanaf de leverdatum, kwaliteit ziet de eerste-stukregistratie van de bijbehorende batch en logistiek ziet wanneer verzending mogelijk is. Wanneer een SLM-machine door onderhoud stilstaat, schuift de planning automatisch de geschatte levering van getroffen orders op en stuurt zij een melding naar verkoop, in plaats van te wachten tot de klant navraag doet. Data spreken sneller dan gelaagde rapportages; reageren op afwijkingen verandert van “achteraf ontdekken” naar “tijdens het proces zichtbaar maken”.
5. Gesloten leveringscyclus en evaluatiemechanisme
Samenwerking is geen eenmalig project, maar moet in mechanismen worden verankerd. Na elke afgeronde batch voeren vier afdelingen binnen 48 uur een “leveringsevaluatie” uit: welke eisen zijn verkeerd geïnterpreteerd, welke procesparameter schommelde, welke logistieke vertraging trad op. De conclusies worden opgenomen in de kennisbank, de procesassetbibliotheek van lantu3D, zodat vergelijkbare onderdelen de volgende keer direct hierop kunnen terugvallen. Wij schrijven klantklachten toe aan vijf dimensies: eisen, ontwerp, proces, productie en logistiek. In het afgelopen jaar daalde het aandeel klachten door verkeerd geïnterpreteerde eisen van 38% naar 11%, wat laat zien dat het samenwerkingsmechanisme daadwerkelijk lekken voorkomt.
Conclusie
De concurrentiekracht van 3D-printen zit niet alleen in machineparameters, maar ook in het samenbrengen van verspreide afdelingen tot één vloeiende keten. Eisenafstemming bepaalt de standaard, vroege DFM voorkomt herwerk, gedeelde kanbanborden verminderen fouten en evaluaties sluiten de lus om herhaling te voorkomen. Deze vierstappenmethode verandert interdepartementale samenwerking van “afhankelijk van menselijke controle” naar “gedreven door mechanismen”. Voor bedrijven die een samenwerkingssysteem opbouwen, is het raadzaam te beginnen met een kleinschalige, vaak voorkomende toepassing met veel herwerk, de gesloten cyclus in drie maanden werkend te krijgen en deze daarna horizontaal naar meer productlijnen uit te rollen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.