
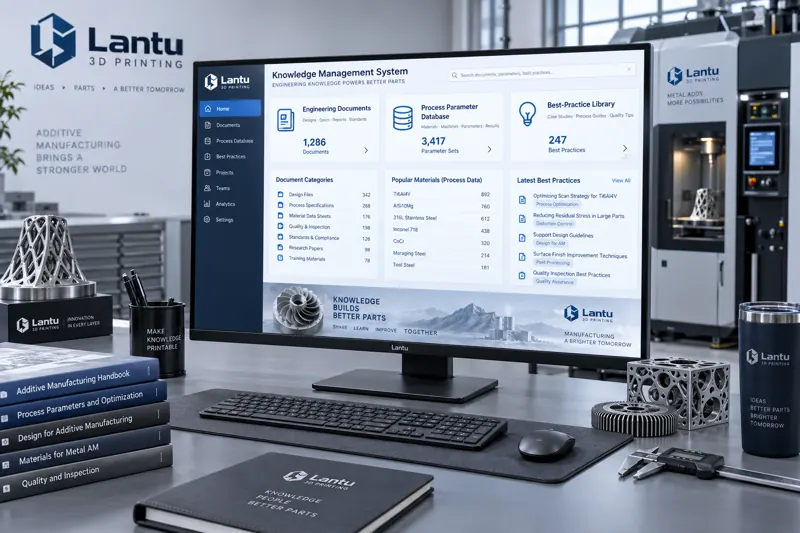
Inleiding: waarom 3D-printen juist kennismanagement nodig heeft
3D-printen is een productiemethode die sterk afhankelijk is van ervaring. Bij dezelfde SLM-machine kan de vormkwaliteit enorm verschillen wanneer men een andere partij poeder gebruikt, het laservermogen aanpast of de scanstrategie wijzigt. In de praktijk zit veel proceskennis opgesloten in het hoofd van enkele ervaren engineers en verspreid over WeChat-groepen, e-mails en persoonlijke notities. Zodra personeel vertrekt, verdwijnt die ervaring mee. Nog lastiger is dat veel eerder gemaakte fouten niet worden vastgelegd, waardoor vergelijkbare defecten telkens opnieuw optreden en steeds opnieuw brandjes moeten worden geblust. Wanneer een bedrijf van enkelstuksprototypes doorgroeit naar kleine series, meerdere materialen en parallelle processen, zullen leveringsstabiliteit en schaalbaarheid zonder kennismanagementsysteem worden afgeremd door een ervaringsknelpunt.
1. De kernasset van kennismanagement: de procesparameterdatabase
De meest fundamentele en tegelijk vaakst over het hoofd geziene asset is een gestructureerde procesparameterdatabase. Die mag niet slechts bestaan uit screenshots van standaard machineparameters, maar moet de volledige keten materiaal—machine—procesvenster—resultaat omvatten: bijvoorbeeld voor PA12-nylon in het SLS-proces een aanbevolen printtemperatuur van 185—195°C, een laagdikte van 0,1—0,15 mm en een voorverwarmingstemperatuur ongeveer 3—5°C onder het smeltpunt; voor 18Ni300 matrijsstaal bij SLM een laservermogen van 200—370 W, een scansnelheid van 800—1200 mm/s en een laagdikte van 0,03—0,05 mm. Elke parameter moet vergezeld gaan van de bijbehorende onderdeelkenmerken, vormkwaliteit (dichtheid, maatnauwkeurigheid, oppervlakteruwheid) en een traceerbaar batchnummer, zodat vergelijkbare onderdelen later direct kunnen worden geproduceerd in plaats van opnieuw te moeten experimenteren. De waarde van een parameterdatabase ligt in het feit dat ze doorzoekbaar, herbruikbaar en verifieerbaar is.
2. DFM-richtlijnen vastleggen als uitvoerbare beoordelingschecklist
Design for Manufacturability (DFM) is kennis die 3D-printbedrijven bij uitstek moeten standaardiseren. In plaats van vóór elke offerte mondeling op basis van ervaring te waarschuwen, is het beter algemene regels vast te leggen in een gestructureerde beoordelingschecklist: minimale wanddikte (hars-SLA circa 0,5—1 mm, nylon-SLS circa 1—1,5 mm, metaal-SLM circa 0,3—0,5 mm), overhanghoek (zelfdragend vereist doorgaans ≥45°), minimale featuregrootte, montagespeling (voor functionele passing aanbevolen 0,1—0,3 mm), bereikbaarheid van support en kosten voor het verwijderen ervan. De checklist moet voortdurend worden bijgewerkt op basis van echte cases: telkens wanneer een ontbrekende regel tot rework leidt, wordt die aan de richtlijn toegevoegd. Wanneer DFM-richtlijnen veranderen in afvinkbare beoordelingspunten, kunnen ook nieuwe medewerkers al in de offertefase het merendeel van de voorspelbare risico’s tegenhouden.
3. Faalgevallenbibliotheek: fouten omzetten in organisatieassets
Falen is de duurste en tegelijk het gemakkelijkst weggegooide vorm van kennis. Het is aan te bevelen een faalgevallenbibliotheek op te bouwen met een uniform sjabloon voor het vastleggen van: geometrische kenmerken van het onderdeel, procesroute, faalverschijnselen (scheuren, kromtrekken, balling, onvoldoende versmelting tussen lagen, maatafwijkingen enzovoort), oorzaakanalyse, corrigerende maatregelen en verificatieresultaten. Zo kan een dunwandig aluminiumlegeringsonderdeel na het verwijderen van de bouwplaat kromtrekken doordat thermische spanning zich heeft opgehoopt en de spanningsontlasting slechts in één richting plaatsvindt; de corrigerende maatregel is dan het toevoegen van een gloeistap en het optimaliseren van de scansegmentatie. Een ander voorbeeld is een diepe holtestructuur die in de nabewerking wordt afgekeurd omdat support niet bereikbaar is; de oorzaak is dat in de DFM-fase de verwijderbaarheid van support niet is beoordeeld. Een faalgevallenbibliotheek maakt het mogelijk dezelfde fout geen tweede keer te maken, en de waarde ervan is vaak groter dan die van succesvolle cases.
4. Continue opbouw van machine- en materiaaldata
Ook de machinestatus en materiaalbatches moeten worden vastgelegd. Poeder van hetzelfde type kan per batch verschillen in deeltjesgrootteverdeling, zuurstofgehalte en vloeibaarheid, wat direct zichtbaar wordt in de printstabiliteit. Door materiaalbatchdossiers op te bouwen (leverancier, batchnummer, belangrijke fysisch-chemische indicatoren, geschikt procesvenster) en machinelogboeken bij te houden (levensduur van kritieke onderdelen, onderhoudsrecords, procesdriftcurves), kan bij kwaliteitsfluctuaties snel worden vastgesteld of de oorzaak ligt bij materiaal, machine of procesvariabelen. Wanneer onderhoudsplanning, poederterugwinningspercentage en omgevingstemperatuur en -luchtvochtigheid allemaal in dezelfde dataketen worden opgenomen, krijgt kwaliteitstraceerbaarheid een solide databasis.
5. Classificatie-, zoek- en hergebruikmechanismen: kennis echt bruikbaar maken
Vastleggen is slechts de eerste stap; de kern is dat kennis werkelijk gebruikt kan worden. Kennis moet multidimensionaal worden getagd rond onderdeeltype—materiaal—proces—probleem en zoeken per scenario ondersteunen. Wie bijvoorbeeld “dunwandige aluminiumlegering SLM kromtrekken” invoert, zou direct parameteradviezen, DFM-verboden en faalgevallen moeten kunnen oproepen. Naast zoeken moet kennis met een hoge hergebruikswaarde naar voren worden gehaald in proceskaarten en sjablonen: offertemodellen, DFM-beoordelingsformulieren, SOP’s voor nabewerking en checklists voor eerste-artikelinspectie. Pas wanneer engineers op het juiste moment de juiste kennis zien, verplaatst kennismanagement zich van het archief naar de productielijn.
6. Implementatieroute en veelvoorkomende misvattingen
Voor implementatie is een aanpak van licht naar zwaar aan te raden: begin met een pilot voor één proces, bijvoorbeeld SLS-nylon, en consolideer bestaande documenten tot een parameterdatabase en DFM-checklist; bouw vervolgens een mechanisme voor het evalueren van faalgevallen op, zodat wekelijkse kwaliteitsproblemen worden vastgelegd als organisatiegeheugen; sluit tot slot machine- en materiaaldata aan om een traceerbare gesloten lus te vormen. Veelvoorkomende misvattingen zijn: kennismanagement gelijkstellen aan het kopen van een systeem (tools zijn slechts de drager, contentbeheer is de kern), alleen successen vastleggen en geen mislukkingen, en kennis na het schrijven niet onderhouden waardoor die snel veroudert. Duurzaam kennismanagement berust op het inbedden van vastleggen—beoordelen—hergebruiken in het dagelijkse ritme, niet op een eenmalig project.
Conclusie
De concurrentiekracht van 3D-printbedrijven hangt steeds minder af van de prestaties van één enkele machine, en steeds meer van het vermogen om verspreide ervaring te systematiseren en eenmalig succes reproduceerbaar te maken. Door een kennismanagementsysteem op te zetten met als kern een procesparameterdatabase, DFM-richtlijnen, een faalgevallenbibliotheek en machine- en materiaaldata, kunnen bedrijven bij de groei van prototyping naar kleine serielevering de kwaliteit stabiliseren, de leercurve verkorten en individuele ervaring omzetten in organisatieassets.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.