
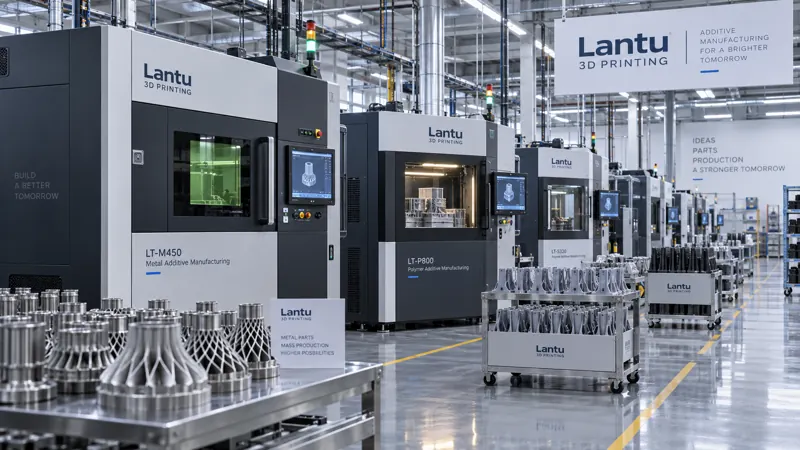
Inleiding: het kantelpunt nadert
Het afgelopen decennium werd 3D-printen (additive manufacturing, AM) lange tijd gezien als een hulpmiddel voor prototyping en kleinschalige proefproductie. Met de cyclus 2024–2026 overschrijdt de sector echter een belangrijk kantelpunt: de kostencurves van metaal- en polymeer-additive manufacturing blijven dalen, en de stukseconomie begint in kleine en middelgrote series (tientallen tot duizenden stuks) beter te presteren dan traditionele verspanende processen en matrijstechnieken. Dit artikel analyseert de betekenis van dit industrialisatiekantelpunt en de implementatieroutes voor bedrijven vanuit vier dimensies: technologische volwassenheid, kostenstructuur, materiaalportfolio en industrieel ecosysteem.
1. Kritische doorbraak in technologische volwassenheid
Neem metaal-SLM als voorbeeld: de poederbedproductiviteit van gangbare machines is gestegen van ongeveer 15–25 cm³/u in 2018 naar momenteel 60–120 cm³/u. Het vermogen per laser bestrijkt 200–1000 W, en configuraties met meerdere lasers (4–12 bundels) maken grootschalige bouwvolumes tot de norm. Het bouwkamervolume van nylon-SLS is in tien jaar met ongeveer een factor acht gegroeid, waardoor in één batch honderden complexe onderdelen tegelijk kunnen worden geplaatst. Nog belangrijker is proceskwaliteitscontrole: online smeltbadmonitoring, AI-herkenning van laagdefecten en gesloten kringlopen voor poederterugwinning hebben het slagingspercentage van het eerste onderdeel verhoogd van ongeveer 70% in de beginfase naar meer dan 90%. Stabiliteit in massaproductie is daardoor niet langer afhankelijk van de ervaring van vakmensen.
2. Fundamentele verandering in de kostenstructuur
Traditioneel spuitgieten vereist doorgaans volumes van tienduizenden tot honderdduizenden stuks om de matrijskosten af te schrijven; additive manufacturing kent daarentegen geen matrijsafschrijving. De stukprijs wordt voornamelijk bepaald door materiaalbenutting, machineafschrijving en arbeidstijd voor nabewerking. Wanneer onderdelen kenmerken hebben zoals conformele koeling, topologische lichtgewichtstructuren of functionele integratie, kan additive manufacturing in het bereik van 500–5000 stuks de laagste totale kosten realiseren. Neem een matrijsinzetstuk met conformele koeling als voorbeeld: door CNC-diepgatboren en assemblagestappen te elimineren, werd de levertijd per stuk teruggebracht van 14 dagen naar 5 dagen, terwijl de totale kosten met ongeveer 28% daalden.
3. Uitbreiding van materiaal- en procesportfolio’s
Titaanlegeringen (Ti6Al4V), aluminiumlegeringen (AlSi10Mg), gereedschapsstaal (18Ni300, H13) en superlegeringen zijn inmiddels de belangrijkste materialen voor metaalprinten. Aan de polymeerzijde dekken PA12, PA11, met koolstofvezel versterkt nylon en PEEK een breed scala aan behoeften, van flexibiliteit tot hittebestendigheid. Qua processen richt binder jetting (BJT) zich op goedkope metaalonderdelen in grote volumes, terwijl directed energy deposition (DED) zich onderscheidt bij reparatie van grote onderdelen en gradiëntmaterialen. De verrijking van de materiaal-procesmatrix maakt van productie op aanvraag niet langer een slogan, maar een uitvoerbare engineeringoptie.
4. Herstructurering van de waardeketen en het ecosysteem
Het industrialisatiekantelpunt gaat gepaard met een herstructurering van het ecosysteem: stroomopwaarts neemt het aandeel lokaal geproduceerde poeders en apparatuur toe, in het midden van de keten ontstaan gespecialiseerde contractfabrikanten en gedistribueerde productienetwerken, en stroomafwaarts breidt de toepassing zich uit van lucht- en ruimtevaart en medische sectoren naar automotive, consumentenelektronica en algemene machinebouw. De Digital Thread verbindt data uit ontwerp, simulatie, printen en inspectie, waardoor online bestellen, lokale productie en traceerbare levering standaardcapaciteiten worden. Dit paradigma van “ontwerp is productie” verkleint de geografische en voorraadredundantie van traditionele toeleveringsketens.
5. Aanbevolen implementatieroute voor bedrijven
Voor bedrijven die additive manufacturing willen introduceren, wordt een aanpak in drie stappen aanbevolen: begin met pilots voor onderdelen met hoge waarde, lage volumes en complexe geometrieën om de technische en leveringsgrenzen te valideren; bouw vervolgens een intern DFM-beoordelingsproces en een materiaal-procesdatabase op; neem ten slotte volwassen onderdelen op in gedistribueerde flexibele productiecapaciteit. Vermijd de ambitie om vanaf het begin alles te willen dekken, en focus op onderdeelfamilies die met traditionele processen moeilijk of economisch onaantrekkelijk te produceren zijn.
Conclusie
Het industrialisatiekantelpunt van 3D-printen is geen overwinning van één enkele technologie, maar het resultaat van resonantie tussen kosten, kwaliteit, materialen en ecosysteem. Voor bedrijven ligt de echte kans niet in het kopen van een machine, maar in het integreren van additive thinking in productdefinitie en supplychainontwerp. Alleen zo kunnen zij een proactieve positie innemen in de volgende fase van industriële concurrentie.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.