
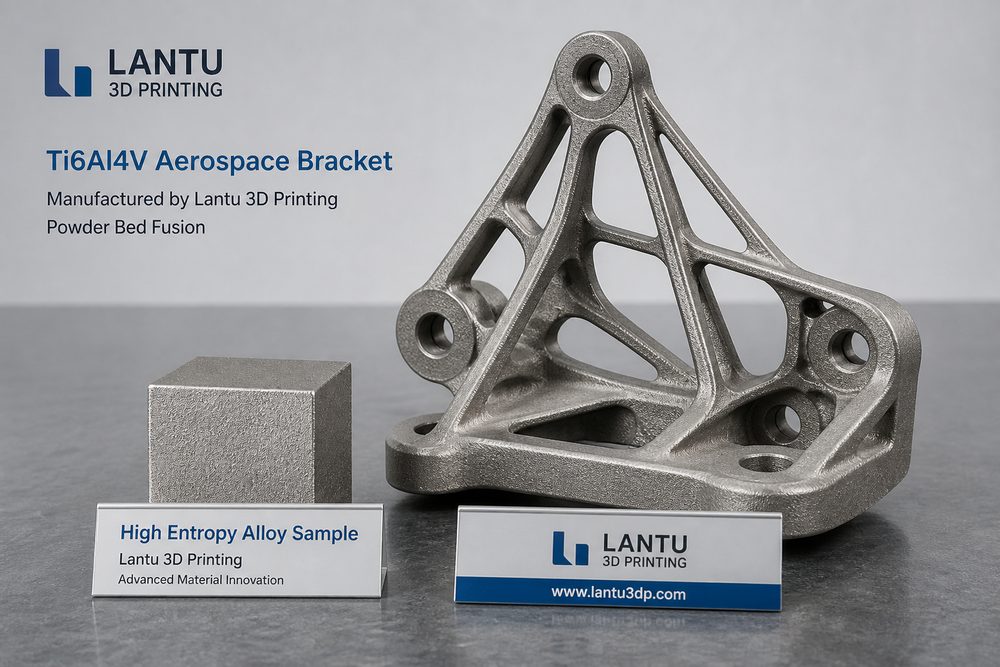
Inleiding: materiaalinnovatie verlegt de grenzen van metaal-additive manufacturing
Metaal-3D-printen is inmiddels van het stadium “het kan gevormd worden” naar “op prestaties ontwerpen” gegaan. De lucht- en ruimtevaart, medische implantaten, energieapparatuur en sectoren voor precisie- mallen letten niet meer alleen op de vraag of een onderdeel geprint kan worden, maar vooral op materiaalkracht, vermoeiingslevensduur, corrosiebestendigheid, warmtebehandelingsvenster en batchstabiliteit. Voor serviceplatforms is materiaalkeuze geen inkooplijst, maar een engineeringbeslissing over de volledige keten van ontwerp, proces, inspectie tot levering. lantu3D beoordeelt bij projectevaluaties doorgaans materiaalkwaliteit, onderdeelbelasting, nabehandelingseisen en levertijd in één tabel, om te voorkomen dat materialen alleen op basis van stuksprijs met elkaar worden vergeleken.
1. Ti6Al4V blijft de hoofdrolspeler, maar het parameterbereik wordt verfijnder
Ti6Al4V is vanwege zijn hoge specifieke sterkte, goede corrosiebestendigheid en volwassen proceservaring nog steeds een van de meest gebruikte materialen bij SLM-metaalprinten. Een typische laagdikte kan worden ingesteld op 30-60 μm, terwijl laservermogen, scansnelheid en overlap opnieuw moeten worden afgestemd op de spotgrootte van de machine, de deeltjesgrootte van het poeder en de wanddikte van het onderdeel. Bij dunwandige beugels kan een te hoge energiedichtheid lokaal oververhitting en vervorming veroorzaken; bij dikwandige dragende onderdelen leidt te weinig energie juist snel tot porositeit door onvoldoende samensmelting. In de praktijk moet men meestal een parameterpakket opbouwen op basis van proefstukken voor dichtheid, metallografische doorsneden, trekproeven en maatcontrole na warmtebehandeling, in plaats van simpelweg de standaardinstellingen van de machine over te nemen.
2. De waarde van aluminiumlegeringen en roestvast staal ligt in de toepassingsafstemming
AlSi10Mg is geschikt voor lichtgewicht constructies, koelonderdelen en onderdelen voor drones, maar de neiging tot warmtescheuren, het ontwerp van supports en de spanningsontlastende warmtebehandeling moeten vooraf worden meegenomen. Roestvast staal 316L is daarentegen geschikt voor corrosiebestendige hulpstukken, vloeistofcomponenten en kleine series functionele onderdelen; oppervlakteruwheid en het verwijderen van poeder uit interne kanalen zijn hierbij de belangrijkste kwaliteitscontrolepunten. Bij een vergelijkbare printprijs kan aluminiumlegering het assemblagegewicht verlagen, terwijl roestvast staal de onderhoudskosten kan beperken. Daarom moeten in een offerte ook nabewerking, warmtebehandeling, stralen, bewerkingsreferentievlakken en inspectiekosten worden meegenomen.
3. High-entropy legeringen en functioneel gradiëntmaterialen openen nieuwe mogelijkheden
High-entropy legeringen, op nikkel gebaseerde superlegeringen en functioneel gradiëntmaterialen worden steeds meer een focus in onderzoek en ontwikkeling. Hun voordeel zit niet in “duurder en geavanceerder”, maar in prestaties bij hoge temperatuur, slijtvastheid, corrosiebestendigheid of lokaal instelbare eigenschappen. Ook de uitdagingen zijn duidelijk: poederuniformiteit, beheersing van het zuurstofgehalte, restspanningen, scheurgevoeligheid en het ontbreken van normen. Voor industrialisatie wordt aangeraden te starten met kleine teststukken, een matrix van procesvensters en tests onder gebruiksomstandigheden, en daarna stapsgewijs op te schalen naar functionele prototypes en levering in kleine series.
4. Materiaalkeuze moet worden opgenomen in lifecycle management
Een engineeringgerichte materiaalkeuze moet ten minste vijf vragen beantwoorden: welke belasting draagt het onderdeel, wat zijn de bedrijfstemperatuur en het medium, zijn bewerkte aansluitvlakken nodig, is niet-destructief onderzoek vereist, en hoe hoog zijn de kosten bij falen. lantu3D legt daarbij sterk de nadruk op lifecycle management van blauwdruk tot fysiek product: in de ontwerpfase wordt met DFAM de structuur geoptimaliseerd, in de procesfase wordt de vorming met een parameterpakket beheerst, en in de eindfase worden warmtebehandeling, inspectierapporten en traceerbaarheidsgegevens gebruikt om de levering te waarborgen.
Conclusie
De toekomstige innovatie in materialen voor metaal-3D-printen zal niet alleen zichtbaar zijn in het aantal nieuwe legeringskwaliteiten, maar vooral in het vermogen om materiaal, structuur, proces en inspectie op elkaar af te stemmen. Bij de keuze tussen Ti6Al4V, aluminiumlegeringen, roestvast staal of nieuwe legeringen moeten bedrijven de toepassingscontext en verificatiebewijzen centraal stellen, en een herbruikbare materiaaldatabase en processtandaarden opbouwen, zodat materiaalinnovatie kan worden omgezet in een stabiele leveringscapaciteit.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.