
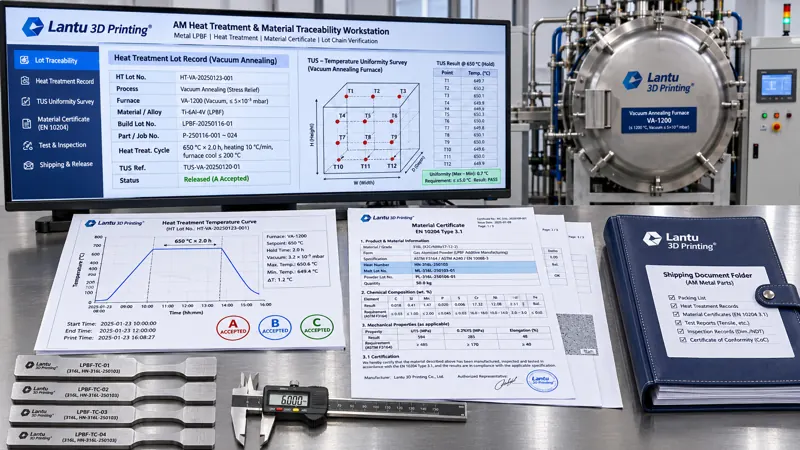
Inleiding: alle certificaten aanwezig, maar onduidelijk over ‘deze charge’
Bij de levering van metalen 3D-geprinte onderdelen ontvangt de klant vaak een stapel documenten: poedercertificaten, printparameterregistraties, warmtebehandelingsrapporten en eindinspectierapporten. Elk document lijkt afzonderlijk in orde, maar samen geven zij vaak geen antwoord op één vraag: in welke oven, in welke ovencharge en volgens welke temperatuurcurve heeft de Ti6Al4V-beugel in handen zijn spanningsarmgloeiing ondergaan? Bestaat er tussen het smeltnummer van het poeder en het eindinspectierapport een bewijsketen die stap voor stap kan worden gecontroleerd? Blueprint-to-part delivery beschouwt de weg van tekening/ontwerp tot fysieke levering als één lifecyclemanagementketen. Registraties van warmtebehandelingscharges en materiaalcertificaten vormen precies de breuk in deze keten die gemakkelijk wordt verhuld doordat ‘alle documenten aanwezig’ zijn. Dit artikel presenteert een engineeringmethode die kan worden vertaald naar concrete velden, drempelwaarden en vrijgavecriteria.
I. Leg eerst de objecten vast: een drielagige koppeling van charge, batch en certificaatketen
Een veelgemaakte fout is het verwarren van ‘poederbatch’, ‘printbuild’ en ‘warmtebehandelingscharge’ als één nummer. De drie moeten afzonderlijk worden genummerd en vervolgens via een koppeltabel worden verbonden: poederbatchnummer (inclusief smeltnummer/Heat No., deeltjesgrootteverdeling en zuurstofgehalterapport) → buildnummer (machinenummer, versie van het parameterpakket, lay-outkaart met posities in de bouwkamer) → warmtebehandelingschargenummer (ovennummer, beladingsdatum, geldigheid van TUS en kaart van beladingsposities). Een ovencharge mag meerdere builds bevatten, maar onderdelen uit dezelfde build mogen niet over meerdere ovencharges worden verdeeld. Indien splitsing wegens capaciteit onvermijdelijk is, moet ‘één build, twee ovencharges’ in de koppeltabel worden geregistreerd en moeten beide curven afzonderlijk op conformiteit worden beoordeeld. De aanbevolen primaire sleutel voor de koppeltabel is part_revision + build_id + heat_treat_lot. De leveringsdocumenten van elk onderdeel moeten via deze drie velden terug te vinden zijn, niet via handmatig zoeken.
Engineeringvoorbeeld: een serie van 24 dunwandige beugels wordt in twee bouwkamers geprint (B-01/B-02) en gezamenlijk geladen in vacuümgloeioven HT-2026-083. De beladingsposities worden geregistreerd volgens 3×4-traycoördinaten. Wanneer slechts ‘gegloeid’ wordt vermeld, kan niet worden gereconstrueerd welk deel van de houdtijdcurve en welke bewakingsthermokoppel bij B-01 respectievelijk B-02 horen. De drielagige koppeling elimineert juist dit soort vage omschrijvingen.
II. Ovenuniformiteit TUS en systeemnauwkeurigheid SAT: bewijs eerst dat de oven betrouwbaar is
Hoe volledig een temperatuurcurve ook is, zonder kennis van de temperatuurverschillen tussen punten in de ovenruimte heeft die curve geen betekenis. Volgens de principes van AMS 2750G / GB/T 9452 wordt de betrouwbaarheid van de oven opgesplitst in twee onafhankelijke tests: TUS (Temperature Uniformity Survey, ovenuniformiteitstest) gebruikt 9 tot 15 gekalibreerde thermokoppels, geplaatst in de hoeken en het centrum van de effectieve verwarmingszone. Bij veelgebruikte insteltemperaturen, zoals 650 °C, 850 °C en 1050 °C, wordt zowel onbeladen als beladen gemeten en worden de stationaire afwijkingen op alle punten vastgelegd. SAT (System Accuracy Test) vergelijkt de uitleesverschillen tussen regel-/registratiethermokoppels en onafhankelijke standaardthermokoppels. Praktisch toepasbare criteria zijn: TUS ≤ ±5 °C voor ovens van klasse 3 en ≤ ±3 °C voor klasse 2; SAT-afwijking ≤ ±1,1 °C of ±0,6% van de aflezing, waarbij de grootste waarde geldt. Thermokoppels van type K worden gebruikt voor het normale bereik tot ≤1000 °C; bij hogere temperaturen wordt overgeschakeld op type N of S. Elk thermokoppel moet een kalibratiecertificaatnummer en geldigheidsduur hebben.
Drie velden die het vaakst ontbreken zijn: de geldigheidsduur en het toepasselijke temperatuurbereik van het TUS-rapport (gebruik buiten dit bereik maakt het ongeldig), de geometrische grens van de effectieve verwarmingszone (de belading mag deze niet overschrijden), en een herhaalde SAT na vervanging van een thermokoppel. Het verdient aanbeveling om ‘TUS-certificaatnummer + geldigheid + toepasselijk temperatuurbereik’ als verplichte velden in de template voor ovenchargeregistratie op te nemen, zodat het systeem verlopen ovencharges automatisch blokkeert op basis van de datum.
III. Ovenchargenummer en registratieparameters: elk onderdeel herleidbaar maken tot één curve
Een ovenchargeregistratie is niet de enkele zin ‘temperatuur heeft de setpointwaarde bereikt’, maar een verzameling procesgegevens met tijdstempels: opwarmsnelheid (bijvoorbeeld ≤5 °C/min om vervorming van dunwandige onderdelen te beperken), setpoint en werkelijk gemeten boven- en ondergrenzen tijdens de houdtijd (bijvoorbeeld 800 °C ±5 °C, gedurende 120 min), begin- en eindtijd van de houdtijd, koelwijze (ovenkoeling tot ≤200 °C vóór uitladen of snelkoeling met argon), ovenatmosfeer en zuurstofgehalte/vacuümniveau (bijvoorbeeld vacuüm ≤5×10⁻³ Pa, zuurstofgehalte ≤100 ppm), totaal beladingsgewicht en opspanningsnummer, en registratiebemonsteringsinterval (aanbevolen ≤60 s, in kritische fasen ≤10 s). Curvebestanden moeten de oorspronkelijke bemonsteringspunten bevatten, niet alleen schermafbeeldingen. Ook moeten een bestandshash (sha256) en de versie van de datalogger worden vastgelegd om achteraf aangevulde curven te voorkomen.
Beoordelingsregels moeten uitvoerbaar worden geformuleerd als drie statussen A/B/C: status A = alle bemonsteringspunten liggen binnen de ingestelde bandbreedte, de houdtijd is ≥ de ondergrens en TUS/SAT zijn geldig; directe vrijgave. Status B = één punt overschrijdt de limiet kortstondig, maar niet meer dan ±2 °C en gedurende <3 min; vrijgave onder concessie is pas mogelijk na een afwijkingsverklaring en herbeproeving van de mechanische eigenschappen van meegegloeide proefstukken. Status C = onvoldoende houdtijd, overschrijding boven de drempelwaarde of een onderbroken/onvolledige registratie; de ovencharge wordt afgekeurd, onderdelen worden geïsoleerd en MRB wordt gestart. Vrijgave op basis van ‘nog een extra houdtijd’ is niet toegestaan. De kern is dat de waarde van procesregistraties ligt in herberekening door derden volgens dezelfde criteria, niet in het bewijs dat ‘wij het hebben gedaan’.
IV. Velden en bewijsklassen van materiaalcertificaten: controle van EN 10204 3.1 tot 3.2
Certificaten voor poeder en eindproducten worden vaak door elkaar gebruikt. Een poedercertificaat moet het smeltnummer, de chemische samenstelling (gemeten waarden van elk element, niet alleen ‘conform’), deeltjesgrootteverdeling D10/D50/D90, Hall-flowtijd, schijnbare dichtheid, zuurstof-/stikstof-/waterstofgehalte en batchnummer bevatten. Materiaalcertificaten voor eindproducten worden ingedeeld volgens EN 10204 3.1 (verklaring door de fabrikant zelf, met meetwaarden en ondertekening door een bevoegde vertegenwoordiger) of 3.2 (medeondertekend na verificatie door een derde partij). Voer bij de controle vijf bevestigingen uit: komt certificaatnummer en batchnummer overeen met de koppeltabel, valt de uitgevende partij binnen het erkenningsbereik, liggen de gemeten waarden binnen de in de technische overeenkomst vastgelegde grenzen, staat de norm voor de beproevingsmethode vermeld (zoals GB/T 228.1 voor trekproef, GB/T 231.1 voor Brinell-hardheid, ASTM E8/E8M), en zijn certificaatversie en uitgiftedatum later dan de betreffende ovencharge?
Een praktisch criterium: de gemeten mechanische eigenschappen op het certificaat moeten herleidbaar zijn tot meegegloeide proefstukken uit dezelfde ovencharge of tot bemonsterde onderdelen uit dezelfde batch. Wanneer een certificaat alleen ‘typische waarden’ vermeldt zonder koppeling aan een ovenbatchnummer, mag het uitsluitend dienen als referentie voor materiaalkeuze en niet als basis voor vrijgave van deze batch. De technische overeenkomst moet vooraf bepalen dat ‘een 3.1-certificaat wordt meegeleverd en gekoppeld aan heat_treat_lot’, zodat pas bij levering niet blijkt dat de klant een 3.2-certificaat vereist zonder dat een onafhankelijke getuige in het proces is voorzien.
V. Koppeling van meetwaarden aan ovencharges: voorkom dat een 3.1-certificaat verwordt tot ‘typische waarden’
De schakel in de certificaatketen die het gemakkelijkst vervormt, is het gebruiken van typische waarden uit een materiaalhandboek als gemeten waarden voor de betreffende batch. Hanteer bij de controle één harde regel: de gemeten waarden voor Rm, Rp0.2, A% en hardheid op een 3.1-certificaat moeten voorzien zijn van ovenchargenummer en proefstuknummer en herleidbaar zijn tot de oorspronkelijke registraties van meegegloeide proefstukken uit dezelfde ovencharge of bemonstering uit dezelfde batch. Documenten die slechts ‘voldoet aan GB/T 3620.1’ vermelden zonder waarden en zonder koppeling aan een ovenbatchnummer, mogen alleen worden gebruikt voor materiaalkeuze en niet voor vrijgave. De vijf controles moeten worden vastgelegd in een controlelijst: consistentie van certificaatnummer en batchnummer, uitgevende partij en bevoegde vertegenwoordiger, bereik van de meetwaarden, norm voor de testmethode (GB/T 228.1, ASTM E8/E8M, GB/T 231.1), en de vraag of de uitgiftedatum later is dan de betreffende ovencharge.
Conformiteitscriteria moeten in de technische overeenkomst worden bevroren en niet pas bij levering worden onderhandeld. Bijvoorbeeld voor Ti6Al4V in gegloeide toestand: Rm ≥ 895 MPa, Rp0.2 ≥ 825 MPa en A ≥ 8% (voorbeeldwaarden; toepasselijke normen zijn leidend). Leg ook vast hoe grenswaarden volgens de conservatieve regel van ISO 14253-1 of via herbeproeving worden behandeld. Wanneer één gemeten waarde niet conform is, betreft de maatregel de volledige ovencharge en niet één enkel onderdeel: blokkeer alle onderdelen die in de koppeltabel aan deze ovencharge zijn gekoppeld, breid de controle uit naar aangrenzende ovencharges en dezelfde poederbatch, en laat vervolgens de MRB beslissen. De waarde van de ovenchargekoppeltabel is hier dat de omvang van aanvullende inspectie geen ervaringsgok is, maar een opvraagbare lijst.
VI. Leveringsdossier en vrijgavepoorten: wat de klant kan verifiëren
Het verdient aanbeveling het leveringsdossier te standaardiseren als een set van zes documenten: ① drielagige koppeltabel (inclusief build-lay-outkaart en kaart van ovenbeladingsposities); ② TUS/SAT-certificaten met geldigheid; ③ oorspronkelijke temperatuurcurvepunten van de ovencharge + hash + A/B/C-beoordelingsformulier; ④ poedercertificaat en materiaalcertificaat van het eindproduct (met duidelijke 3.1/3.2-classificatie); ⑤ inspectierapport van meegegloeide proefstukken (inclusief bemonsteringsrichting, norm voor de testmethode en meetonzekerheid); ⑥ vrijgavelijst op onderdeelniveau (serienummer ↔ elk voorgaand nummer één-op-één gekoppeld). Wanneer één onderdeel van de zes ontbreekt, mag de vrijgave niet door de D1-D4-poorten: D1 volledige nummering, D2 curvebeoordeling met status A, D3 gesloten kring van certificaatversie en meetwaarden, D4 inspectiecriteria voldoen aan de technische overeenkomst.
Houd registraties bij volgens ALCOA+: toewijsbaar (uitvoerder/beoordelaar), leesbaar, gelijktijdig vastgelegd (tijdstempel van de datalogger en niet achteraf ingevoerd), origineel, nauwkeurig, volledig, consistent, duurzaam en beschikbaar. Voor elektronische dossiers wordt aanbevolen een manifestbestand te genereren en een hash voor het volledige pakket te berekenen. De klant kan met dezelfde hash bevestigen dat bestanden niet zijn vervangen. Zo wordt niet alleen een onderdeel geleverd, maar ook een bewijspakket dat onafhankelijk controleerbaar is vanaf het smeltnummer van het poeder tot de vrijgave van het eindproduct.
VII. Veelvoorkomende faalwijzen en controlelijst
Zes veelvoorkomende problemen kunnen elk met een gerichte controleactie worden aangepakt: nummeringsonderbreking (controleer of de koppeltabel onderdelen zonder ovenchargenummer bevat); verlopen TUS of gebruik buiten het temperatuurbereik (vergelijk geldigheid en setpointtemperatuur); curve uitsluitend als schermafbeelding zonder ruwe punten (controleer bemonsteringsbestand en hash); typische waarden op certificaten voorgesteld als meetwaarden (controleer of koppeling aan het ovenbatchnummer aanwezig is); meegegloeide proefstukken zonder geregistreerde bemonsteringsrichting (controleer proefstuklabels en rapportvelden); één build over twee ovencharges zonder afzonderlijke beoordeling (controleer of de koppeltabel in afzonderlijke regels is gesplitst). Het wordt aanbevolen elk kwartaal drie reeds geleverde batches steekproefsgewijs te onderwerpen aan een terugzoekoefening ‘van serienummer naar de zesdelige documentenset’. Het slagingspercentage bij eerste terugzoeking moet ≥95% zijn; afwijkingen moeten in CAPA worden opgenomen, niet worden afgedaan met het achteraf toevoegen van een toelichting.
Conclusie
Registraties van warmtebehandelingscharges en materiaalcertificaten zijn in essentie geen documentatiewerk, maar engineeringwerk dat procescapaciteit vertaalt naar controleerbare velden: de drielagige koppeling beantwoordt ‘welke charge is dit’, TUS/SAT beantwoordt ‘is de oven betrouwbaar’, curven en A/B/C-beoordeling beantwoorden ‘was het proces beheerst’, 3.1/3.2-certificaten en meegegloeide proefstukken beantwoorden ‘waarop is het resultaat gebaseerd’, en de zesdelige set met D1-D4-poorten beantwoordt ‘kan de klant onafhankelijk verifiëren’. Voor platforms die blueprint-to-part delivery als kernproces hanteren, verandert deze keten elke warmtebehandeling van ‘uitgevoerd’ in ‘bewijsbaar’ en creëert zij één gezamenlijke basis voor latere kwaliteitsherleidbaarheid, claimbeoordeling en procesverbetering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.