
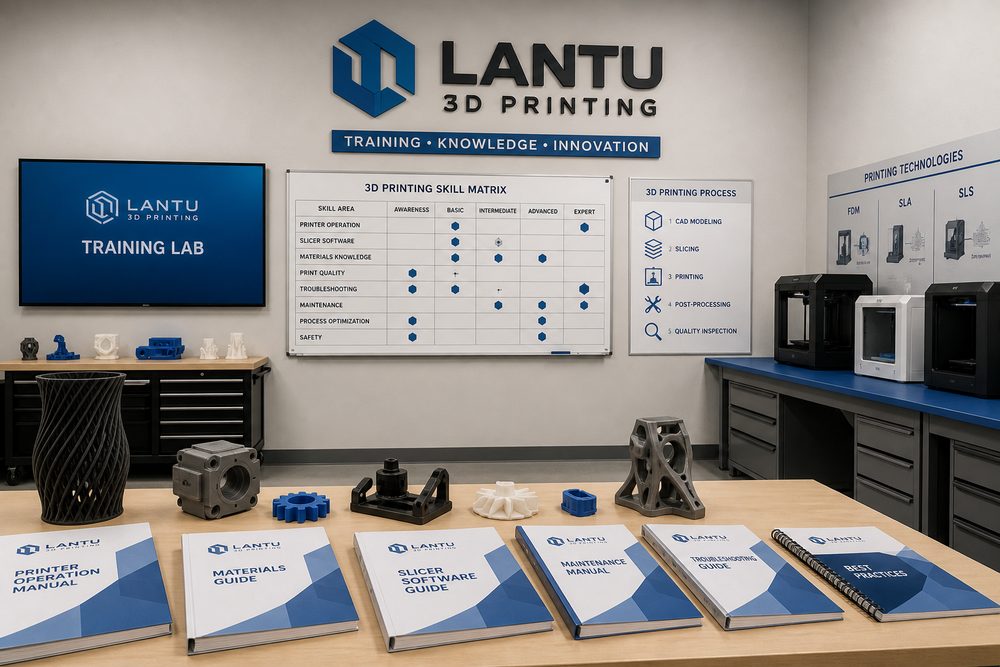
Pengenalan: keupayaan pasukan menentukan had tertinggi perkhidmatan percetakan 3D
Latihan bakat dan pembinaan pasukan dalam percetakan 3D bukan isu satu proses, tetapi satu kejuruteraan sistem yang merangkumi daripada penjelasan keperluan, penilaian model, bahan dan proses, penjadualan pengeluaran hingga penerimaan penghantaran. Bagi platform pengurusan dan pelaksanaan kitar hayat penuh seperti lantu3D yang mengurus dan merealisasikan keseluruhan proses daripada pelan/reka bentuk kepada objek fizikal, had tertinggi perkhidmatan percetakan 3D perlu dipecahkan kepada tugasan kerja yang boleh diukur, boleh disemak semula dan boleh ditambah baik secara berterusan: sama ada fail input lengkap, dimensi kritikal ditandakan, kelompok bahan dan parameter peralatan boleh dijejaki, serta rekod pemeriksaan mampu menyokong keputusan pelanggan. Hanya apabila maklumat ini didokumenkan pada peringkat awal projek, barulah sebut harga, prototaip, pengeluaran kelompok kecil dan gelung tertutup kualiti tidak bergantung pada pertimbangan pengalaman individu ketika di tempat kejadian.
Dalam projek sebenar, perusahaan sering memahami latihan bakat dan pembinaan pasukan percetakan 3D sebagai keupayaan khusus bagi sesuatu jawatan, tetapi yang benar-benar mempengaruhi hasil ialah penyelarasan merentas setiap peringkat. Sebuah sampel yang kelihatan ringkas mungkin melibatkan pemilihan ketebalan lapisan 0.1-0.2mm, kawalan dimensi pada tahap ±0.2mm, pengendalian titik sentuhan sokongan, risiko ubah bentuk haba, sasaran kekasaran permukaan serta kaedah perlindungan semasa pengangkutan. Jika tiada kaedah yang seragam, kos kerja semula sering meletus secara tertumpu sebelum penghantaran.
1. Pecahkan keperluan reka bentuk, proses, pemeriksaan kualiti dan pengurusan projek dengan model keupayaan jawatan
Pertama sekali, perlu diwujudkan asas teknikal yang jelas. Pada permulaan projek, tujuan komponen, arah daya, hubungan pemasangan, tahap penampilan dan kuantiti penghantaran harus disahkan, kemudian syarat ini diterjemahkan kepada parameter proses. Contohnya, komponen untuk pengesahan fungsi lebih menumpukan pada kekuatan dan kestabilan dimensi; komponen paparan lebih menumpukan pada tekstur, warna dan keseragaman permukaan; komponen kelompok kecil pula lebih menumpukan pada kos seunit, kadar pengeluaran dan keseragaman kelompok. Matlamat yang berbeza memerlukan gabungan bahan dan proses yang berbeza, dan tidak boleh menggunakan satu set pengalaman yang sama untuk semua senario.
Adalah disyorkan supaya parameter utama direkodkan dalam kad projek: bahan yang disyorkan, arah pembentukan, julat ketebalan lapisan, toleransi dimensi kritikal, keperluan pasca-pemprosesan, kaedah pemeriksaan dan tahap risiko. Bagi komponen resin SLA, perlu memberi perhatian kepada lengkungan dinding nipis, kesan sokongan dan perubahan kerapuhan selepas pengawetan UV; bagi komponen nilon SLS, perlu memberi perhatian kepada kadar penggantian serbuk, keliangan dan keseragaman pewarnaan; bagi komponen logam SLM pula, perlu memberi fokus kepada tegasan baki, sistem rawatan haba dan lebihan bahan untuk pemesinan sekunder pada lubang kritikal.
2. Kurangkan jarak antara teori dan amali untuk orang baharu melalui latihan berasaskan kes
Analisis masalah tidak boleh berhenti pada penerangan hasil seperti 'percetakan gagal', tetapi mesti dikesan semula kepada lima dimensi: reka bentuk, bahan, peralatan, parameter dan operasi. Contohnya, keretakan komponen mungkin berpunca daripada perubahan mendadak ketebalan dinding, pengumpulan tegasan dalaman atau lengkung rawatan haba yang tidak munasabah; penyimpangan lubang mungkin berpunca daripada arah pembentukan, kekakuan sokongan yang tidak mencukupi atau penanda kedudukan pasca-pemprosesan yang tidak jelas; permukaan yang tidak sekata mungkin berkaitan serentak dengan susun atur sokongan, media letupan pasir, laluan penggilapan dan keadaan pembersihan serta pengeringan.
Dalam pengurusan projek, lantu3D lebih menekankan rantaian bukti: simpan tangkapan skrin slicing, kelompok peralatan, nombor kelompok bahan, parameter utama, foto proses dan data pemeriksaan. Nilainya bukan sekadar untuk mengenal pasti pihak yang bertanggungjawab, tetapi untuk membolehkan pengoptimuman reka bentuk pada pusingan seterusnya mempunyai asas. Contohnya, meningkatkan ketebalan dinding tempatan daripada 1.0mm kepada 1.5mm, mengawal sudut julur dalam 45° atau menambah rusuk pada bahagian belakang permukaan besar, biasanya lebih berkesan daripada sekadar menukar peralatan.
3. Bina pangkalan pengetahuan dan mekanisme mentor untuk mengurangkan kehilangan pengalaman
Penyelesaian yang boleh dilaksanakan harus merangkumi proses, peranan dan piawaian penerimaan. Dari segi proses, boleh diguna pakai kaedah enam langkah: 'semakan keperluan — semakan reka bentuk DFAM — semakan proses — pengesahan percubaan — pengesahan sebelum pengeluaran besar — semakan semula penghantaran'; dari segi peranan, pereka, proses, pengeluaran, kawalan kualiti dan pengurus projek bersama-sama mengambil bahagian pada nod utama; dari segi penerimaan, selain dimensi, perlu juga merekod tahap penampilan, ujian pemasangan, pengesahan kekuatan, keadaan pembungkusan dan maklum balas pelanggan.
Dalam projek kelompok kecil hingga sederhana, disarankan untuk memperkenalkan kawalan berperingkat: Kelas A ialah komponen keselamatan atau pemasangan kritikal, mesti menjalani pemeriksaan artikel pertama dan pemeriksaan penuh bagi dimensi kritikal; Kelas B ialah komponen pengesahan fungsi, menggunakan pemeriksaan sampel serta pengesahan pemasangan; Kelas C ialah komponen penampilan atau paparan, dengan tumpuan pada kawalan keseragaman permukaan dan warna. Selepas pengelasan, agihan sumber menjadi lebih fokus, dan pelanggan juga dapat memahami sempadan antara kos dan kualiti.
4. Gunakan semakan pasca projek untuk memacu pertumbuhan berterusan pasukan
Dalam pelaksanaan, perkara yang paling mudah diabaikan ialah mekanisme semakan pasca projek. Selepas setiap projek selesai, waktu kerja sebenar, bilangan kegagalan, punca kerja semula, titik perubahan pelanggan dan parameter akhir harus direkodkan, lalu pengalaman penghantaran sekali sahaja ditukar menjadi aset organisasi. Bagi industri berulang seperti alat bantu perubatan, jig automotif, selongsong elektronik pengguna dan sampel aeroangkasa, data semakan boleh membentuk pustaka bahan, pustaka parameter, senarai risiko dan templat sebut harga.
Pada masa yang sama, perlu dielakkan daripada meletakkan percetakan 3D secara mudah sebagai 'buat satu komponen dengan cepat'. Nilai terasnya ialah memendekkan kitaran pengesahan, mengurangkan ambang pembuatan struktur kompleks, serta menghubungkan data reka bentuk, pembuatan, pemeriksaan dan penghantaran. Apabila perusahaan memasukkan latihan bakat dan pembinaan pasukan percetakan 3D ke dalam proses piawai, barulah percetakan 3D boleh dinaik taraf daripada alat prototaip kepada keupayaan pembuatan digital yang stabil.
Kesimpulan
Fokus pembinaan bakat bukan pada melahirkan seorang pakar serba boleh, tetapi membentuk keupayaan organisasi yang boleh bekerjasama dan boleh digandakan. Bagi pengamal industri, daya saing sebenar bukanlah memiliki jenis peralatan tertentu, tetapi sama ada mampu membuat penilaian cepat, melaksanakan dengan mantap dan terus menyimpan pengalaman dalam menghadapi keperluan yang kompleks. lantu3D akan terus memberi sokongan pelaksanaan yang lengkap daripada pelan kepada objek fizikal, dengan tumpuan pada penilaian reka bentuk, proses bahan, pengurusan pengeluaran dan pengesahan penghantaran.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.