
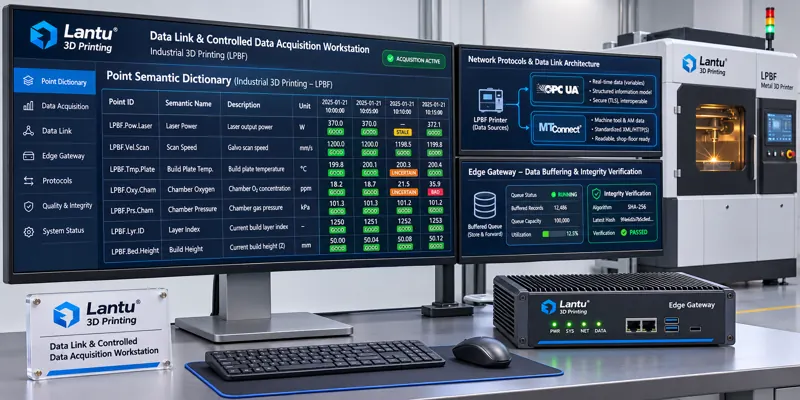
서론: 동일한 빌드에서 두 시스템이 서로 다른 곡선을 제시하다
금속 LPBF 부품의 납품 검토 과정에서 고객은 조형 챔버 산소 농도와 레이저 출력의 레이어별 곡선을 요청했다. MES에서 내보낸 곡선에는 4,217개 포인트가 있었지만 장비 로컬 로그에는 4,239개 포인트가 있었고, 동일 레이어 번호의 출력값은 6% 차이가 났다. 엔지니어링 팀은 이틀 뒤에야 장비 이상이 아니라, 엣지 게이트웨이가 야간에 11분간 연결이 끊긴 후 데이터를 보정 전송하면서 ‘장비 타임스탬프’와 ‘저장 타임스탬프’를 하나의 열로 혼용하고 22개 포인트의 시퀀스 번호를 누락한 문제임을 확인했다. 부품 자체는 합격이었지만 데이터 링크를 신뢰할 수 없었으므로 보고서를 발행할 수 없었다.BluePrint 3D는 이러한 문제를 ‘설계 청사진부터 실물 납품까지’의 수명주기 관리로 분류한다. 데이터 링크는 장비의 부수 기능이 아니라 모델, 파라미터 패키지, 분말 로트 번호와 동등한 수준의 통제 대상이다. 본문은 실무 적용 가능한 통제 수집 규격, 즉 포인트 의미 사전, 4개 타임스탬프, 품질 태그, 단선 영속화 큐, 보정 전송 4중 검증 및 A/B/C 링크 승인 3상태를 제시한다.
1. 포인트 의미 사전: 먼저 ‘하나의 포인트’를 명확히 정의한다
대부분의 현장 수집표에는 변수명, 값, 시간의 세 열만 있다. 이는 판정 근거로 충분하지 않다. 각 포인트에 대해 11개 필드 의미 사전을 구축할 것을 권장한다. ① 장비 고유 식별 코드(기종 및 제조 일련번호 포함), ② 포인트 코드(예: LPBF-03.CHAMBER.O2_PPM), ③ 물리량 명칭 및 공학 단위(ppm, W, mm/s, ℃), ④ 데이터 소스 유형(PLC 레지스터 / 장비 API / 외부 센서), ⑤ 샘플링 주기 및 트리거 방식(주기 1Hz / 10Hz 또는 레이어 번호 이벤트 트리거), ⑥ 측정 범위 및 분해능(0–2000ppm, 0.1ppm), ⑦ 필터링 및 집계 규칙(원시값은 평활화하지 않고 1분 평균은 별도 파생 포인트로 저장), ⑧ 정확도 또는 불확도 출처, ⑨ 해당 공정 구간(예열 / 조형 / 냉각 / 후처리), ⑩ 연계 기본 키(작업 지시 번호 + 빌드 번호 + 레이어 번호), ⑪ 버전 번호 및 시행일이다.
사전은 반드시 버전 관리해야 한다. 신규 포인트 추가, 측정 범위 변경, 샘플링 속도 변경은 모두 변경 요청 절차를 거쳐야 하며, 이전 버전의 포인트는 이력 조회 시에도 이전 기준에 따라 해석되어야 한다. 의미 사전이 없으면 장비 간 비교나 동일 빌드 데이터 분담은 논의할 수조차 없다. 두 장비의 포인트가 모두 ‘Power’라고 해도 한쪽은 설정값이고 다른 쪽은 실제 피드백 측정값일 수 있으므로, 이를 직접 병합하면 필연적으로 잘못된 결론에 이른다.
2. 4개 타임스탬프와 시계 기준: 모든 포인트를 위치 지정하고 재생 가능하게 한다
각 레코드에는 T_dev(장비 생성 시각), T_gw(게이트웨이 수신 시각), T_store(저장 시각), T_backfill(보정 전송 완료 시각, 정상 온라인 상태에서는 비어 있음)의 4개 타임스탬프를 포함할 것을 권장한다. 이들의 역할은 명확히 구분된다. T_dev는 공정 이력 복원 및 레이어 번호 정렬에 사용되고, T_gw와 T_dev의 차이는 링크 지연을 나타내며, T_store는 데이터베이스 감사에 사용되고, T_backfill은 해당 레코드가 단선 복구를 거쳤음을 표시한다.
시계 기준도 규정해야 한다. 장비와 게이트웨이는 PTP/NTP로 통일하고 목표 편차는 ≤10ms로 하며, 매일 1회 드리프트를 기록한다. 10Hz 이상의 샘플링 또는 다중 레이어 병렬 이벤트의 경우 포인트 사전에 타임스탬프 분해능(ms 또는 μs)을 명시해야 한다. 흔한 오판은 T_store를 T_dev로 간주해 곡선을 그리는 것이다. 보정 전송 구간의 포인트가 동일 시각에 압축되어 가짜 출력 계단 현상이 발생할 수 있다. 엔지니어링 판정 기준은 |T_gw − T_dev|가 샘플링 주기의 3배를 초과하면 STALE로 표시하고, 30초를 초과하면서 동일 장비에서 연속 10개 포인트가 발생하면 링크 경보를 발령하는 것이다.
3. 품질 태그: GOOD / STALE / UNCERTAIN / BAD의 4상태
수치 자체에는 신뢰도가 포함되어 있지 않으므로 품질 태그를 부여해야 한다. GOOD은 주기 윈도 내 도착, 측정 범위 내 값, 연속된 시퀀스 번호 및 적합한 시계 편차를 뜻한다. STALE은 시간 초과 도착 또는 이전 값의 유지 상태이며, 대시보드에는 표시할 수 있으나 승인 계산에는 사용해서는 안 된다. UNCERTAIN은 측정 범위 경계값, 센서 교정 만료, 보정 전송 요약 미검증 또는 동일 레이어 번호에서 충돌하는 값이 발생한 경우다. BAD는 측정 범위 초과, 비수치값, 시퀀스 단절 또는 해시 불일치다. GOOD 포인트만이 합격 분모 및 부품당 에너지 소비량, 가스 소비량, 레이어 출력의 통계 기준에 포함될 수 있다. UNCERTAIN은 반드시 수동 검토 후 GOOD 또는 BAD로 전환해야 하며, 시스템이 자동으로 등급을 낮춰 승인해서는 안 된다.
4상태는 사후 계산이 아니라 레코드 저장 시점에 함께 저장하는 것이 권장된다. 보정 전송, 재생 및 시스템 간 내보내기는 모두 문맥을 변경할 수 있기 때문이다. 품질 태그를 포인트 의미 사전의 버전 번호와 함께 저장해야 이력 데이터를 재계산할 때 당시의 판정 조건을 재현할 수 있다.
4. 단선 영속화 큐: 평균 대역폭이 아니라 최악의 윈도 기준으로 용량을 산정한다
엣지 게이트웨이의 연결 단절은 예외가 아니라 일상적인 상황이다. 게이트웨이에 로컬 영속화 큐를 구성하고 복합 기본 키(장비 코드 + 포인트 코드 + T_dev + 레이어 번호)를 사용하며, 각 레코드에 시퀀스 번호와 SHA-256 요약값을 첨부해야 한다. 용량은 ‘최대 허용 단선 시간 × 피크 포인트 빈도 × 레코드당 크기’로 산정한다. 예를 들어 장비 12대, 장비당 40개 포인트, 평균 1Hz, 레코드당 약 200B라면 8시간 기준 약 69MB가 필요하다. 10Hz 포인트, 재전송 사본 및 인덱스 오버헤드를 고려하여 ≥256MB이면서 최소 24시간 이상을 확보하고, 80% 수위 경보 및 오버플로 전 저하 정책(핵심 CTQ 포인트 우선 보존, 파생 포인트 일시 중지)을 설정해야 한다.
큐의 디스크 기록에는 쓰기 전 로그(WAL) 및 정전 보호를 적용해야 한다. 복구 후에는 즉시 큐를 비워서는 안 되며, 보정 전송의 4개 검증이 모두 통과한 뒤 트랜잭션 커밋에 따라 삭제해야 한다. ‘재연결 즉시 덮어쓰기’는 금지해야 한다. 이것이 바로 서론에서 22개 포인트가 누락된 근본 원인이다.
5. 트랜잭션 보정 전송의 4중 검증: 시퀀스, 건수, 요약, 기본 키 충돌
보정 전송은 ‘장비 + 단선 구간’을 하나의 트랜잭션으로 하여 다음 4개 검증을 순서대로 수행한다. ①시퀀스 연속성: 구간 내 시퀀스 번호에 누락이나 중복이 없어야 한다. ②건수 일치: 게이트웨이 큐의 건수와 장비 로컬 내보내기 건수의 차이가 ≤0.1%여야 하며, 이를 초과하면 전체 구간을 UNCERTAIN으로 전환하고 수동 대조한다. ③요약 일치: 레코드를 순서대로 연결한 후 SHA-256을 계산하여 장비 측 구간 요약값과 비교한다. ④기본 키 충돌: 저장 전 복합 기본 키를 검사하고, 충돌 레코드는 조용히 덮어쓰지 않고 판정 대기용 격리 테이블에 기록한다.
4개 항목이 모두 통과해야만 트랜잭션을 커밋하고 T_backfill을 기록하며 품질 태그를 ‘보정 전송 대기’에서 GOOD으로 전환한다. 하나라도 실패하면 전체 구간을 큐로 롤백해야 하며 부분 커밋은 금지한다. 매월 1회 30분 역추적 훈련을 실시할 것을 권장한다. 임의의 빌드를 지정하고 30분 이내에 장비 로그, 게이트웨이 큐 및 데이터베이스의 세 위치에서 동일한 곡선을 복원하도록 하며, 일치율이 ≥95%여야 링크가 통제 상태로 인정된다.
6. A/B/C 링크 승인 3상태: 데이터를 발행에 사용할 수 있는가
링크 상태를 엔지니어링 승인과 직접 연계한다. A 상태(발행 가능)는 CTQ 포인트 사전 버전이 유효하고, 4개 타임스탬프가 완비되며, GOOD 비율이 ≥99.5%, 미종결 보정 전송이 없고 시계 드리프트가 적합한 상태다. 이 경우 빌드별 공정 곡선을 로트 동반 시험편 및 검사 보고서에 연계할 수 있다. B 상태(조건부 사용)는 비CTQ 포인트에 STALE이 존재하거나 보정 전송이 종결되었고 GOOD 비율이 98%–99.5%인 상태다. 내부 공정 분석에는 사용할 수 있지만 고객 납품 증빙 또는 특채 승인 근거로는 사용할 수 없다. C 상태(동결)는 핵심 CTQ 포인트에 BAD가 발생했거나, 요약이 불일치하거나, 미종결 단선이 24시간을 초과했거나, 사전 버전이 생산 당시와 불일치하는 상태다. 해당 빌드의 공정 데이터는 발행할 수 없으며, 이탈 보고서와 데이터 검토 절차를 거쳐야 한다.
3상태에는 대시보드와 책임자를 지정해야 한다. 링크 건전성(GOOD 비율), 보정 전송 종결 시간, 시계 드리프트, 사전 버전 일치율, 역추적 훈련 달성률의 5개 지표를 매주 검토한다. 이렇게 하면 ‘데이터 신뢰성’은 더 이상 구두 약속이 아니라 판정 가능하고 추적 가능하며 재현 가능한 엔지니어링 기준이 된다.
7. 구현 점검 목록과 일반적인 오판
구현은 다음 6단계로 진행한다. 포인트 목록화 및 사전 V1.0 동결 → 시계 및 타임스탬프 필드 통일 → 게이트웨이 큐 용량 및 수위 경보 설정 → 보정 전송 4중 검증 및 격리 테이블 구축 → 품질 태그 저장 → A/B/C 승인 규칙을 검사 절차서에 반영. 일반적인 오판은 세 가지다. ‘수집되었다’를 ‘발행 가능하다’로 간주하는 것(품질 태그와 승인 상태 누락), ‘평균값’을 ‘원시 증거’로 간주하는 것(파생 포인트는 원시 포인트를 대체할 수 없음), 그리고 ‘보정 전송 성공’을 ‘데이터 완전성’으로 간주하는 것(건수와 요약 검증 미수행)이다.
경계도 유의해야 한다. 포인트 사전과 품질 태그는 장비 계량 교정을 대체하지 않으며(이는 기하 정확도 및 측정값 추적성 계층), 계정 권한 및 감사 로그도 대체하지 않는다(이는 접근 제어 계층). 이 세 요소가 결합되어야 설계 청사진, 공정 파라미터부터 실물 납품까지 이어지는 완전한 증빙 체인이 구성된다.
결론
장비 데이터 링크의 가치는 ‘몇 개의 포인트를 연결했는가’가 아니라 각 포인트를 정의하고, 위치를 지정하고, 판정하고, 재현할 수 있는가에 있다. 11개 필드 사전으로 의미상의 모호성을 제거하고, 4개 타임스탬프로 시간 순서의 불일치를 제거하며, 4상태 품질 태그로 신뢰도를 구분한다. 영속화 큐와 트랜잭션 보정 전송 4중 검증으로 단선 시 데이터 손실을 제거한 뒤, A/B/C 3상태로 링크 상태를 발행 가능 여부에 대한 엔지니어링 결론으로 변환한다. 소량 다품종 생산과 높은 추적성 요구가 일상적인 적층 제조 환경에서 이 방법은 공정 데이터를 사후에 입증할 수 없는 로그 더미가 아니라 진정한 납품 가능 자산으로 만든다.