
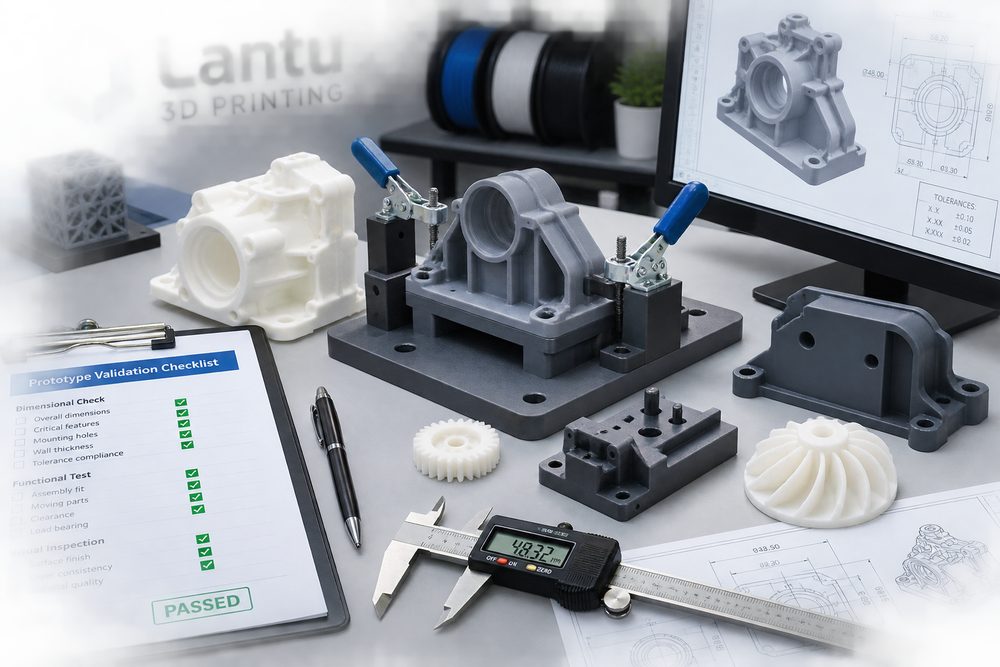
はじめに:サンプル検証がその後の量産リスクを左右する
3Dプリント試作部品の価値は、素早く外形を確認できることだけではありません。金型製作、CNC量産加工、あるいは小ロット生産に進む前に、設計上の問題を見つけ出すことこそが重要です。多くの案件では、試作段階で外観確認だけにとどまり、寸法のつながり、組み立てクリアランス、荷重の伝達経路、使用環境を見落としたまま進めてしまいます。その結果、後工程でようやく、爪が割れやすい、穴位置がずれている、インサートナットが緩い、熱変形が起きるといった問題が発覚します。ブループリント3Dでは、サンプル検証を設計図面から実物納品へ移る際のリスクフィルターと捉え、標準化された手順で開発チームの再試作を減らします。
1. 検証前の準備:試作品で何を確認するのかを明確にする
サンプル検証は、完成後に感覚で判断するのではなく、まず目的を定義することから始めます。外観サンプルは主に比率、曲面、色味、そして人間工学との相性を確認します。構造サンプルでは、壁厚、リブ位置、爪、ねじボス、組み立て順序が重点項目です。機能サンプルでは、荷重、温度、摩擦、液体接触への耐性が求められます。目的に応じて材料と工法も変える必要があります。SLAは高精細な外観確認に向き、SLSのPA12は靭性や組み立て検証に適しています。MJFは比較的均一な小ロット機能部品に向いており、金属SLMは高温部品、治具、高強度構造の検証に適しています。
2. 寸法検査:重要寸法のチェックリストを作る
検査はすべての寸法を対象にするのではなく、機能に影響する重要寸法を見極めることが大切です。代表的な項目には、取付穴ピッチ、軸穴径、爪の厚み、組み立て位置決め面、シール溝の幅、ねじボスの内径、全体外形の包絡寸法などがあります。一般的な試作なら、ノギスで±0.10〜0.30mm程度の確認が可能です。高精度構造では、三次元測定機や3Dスキャンでの比較を追加するとよいでしょう。記録には、設計値、実測値、偏差、測定工具、測定位置の写真、結論を含めるのがおすすめです。偏差に方向性がある場合は、造形方向、サポート接触面、材料収縮、後処理で削れた量を確認します。
3. 組み立て検証:単品合格からシステム合格へ
部品単体では寸法合格でも、機械に組み込むと失敗することがあります。原因は、寸法の積み上がりと組み立て順序が検証されていないことにあります。組み立てテストでは、挿入力、ねじ込み深さ、クリアランス、干渉箇所、着脱回数を記録します。爪構造では、10〜30回の繰り返し着脱を行い、白化、亀裂、復元性を観察します。ねじボスでは、埋め込みナットを熱圧入した後の同軸度を確認します。スライドレールやヒンジでは、動作抵抗や摩耗粉の発生をチェックします。必要に応じて、干渉箇所を試作品にマーキングし、CADに戻って面取り、逃げ、許容差を見直します。
4. 機能テスト:実使用に近い条件で検証する
機能検証では、静置確認だけでなく、実際の使用条件を再現する必要があります。荷重部品は、想定荷重の1.5倍で短時間テストを行い、亀裂や永久変形の有無を確認します。屋外部品は、紫外線、湿度、温度サイクルへの耐性が重要です。流体関連部品では、漏れ、圧力、清掃しにくい死角の有無を確認します。樹脂材料では、長期的な脆化や熱変形にも注意が必要で、一般的な感光性樹脂をそのままエンジニアリングプラスチックの耐久部品として置き換えるべきではありません。試作品が概念検証用である場合は、レポートに材料代替の位置づけを明記し、一時試作を最終量産案と誤認しないようにします。
5. 修正のフィードバックループ:毎回の試作を再利用可能な知見にする
検証後は、問題点を一覧化し、重要度で分類します。安全性や機能に影響する問題は必ず改版し、組み立て効率に関わる問題は改善を推奨し、外観のみの問題はコストとの兼ね合いで判断します。各問題には、CAD上の位置、原因分析、修正案、再測定項目を紐づけます。たとえば、穴位置が小さい場合、造形収縮、後処理の塗膜、設計公差不足が原因かもしれません。その場合は、穴径を0.2mm拡大する、造形方向を変える、あるいは後加工に切り替えるなどの対応が考えられます。問題をきちんと閉じて蓄積していくことで、次世代製品は無駄な遠回りを減らせます。
まとめ:サンプル検証は形式的な確認ではなく、エンジニアリング判断である
高品質なサンプル検証プロセスには、目的の定義、重要寸法の確認、組み立て関係の検証、実使用条件での機能テスト、修正のフィードバックループが必要です。定量データ、写真証拠、バージョン記録を残すことで、3Dプリント試作品は早い段階で材料、構造、工法の意思決定を支える存在になります。結果として、量産段階でのコストロスと納期リスクを抑えることができます。