
はじめに:証明書は揃っていても、「この炉」が説明できない
金属3Dプリント品の納入時、顧客は粉末品質証明書、造形パラメータ記録、熱処理報告書、完成品検査票といった一式の書類を受け取ることが多くあります。各文書を個別に見れば適合していても、それらを重ね合わせたとき、手元のTi6Al4V製ブラケットが、どの炉のどの炉ロットで、どの温度曲線により応力除去焼なましされたのかという問いには、しばしば答えられません。粉末の溶解番号と最終検査報告書の間に、段階ごとに検証可能なエビデンスチェーンは存在するでしょうか。設計図面から実物納入までを一つのライフサイクル管理チェーンとして捉える場合、熱処理炉ロット記録と材料証明書チェーンは、「書類が揃っている」という状態によって見落とされやすい断点です。本稿では、項目、閾値、出荷判定基準にまで落とし込める実務的な手法を示します。
1. まず対象を明確にする:炉ロット、バッチ、証明書チェーンの3層マッピング
よくある誤りは、「粉末ロット」「プリントbuild」「熱処理炉ロット」を同じ番号として扱うことです。この3者にはそれぞれ独立した番号を付与し、マッピング表で関連付けなければなりません。すなわち、粉末ロット番号(溶解番号Heat No.、粒度分布、酸素含有量報告を含む)→ build番号(装置番号、パラメータパッケージ版、チャンバー内配置座標図)→ 熱処理炉ロット番号(炉番号、装入日、TUS有効期限、装入位置図)です。1つの炉ロットに複数のbuildを装入することは可能ですが、同一buildの部品を複数炉ロットに分割してはなりません。生産能力の都合で分割が必要な場合は、マッピング表に「1 build・2炉ロット」として登録し、それぞれの温度曲線について個別に適合判定を行う必要があります。マッピング表の主キーはpart_revision + build_id + heat_treat_lotとすることが推奨されます。各部品の納入書類は、この3項目から逆引きできるべきであり、担当者による手作業の検索に依存してはなりません。
工学的な例として、薄肉ブラケット24個を2チャンバーで造形し(B-01/B-02)、真空焼なまし炉HT-2026-083へまとめて装入したとします。装入位置は3×4のトレー座標として記録されます。「焼なまし済み」とだけ記載した場合、B-01とB-02のそれぞれが、どの保持温度曲線およびどの監視熱電対に対応するかを復元できません。3層マッピングは、このような曖昧な記載を排除するための仕組みです。
2. 炉温均一性TUSとシステム精度SAT:まず炉そのものの信頼性を証明する
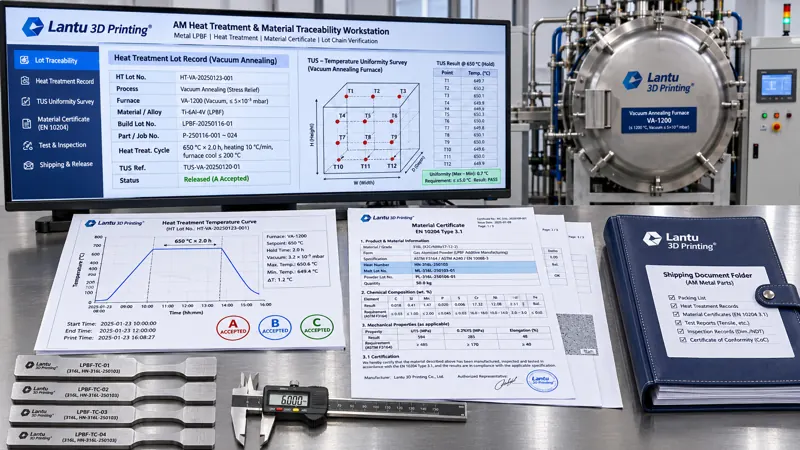
温度曲線がどれほど完全でも、炉内各位置の温度差が不明であれば、その曲線に意味はありません。AMS 2750GおよびGB/T 9452の考え方を参照し、炉の信頼性は2つの独立試験に分けて評価します。TUS(Temperature Uniformity Survey、炉温均一性試験)では、校正済み熱電対9~15本を有効加熱域の各隅と中心に配置し、通常使用する設定温度(例:650℃、850℃、1050℃)において、空炉および装載状態それぞれで測定し、各点の定常偏差を記録します。SAT(System Accuracy Test、システム精度試験)では、制御・記録用熱電対と独立した標準熱電対との指示値差を照合します。実務上の基準例としては、クラス3炉のTUSを±5℃以下、クラス2炉を±3℃以下、SAT偏差を±1.1℃または指示値の±0.6%のうち大きい方以下とします。K型熱電対は1000℃以下の通常域に使用し、それ以上の温度域ではN型またはS型を使用します。さらに、各熱電対には校正証明書番号と有効期限が必要です。
特に見落とされやすい項目は3つあります。TUS報告書の有効期限および適用温度範囲、すなわち範囲外で使用した場合は無効となること、有効加熱域の幾何学的境界、すなわち装載物が範囲外に出てはならないこと、そして熱電対交換後のSAT再実施です。「TUS証明書番号+有効期限+適用温度域」を炉ロット記録テンプレートの必須項目とし、システムが日付に基づいて期限切れ炉ロットを自動的にブロックすることを推奨します。
3. 炉ロット番号と記録パラメータ:各部品を一つの曲線まで追跡可能にする
炉ロット記録は、「温度が設定値に到達した」という一文ではなく、タイムスタンプ付きの工程データ群です。内容には、昇温速度(例:薄肉部品の変形抑制のため5℃/min以下)、保持設定値および実測上限・下限(例:800℃±5℃、120分保持)、保持開始・終了時刻、冷却方法(200℃以下まで炉冷後に取り出し、またはアルゴン急冷)、炉内雰囲気および酸素含有量・真空度(例:真空度5×10⁻³ Pa以下、酸素含有量100 ppm以下)、総装入重量、治具番号、記録サンプリング間隔(推奨60秒以下、重要区間は10秒以下)が含まれます。曲線ファイルはスクリーンショットだけでなく、生のサンプリング点を保存し、sha256のファイルハッシュと記録計のバージョン番号を記録して、後から曲線が追加・改変されることを防止します。
判定規則は、実行可能なA/B/Cの3状態として定義する必要があります。A状態は、全サンプリング点が設定帯域内にあり、保持時間が下限以上で、TUS/SATが有効期間内である場合であり、直接出荷可能とします。B状態は、単一点で短時間の逸脱があっても、±2℃を超えず、継続時間が3分未満の場合であり、逸脱説明書および随炉試験片の機械特性再試験を添付したうえでのみ特採を認めます。C状態は、保持不足、閾値を超える逸脱、または記録中断による欠落区間がある場合であり、その炉ロットを不適合と判定し、部品を隔離してMRBを開始します。「追加保持」により独自に出荷承認してはなりません。重要なのは、工程記録の価値は「実施した」ことの証明ではなく、第三者が同じ判定基準で再計算できることにあります。
4. 材料証明書の項目とエビデンス等級:EN 10204 3.1から3.2をどう照合するか
粉末側と完成品側の証明書は、しばしば混同されます。粉末品質証明書には、溶解番号、化学成分(「適合」との記載だけではなく各元素の実測値)、粒度分布D10/D50/D90、ホール流動度、見掛密度、酸素・窒素・水素含有量、およびロット番号を含める必要があります。一方、完成品の材料証明書は、EN 10204 3.1(製造者自身による宣言で、実測値を含み、権限を持つ代表者が発行)または3.2(第三者検証による共同署名)に分類されます。照合時には、次の5項目を確認します。証明書番号およびロット番号がマッピング表と一致しているか、発行主体が認定範囲内にあるか、実測値が技術協定で定めた範囲内にあるか、試験方法の規格番号(例:GB/T 228.1の引張試験、GB/T 231.1のブリネル硬さ、ASTM E8/E8M)が記載されているか、証明書の版数および発行日が対応する炉ロットより後であるか、です。
実用的な判定基準として、証明書に記載される機械特性の実測値は、同一炉ロットの随炉試験片、または同一ロットから採取した試験片まで追跡可能でなければなりません。証明書が「代表値」のみを示し、炉ロット番号との紐付けがない場合、それは材料選定の参考にはなっても、当該ロットの出荷根拠にはなりません。技術協定には、「3.1証明書を納入し、heat_treat_lotに紐付ける」ことを事前に明記すべきです。これにより、納入時になって顧客が3.2を要求していたにもかかわらず、第三者立会いの工程が確保されていないという事態を防げます。
5. 実測値と炉ロットの紐付け:3.1証明書を「代表値」に劣化させない
証明書チェーンで最も信頼性が損なわれやすいのは、材料データシートの代表値を当該ロットの実測値として扱うことです。照合時には一つの厳格なルールを守ります。3.1証明書に記載されたRm、Rp0.2、A%、硬さの実測値には炉ロット番号および試験片番号を付記し、同一炉ロットの随炉試験片または同一ロット採取試験片の原記録まで逆引きできなければなりません。「GB/T 3620.1に適合」とだけ記載され、数値も炉ロット番号との紐付けもない文書は、選定用途にしか使用できず、出荷承認には使用できません。5項目の確認は、証明書番号とロット番号の整合性、発行主体および権限を持つ代表者、実測値の範囲、試験方法規格番号(GB/T 228.1、ASTM E8/E8M、GB/T 231.1)、発行日が対応炉ロットより後かどうか、というチェックシートに固定化することが推奨されます。
適合判定基準は納入時に協議するのではなく、技術協定で確定させなければなりません。例えば、Ti6Al4Vの焼なまし状態について、Rm ≥ 895 MPa、Rp0.2 ≥ 825 MPa、A ≥ 8%と定めることができます(例示値であり、適用規格を優先します)。さらに、限界値についてISO 14253-1の保守的ルールを適用するか、再試験を行うかも明記します。いずれかの実測項目が不適合となった場合、処置対象は単一部品ではなく炉ロット全体です。当該炉ロットに紐付くすべての部品を凍結し、隣接炉ロットおよび同一粉末ロットまで確認範囲を拡大したうえで、MRBへ判定を委ねます。炉ロットマッピング表の価値は、拡大検査の対象範囲を経験則ではなく検索可能なリストとして定義できる点にあります。
6. 納入文書パッケージと出荷ゲート:顧客が何を検証できるか
納入文書は、次の6点セットとして固定することを推奨します。①3層マッピング表(build配置図および装入位置図を含む)、②TUS/SAT証明書および有効期限、③炉ロット温度曲線の生データ点群+ハッシュ+A/B/C判定票、④粉末品質証明書および完成品材料証明書(3.1/3.2の等級を明記)、⑤随炉試験片の検査報告書(採取方向、試験方法規格番号、不確かさを含む)、⑥部品レベル出荷リスト(シリアル番号と上記番号を1対1で対応付けるもの)です。6点セットのいずれか一つでも欠ける場合、D1~D4の出荷ゲートを通過させません。D1は番号の完全性、D2は温度曲線判定がA状態であること、D3は証明書版数と実測値のクローズドループ、D4は検査基準が技術協定を満たすことです。
記録はALCOA+の原則に従って残します。すなわち、帰属可能であること(作業者・確認者)、判読可能であること、同時性があること(タイムスタンプは後入力ではなく記録計由来)、原本性、正確性、完全性、一貫性、永続性、および利用可能性です。電子文書パッケージについては、目録ファイルを生成して全体ハッシュを算出し、顧客側も同じハッシュで文書が差し替えられていないことを確認できるようにします。これにより、納入するのは単なる部品ではなく、粉末溶解番号から完成品出荷承認までを独立して検証できる一式のエビデンスとなります。
7. 代表的な故障モードとチェックリスト
高頻度の問題は6項目に整理でき、それぞれに確認アクションを設定できます。番号の断絶については、マッピング表に炉ロット番号のない部品が存在しないかを確認します。TUSの期限切れまたは適用温度域外での使用については、有効期限と設定温度を照合します。曲線がスクリーンショットのみで生データがない場合は、サンプリングファイルとハッシュを確認します。証明書で代表値を実測値として扱っている場合は、炉ロット番号との紐付けを確認します。随炉試験片の採取方向が登録されていない場合は、試験片ラベルと報告書項目を確認します。1つのbuildが2炉ロットにまたがるにもかかわらず区分判定されていない場合は、マッピング表が行分割されているかを確認します。四半期ごとに、既納入ロット3件を抽出し、「シリアル番号から6点セットを逆引きする」演習を行うことが推奨されます。逆引き一回通過率は95%以上とし、未達項目は説明書を追加するだけで済ませず、CAPAに組み入れます。
まとめ
熱処理炉ロット記録と材料証明書チェーンは、本質的には文書作業ではありません。工程能力を検証可能な項目へ変換するエンジニアリング作業です。3層マッピングは「どの炉か」を解決し、TUS/SATは「炉が信頼できるか」を解決し、温度曲線とA/B/C判定は「工程が管理されていたか」を解決します。3.1/3.2証明書と随炉試験片は「結果がなぜ成立するのか」を、6点セットとD1~D4ゲートは「顧客が独立して検証できるか」を解決します。設計図面から実物納入までを主軸とするプラットフォームにとって、このチェーンは、すべての熱処理を単なる「処理済み」から「立証可能な処理」へ変え、以後の品質トレーサビリティ、クレーム判定、工程改善のための共通基盤となります。