
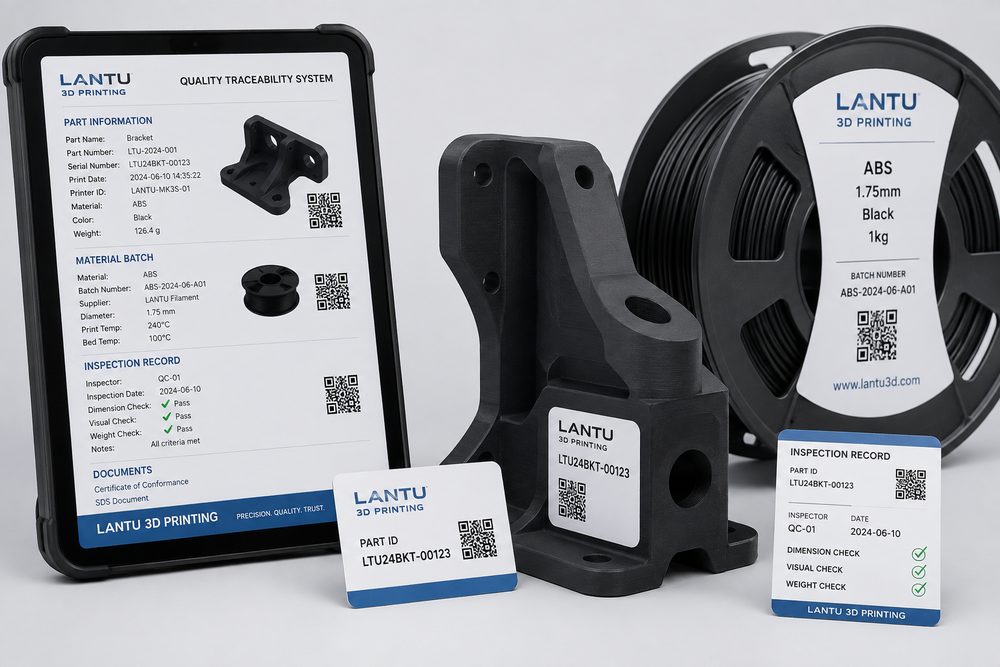
はじめに:追跡できなければ、品質問題は推測するしかない
3Dプリントサービスの受注は、多品種・少量・短サイクルの反復が特徴です。顧客が1日のうちにモデルを更新し、エンジニアが造形方向に合わせてサポートを調整し、後加工担当が外観面を仕上げることもあります。追跡記録がなければ、組立不良、色味のずれ、寸法超過が発生した際に、原因がファイル版なのか、材料ロットなのか、設備状態なのか、あるいは手作業の後加工なのかを判断しにくくなります。
品質トレーサビリティは、大規模工場だけに必要な仕組みではありません。3Dプリントサービスプラットフォームにおいては、軽量でも途切れない追跡の流れが、コミュニケーションコストを大きく下げ、顧客の製造理解を助け、社内に再利用可能な品質ノウハウを蓄積します。lantu3Dの役割は設計データと実物納品をつなぐことにあるため、追跡はファイル受領から出荷受領までの全工程をカバーすべきです。
1. ファイル版の追跡:まず正しいモデルを造形する
ファイル版は追跡チェーンの起点です。各注文について、元ファイル名、受領時刻、顧客確認版、エンジニア修正履歴、最終造形版を記録する必要があります。エンジニアが修正を行った場合、例えば面修復、肉厚追加、分割、排粉孔の追加、組立クリアランス調整などは、新しい版として扱い、変更内容を必ず残します。「final」「new」「修正版2」のような曖昧な命名を唯一の根拠にしてはいけません。
推奨される命名規則は、注文番号+部品番号+版番号です。例えばB3D-260904-A03-V02のようにします。顧客確認後の版は固定し、その後の変更は再確認が必要です。複数の類似パーツがある場合は、サムネイル、主要寸法のスクリーンショット、ファイルハッシュも混同防止に役立ちます。ファイル版が明確であって初めて、後続の品質判定に基盤ができます。
2. 工程パラメータの追跡:結果に影響する主要変数を記録する
3Dプリントの方式ごとに、記録すべきパラメータは異なります。SLAでは材料型番、層厚、配置角度、サポート戦略、露光または装置設定、洗浄と硬化時間を記録します。SLSでは材料ロット、粉末リフレッシュ率、層厚、造形チャンバー内の位置、冷却時間、粉末除去方法を記録します。金属SLMでは粉末ロット、層厚、レーザー戦略、熱処理、切断方法、機械加工基準を記録します。
すべてのパラメータを手入力で長文記載する必要はありません。装置のジョブシート、スライス画面のスクリーンショット、材料ロットラベルを添付ファイルとして保管すれば十分です。重要なのは、問題が起きた際に後から確認できることです。同一ロットの部品か、同じ材料バッチか、造形チャンバーの端に位置していたか、同一の後加工工程を通ったか、同じ検査基準を使ったかを遡れなければなりません。
3. 途中異常の追跡:失敗記録をリスク予兆に変える
多くのチームは成功した納品だけを記録し、失敗過程を見落としがちです。しかし実際には、造形失敗、サポート破断、粉末除去の困難、変形、表面汚染、再加工回数などは、非常に価値の高い追跡情報です。異常を記録する目的は責任追及ではなく、再発性のあるリスクかどうかを判断することにあります。
異常は、設計リスク、工程リスク、設備リスク、材料リスク、後加工リスクに分類することを推奨します。各記録には少なくとも、発見時刻、部品番号、現象の説明、暫定対応、原因判定、予防策を含めます。例えば、あるナイロン製クリップ部品で粉末除去後に局所的な白化が繰り返し発生するなら、肉厚、R形状、または組立時の変形余裕不足を示している可能性があります。ある樹脂部品が二次硬化後に反りを起こすなら、配置方向や硬化治具の再確認が必要です。
4. 検査記録の追跡:合否判定に証拠を持たせる
出荷前検査は、形式的な押印ではなく、顧客が本当に気にする項目に合わせて実施すべきです。一般的な検査内容には、主要寸法、組立関係、外観面、数量、色、後加工レベル、梱包状態があります。機能部品では荷重、抜き差し、密封、耐熱テストを追加できます。展示用部品では、色差、塗装密着性、表面欠陥の確認を追加できます。
検査記録には、設計値、実測値、判定基準、検査者を含めます。寸法記録はノギス写真、3次元測定レポート、スキャン比較図で残せます。外観記録は標準光源下の写真でアーカイブします。顧客から後日不具合報告があった場合でも、検査記録があれば、それが出荷前から存在していたのか、輸送、組立、使用過程で生じたのかを迅速に切り分けられます。
5. 梱包と出荷の追跡:品質納品は工場内だけで完結しない
3Dプリント部品の梱包方法は、納品品質に直接影響します。細長い部品、薄肉部品、塗装済み部品は、輸送中に圧力、摩擦、変形の影響を受けやすくなります。出荷追跡では、梱包材、仕切り方法、ラベル、数量明細、配送伝票番号、発送写真を記録します。高価または破損しやすい部品には、単品分離、発泡材による位置決め、外箱補強、向き表示を推奨します。
顧客が受領後に欠品、混入、破損を見つけた場合、梱包記録があれば、どの工程で問題が発生したかを素早く判断できます。分納案件では、明細にロット、発送済み数量、未発送数量、対応するファイル版を明記し、現場組立で版を混用しないようにします。
6. データの振り返り:追跡システムの最終目的は改善にある
品質トレーサビリティの価値は、事後確認だけではなく、継続的改善にあります。異常タイプ、手直し率、材料問題、後加工時間、顧客クレームの理由を集計することで、最も改善が必要な工程を見つけられます。例えば、ある薄肉外装の再加工率が長期的に8%を超えているなら、設計レビュー時に肉厚の注意喚起を追加すべきです。ある染色部品で色差クレームが集中するなら、ロット染色とサンプル確認のプロセスを見直す必要があります。
軽量な追跡は、表計算、QRコードラベル、共有ジョブシートから始められ、徐々にシステム管理へ移行できます。重要なのはツールの複雑さではなく、各工程が検証可能な記録を残す意思を持つことです。
まとめ:品質トレーサビリティはサービス型製造の信頼基盤
3Dプリントサービスでは、品質トレーサビリティがファイル、材料、設備、工程、検査、梱包、顧客フィードバックをつなぎます。これにより、問題の特定が速くなり、責任範囲が明確になり、次回の納品がより確実になります。企業顧客にとって、追跡能力を備えたサービスプラットフォームこそが、開発試作から少量生産の長期協業を本当に支えられる存在です。