
No model yet, material choice and wall thickness are explained from a practical angle.
Centro Conoscenze
Blueprint News
lantu3D verifica spessore, struttura, materiale, processo, quantità e finitura prima del preventivo.
01Guides
02Materiali
03Punto di vista cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Manifattura additiva ceramica: dal ceramic SLA ai compositi a matrice ceramica (CMC)
I materiali ceramici hanno elevata durezza e fragilità, rendendo difficile la produzione di geometrie complesse con i processi tradizionali. L’articolo analizza due percorsi principali della manifattura additiva ceramica: la catena slurry–debinding–sinterizzazione per ceramiche fotopolimerizzabili SLA/DLP e i processi CMC basati su fibre continue, impregnazione-pirolisi del precursore e infiltrazione reattiva. Vengono illustrati controllo di contenuto solido e viscosità, corrispondenza dell’indice di rifrazione, compensazione del ritiro lineare, velocità di riscaldamento nel debinding, finestra di sinterizzazione, regole di design per ceramica additiva e metodi di validazione post-processo.

news
Valutazione degli ordini di stampa 3D (contratto/fattibilità tecnica e conferma dei limiti di preventivo): bloccare i rischi di consegna prima dell’accettazione dell’ordine
Molte controversie nelle consegne di stampa 3D non nascono in produzione, ma nella fase di acquisizione dell’ordine: requisiti tecnici vaghi, tolleranze e certificazioni non confermate, tempi di consegna promessi verbalmente portano l’officina a lavorare su aspettative impossibili da soddisfare. Questo articolo propone un metodo applicabile di valutazione dell’ordine: inserire, tra preventivo e accettazione, due barriere di controllo su fattibilità tecnica e limiti commerciali, rendendo i rischi di consegna scritti e anticipati.

news
Lucidatura elettrochimica e lucidatura al plasma nella stampa 3D metallica: dal principio di dissoluzione anodica alla levigatura dei canali interni
Le striature di layer e le particelle non fuse presenti sui componenti metallici additivi appena stampati influenzano direttamente tenuta, resistenza al flusso e vita a fatica. Questo articolo analizza il principio di dissoluzione anodica della lucidatura elettrochimica (ECP/elettrolucidatura) e della lucidatura al plasma, il meccanismo di livellamento tramite film liquido viscoso, le finestre dei parametri di processo chiave, nonché i vantaggi di accessibilità nei canali interni e nelle strutture complesse, confrontandole con lucidatura laser e lucidatura a flusso abrasivo per la scelta del processo.

news
Analisi del processo di stampa 3D Electron Beam Melting (EBM): preriscaldo in vuoto e basso stress termico nella manifattura additiva metallica
Nel panorama della fusione a letto di polvere per metalli, oltre alla SLM laser, l’Electron Beam Melting (EBM) si distingue per vuoto, cannone elettronico e preriscaldo ad alta energia. Ne deriva un percorso produttivo a basso stress termico, con meno supporti e particolarmente adatto a componenti di grandi dimensioni in leghe di titanio. Questo articolo ne analizza principi, vantaggi, materiali, limiti e criteri di scelta rispetto alla SLM.

news
Accoppiamento e progettazione di assemblaggio per parti stampate in 3D: metodi ingegneristici da snap-fit e interferenza a connessioni filettate
La stabilità di assemblaggio dei prodotti multi-componente stampati in 3D dipende dai vincoli di processo di clip, accoppiamenti a interferenza e connessioni filettate. Questo articolo presenta parametri di progettazione direttamente applicabili e metodi ingegneristici come compensazione del ritiro, angoli di sformo e scelta degli inserti, integrando le caratteristiche di assemblaggio nella validazione del primo pezzo.
news
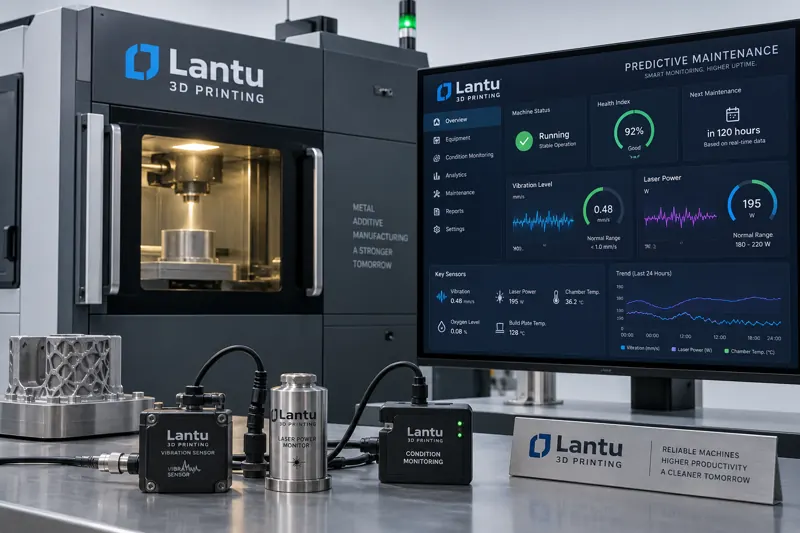
Manutenzione predittiva delle apparecchiature di stampa 3D e gestione della vita utile residua (RUL): dal monitoraggio dello stato alla previsione della durata
Le apparecchiature operano a lungo in ambienti con laser, alte temperature e polveri, dove il degrado è progressivo e misurabile. Questo articolo definisce una mappatura tra modalità di guasto, indicatori di monitoraggio e soglie, raccoglie segnali multi-sorgente meccanici, elettrici, ottici e di processo, stima la RUL con modelli di degrado e algoritmi data-driven, e collega il ciclo di vita dei ricambi per passare da una manutenzione basata sul calendario a una manutenzione basata sullo stato.

news
Ottimizzazione della strategia di scansione laser SLM: suddivisione a scacchiera, rotazione tra gli strati e controllo delle tensioni residue
A parità di materiale e spessore di strato, la sola modifica del percorso di scansione può ridurre l’imbarcamento di un componente a parete sottile da 0,8 mm a 0,3 mm. Questo articolo analizza i principi geometrici della scansione a strisce e a scacchiera, l’effetto di disaccoppiamento delle tensioni dato dalla rotazione interstrato di 67 gradi, i limiti di corrispondenza della finestra di densità energetica volumetrica, nonché i metodi ingegneristici di preriscaldamento della piastra e validazione, offrendo un sistema pratico per scegliere le strategie di scansione SLM.

news
Rimozione dei supporti e pulizia dei componenti metallici stampati in 3D: metodi ingegneristici dalla rimozione della polvere alla pulizia dei canali interni
I componenti metallici prodotti per additive manufacturing sono solo semilavorati quando escono dalla camera di costruzione: supporti non rimossi e polvere non fusa residua nelle cavità interne determinano assemblaggio, tasso di perdita e conformità al rilascio. Questo articolo illustra i metodi di rimozione dei supporti, la pulizia di canali e cavità interne, il lavaggio a ultrasuoni e con solventi multistadio, oltre alla verifica della pulizia tramite conteggio particellare ISO 16232, massa residua e tomografia industriale.

news
Lucidatura laser e finitura superficiale dei componenti metallici stampati in 3D: dall’eliminazione delle stratificazioni alle superfici funzionali
I componenti metallici prodotti mediante manifattura additiva presentano spesso linee di strato e polvere aderente, con una rugosità molto superiore a quella ottenuta per lavorazione meccanica. Questo articolo analizza il meccanismo di rifusione e livellamento della lucidatura laser, la finestra dei parametri potenza-velocità-sovrapposizione e il confronto con sabbiatura, flusso abrasivo e lucidatura chimica, illustrando vantaggi di accessibilità, punti chiave di implementazione e criteri di accettazione basati su rugosità e microstruttura.

news
Fusione laser a letto di polvere (LPBF) dei metalli refrattari tungsteno, molibdeno, niobio e tantalio: percorso di processo per alto punto di fusione, controllo dell’ossigeno e riduzione delle cricche
Tungsteno, molibdeno, niobio e tantalio hanno punti di fusione generalmente superiori a 2000°C e sono materiali chiave per le zone calde aerospaziali e l’industria ad alta temperatura. Tuttavia, l’elevato punto di fusione, l’alta affinità con l’ossigeno e le forti tensioni termiche li rendono estremamente difficili da formare. Questo articolo analizza le difficoltà di stampa di quattro metalli refrattari e presenta un percorso completo: controllo dell’ossigeno dalla polvere alla camera di costruzione, finestra di processo con alta densità di energia e preriscaldo del substrato, e strategie per ridurre cricche, tensioni termiche e infragilimento dei bordi di grano.
news
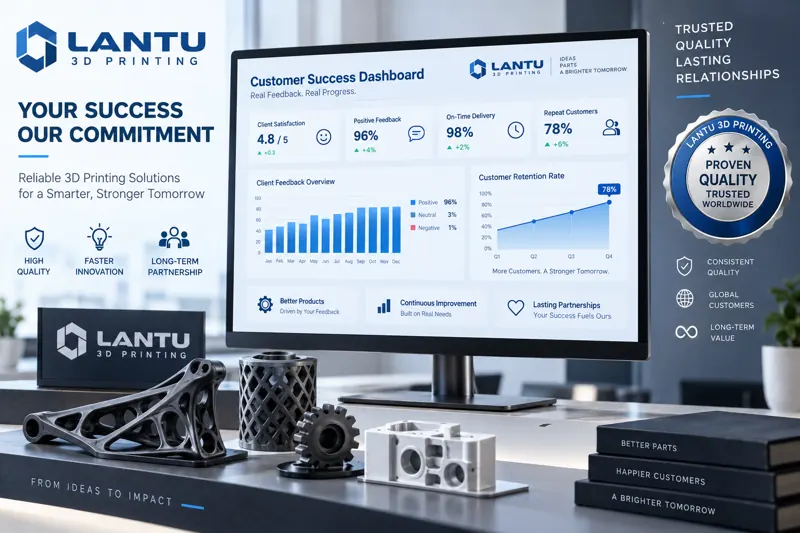
Follow-up per il customer success e gestione della soddisfazione nei servizi di stampa 3D: un ciclo chiuso dalla consegna alla co-creazione di valore
Nella pratica operativa, lantu3D ha costruito un sistema strutturato di follow-up clienti e gestione della soddisfazione, trasformando i feedback frammentari post-consegna in asset operativi misurabili, chiusi e riutilizzabili. Questo articolo analizza un metodo operativo direttamente applicabile da tre prospettive: tempistiche del follow-up, misurazione della soddisfazione e miglioramento a ciclo chiuso.

news
Post-trattamento HIP (pressatura isostatica a caldo) dei componenti metallici stampati in 3D: dalla chiusura dei difetti interni all’aumento della vita a fatica
Nei componenti metallici stampati in 3D possono rimanere porosità interne, mancate fusioni e microcricche difficili da eliminare con la sola stampa. Questo articolo illustra in modo sistematico i principi del processo HIP, le finestre di processo per i materiali, i punti chiave di incapsulamento e sovrametallo, e come verificare in ciclo chiuso l’effetto di densificazione tramite CT industriale e dati di fatica.
Inizia da qui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.