
Introduzione: trasformare la tecnologia a punto singolo in capacità di consegna stabili
Dalla rimozione del supporto al trattamento termico: il nocciolo del modo in cui la post-elaborazione della stampa 3D determina la qualità della consegna finale non è rendere un determinato collegamento da solo più bello, ma collegare progettazione, materiali, attrezzature, tecnologia, ispezione e consegna in una catena ingegneristica ripetibile. Per i professionisti, i problemi più comuni nei progetti di stampa 3D spesso non si verificano nel momento in cui si preme il pulsante di stampa, ma negli intervalli tra la definizione dei requisiti, la selezione dei parametri, il controllo del processo e la verifica della consegna. lantu3D presta maggiore attenzione alla gestione dell'intero ciclo di vita, dal progetto all'oggetto fisico: ogni produzione ha una base, ogni rischio ha un piano e ogni consegna è tracciabile.
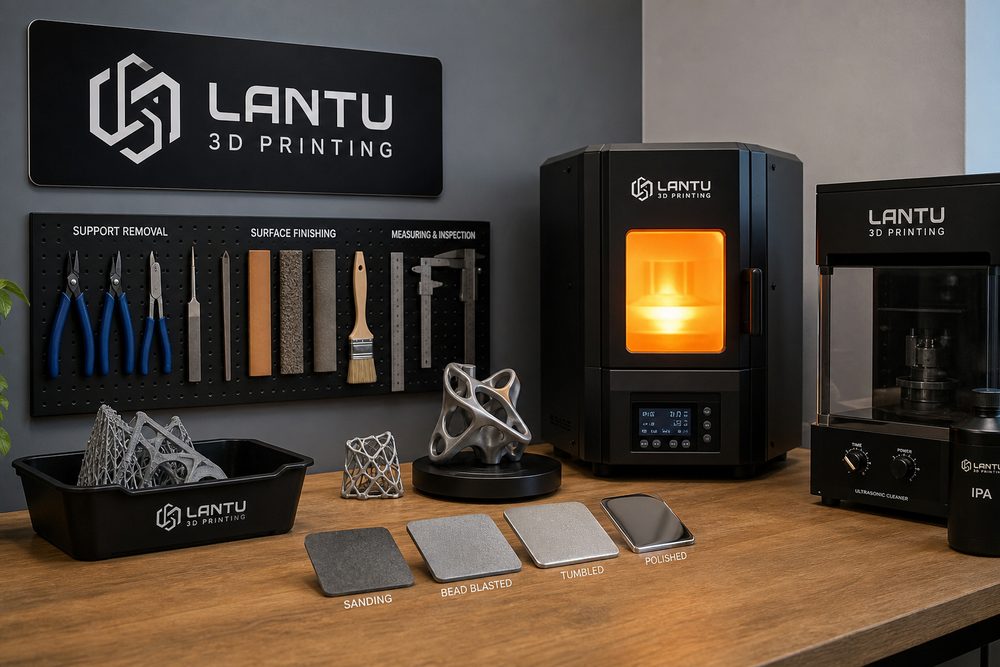
1. La rimozione del supporto non serve a rimuovere i detriti, ma a controllare i danni ai confini
La struttura di supporto è responsabile della stabilità della formazione, della dissipazione del calore e delle funzioni anti-deformazione, ma il metodo di rimozione influirà direttamente sull'integrità dei bordi e degli angoli. Le parti in resina SLA vengono comunemente utilizzate con pinze diagonali, raschietti e molatura passo dopo passo. Si consiglia di lasciare un margine di 0,2-0,5 mm per i punti di supporto prima della finitura. Le parti in metallo SLM hanno un'elevata resistenza di supporto e solitamente richiedono il taglio di fili, mole o lavorazioni meccaniche. La superficie di serraggio e il margine di lavorazione devono essere pianificati in anticipo.
I rischi legati alla rimozione del supporto includono scheggiature, sbiancamento, screpolature e usura eccessiva localizzata. Il progetto dovrebbe ridurre i supporti inaccessibili in fase di progettazione, evitare punti di contatto di supporto dalle superfici di assemblaggio, superfici di tenuta e superfici di livello A estetiche e specificare i livelli di supporto consentiti negli standard di consegna.
2. Il trattamento superficiale determina la prima sensazione di qualità del cliente
Il trattamento superficiale della stampa 3D comprende sabbiatura, molatura a vibrazione, molatura, lucidatura, verniciatura a spruzzo, tintura, galvanica e lucidatura delle parti trasparenti. Le parti in nylon SLS possono essere sabbiate per rimuovere la polvere galleggiante e ottenere una superficie opaca uniforme; Le parti trasparenti SLA richiedono la macinazione ad acqua passo dopo passo da 400 mesh a 2000 mesh, quindi l'uso di vernice o agente lucidante per aumentare la trasmissione della luce.
Il trattamento della superficie non dovrebbe perseguire solo l'aspetto, ma considerare anche i cambiamenti dimensionali. La spruzzatura può aumentare lo spessore del film di 20-80μm, la molatura a vibrazione passivizzerà gli spigoli vivi e la galvanica modificherà il diametro del foro e lo spazio di raccordo. Per gli assemblaggi, le superfici chiave devono essere prima protette, quindi le superfici esterne devono essere lavorate.
3. Il trattamento termico e la polimerizzazione influiscono sulla resistenza, sulla stabilità e sull'affidabilità a lungo termine
La polimerizzazione post-stampa può aumentare il grado di reticolazione delle parti in resina fotopolimerizzata, ma una polimerizzazione eccessiva causerà una maggiore fragilità e un restringimento dimensionale. Le parti metalliche SLM sono spesso trattate con ricottura di distensione, invecchiamento in soluzione o pressatura isostatica a caldo per ridurre lo stress residuo, migliorare le prestazioni di fatica e ridurre l'impatto dei pori interni.
Il trattamento termico deve essere legato alla qualità del materiale e all'utilizzo della parte. Ad esempio, se le parti Ti6Al4V vengono utilizzate in scenari portanti, è necessario prestare attenzione al sistema di trattamento termico, al controllo del contenuto di ossigeno e ai test delle proprietà meccaniche; per le parti in nylon, viene prestata maggiore attenzione all'assorbimento dell'umidità, alla temperatura di deformazione termica e alla stabilità dimensionale.
Riepilogo: trasformare l'esperienza in un sistema eseguibile
La competitività della stampa 3D non deriva solo dal numero di apparecchiature, né solo da un determinato parametro del materiale, ma dalla capacità dell'azienda di formare un ciclo chiuso e stabile di giudizio della domanda, processo decisionale, registrazione del processo, verifica della qualità e comunicazione con il cliente. Si consiglia alle aziende di iniziare con una parte tipica, un processo tipico o uno scenario tipico del cliente, stabilire tabelle di parametri, liste di controllo e meccanismi di revisione, per poi espandersi gradualmente a più materiali e tipologie di business. In questo modo, la stampa 3D può passare da “può essere fatta” a “consegna stabile, spiegabile e scalabile”.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.