
Inleiding: Single-point-technologie omzetten in stabiele leveringsmogelijkheden
Van het verwijderen van ondersteuning tot warmtebehandeling: de kern van hoe de nabewerking van 3D-printen de uiteindelijke leveringskwaliteit bepaalt, is niet alleen het mooier maken van een bepaalde schakel, maar het verbinden van ontwerp, materialen, apparatuur, technologie, inspectie en levering tot een herhaalbare technische keten. Voor praktijkmensen liggen de meest voorkomende problemen bij 3D-printprojecten vaak niet op het moment waarop de printknop wordt ingedrukt, maar in de gaten tussen de definitie van eisen, parameterselectie, procescontrole en leveringsverificatie. lantu3D besteedt meer aandacht aan het volledige levenscyclusbeheer van blauwdruk tot fysiek object: elke productie heeft een basis, elk risico heeft een plan en elke levering is traceerbaar.
1. Het verwijderen van ondersteuningen is niet bedoeld om puin op te ruimen, maar om grensschade te beheersen
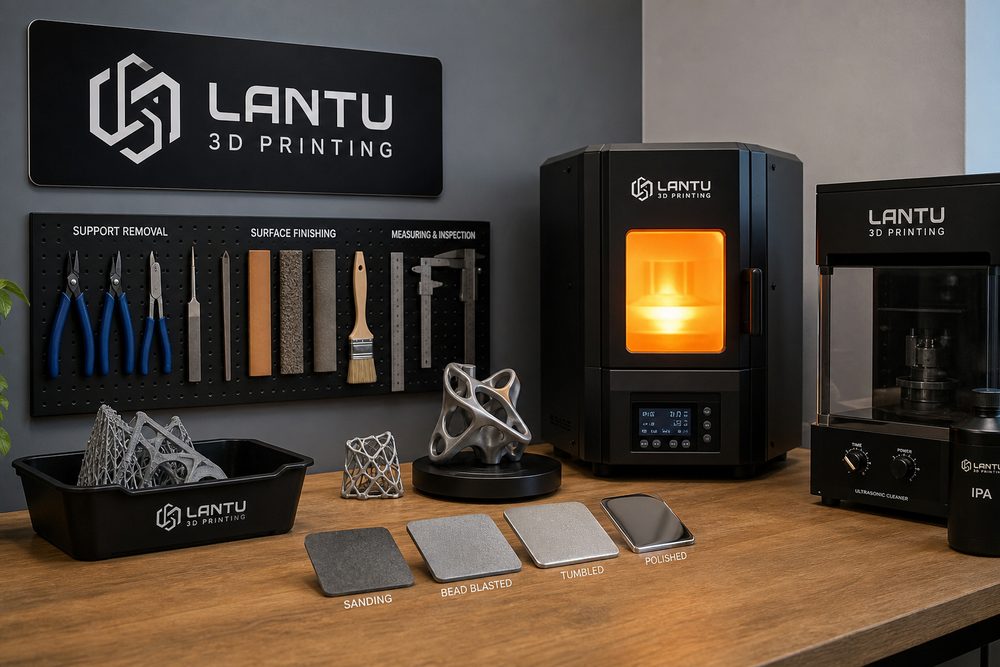
De ondersteuningsstructuur is verantwoordelijk voor vormstabiliteit, warmteafvoer en anti-vervormingsfuncties, maar de verwijderingsmethode heeft rechtstreeks invloed op de integriteit van de randen en hoeken. SLA-harsonderdelen worden vaak gebruikt met diagonale tangen, schrapers en stapsgewijs slijpen. Het wordt aanbevolen om een marge van 0,2-0,5 mm vrij te laten voor steunpunten voordat u klaar bent. Metalen SLM-onderdelen hebben een hoge steunsterkte en vereisen meestal draadsnijden, slijpstenen of machinale bewerking. Het klemoppervlak en de bewerkingsmarge moeten vooraf worden gepland.
Risico's bij het verwijderen van support omvatten chippen, bleken, barsten en plaatselijke overslijtage. Het project moet ontoegankelijke ondersteuningen in de ontwerpfase verminderen, ondersteuningscontactpunten van montageoppervlakken, afdichtingsoppervlakken en uiterlijke A-niveau-oppervlakken vermijden, en de toegestane niveaus van ondersteuningsmarkeringen specificeren in de leveringsnormen.
2. Oppervlaktebehandeling bepaalt het eerste gevoel van kwaliteit van de klant.
De oppervlaktebehandeling van 3D-printen omvat zandstralen, trilslijpen, slijpen, polijsten, spuitlakken, verven, galvaniseren en polijsten van transparante onderdelen. SLS-nylononderdelen kunnen worden gezandstraald om drijvend poeder te verwijderen en een uniform mat oppervlak te verkrijgen; SLA-transparante onderdelen vereisen stapsgewijs waterslijpen van 400 mesh tot 2000 mesh, en gebruik vervolgens vernis of polijstmiddel om de lichttransmissie te vergroten.
Oppervlaktebehandeling moet niet alleen het uiterlijk nastreven, maar ook rekening houden met dimensionale veranderingen. Door spuiten kan de laagdikte met 20-80 μm toenemen, door vibratieslijpen worden scherpe randen gepassiveerd, en door galvaniseren kunnen de gatdiameter en de pasopening veranderen. Bij assemblages moeten de belangrijkste oppervlakken eerst worden beschermd en vervolgens moeten de buitenoppervlakken worden verwerkt.
3. Warmtebehandeling en uitharding hebben invloed op de sterkte, stabiliteit en betrouwbaarheid op lange termijn
Na-uitharding kan de mate van verknoping van foto-uitgeharde harsonderdelen vergroten, maar overmatig uitharden zal een grotere brosheid en dimensionale krimp veroorzaken. Metalen SLM-onderdelen worden vaak behandeld met spanningsarm gloeien, oplossingsveroudering of heet isostatisch persen om restspanning te verminderen, vermoeidheidsprestaties te verbeteren en de impact van interne poriën te verminderen.
De warmtebehandeling moet afhankelijk zijn van de materiaalkwaliteit en het gebruik van de onderdelen. Als Ti6Al4V-onderdelen bijvoorbeeld worden gebruikt in belastende scenario's, moet u aandacht besteden aan het warmtebehandelingssysteem, de controle van het zuurstofgehalte en het testen van de mechanische eigenschappen; bij nylon onderdelen wordt meer aandacht besteed aan vochtopname, warmtevervormingstemperatuur en maatstabiliteit.
Samenvatting: Zet ervaring om in een uitvoerbaar systeem
Het concurrentievermogen van 3D-printen komt niet alleen voort uit het aantal apparatuur, en ook niet alleen uit een bepaalde materiële parameter, maar uit de vraag of het bedrijf een stabiele gesloten lus kan vormen van vraagbeoordeling, procesbeslissingen, procesregistratie, kwaliteitsverificatie en klantcommunicatie. Het wordt aanbevolen dat bedrijven beginnen met een typisch onderdeel, een typisch proces of een typisch klantscenario, parametertabellen, checklists en beoordelingsmechanismen opstellen, en vervolgens geleidelijk uitbreiden naar meer materialen en bedrijfstypen. Op deze manier kan 3D-printen evolueren van ‘kan worden gemaakt’ naar ‘stabiele, verklaarbare en schaalbare levering’.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.