
บทนำ: การเปลี่ยนเทคโนโลยีจุดเดียวให้เป็นความสามารถในการจัดส่งที่มีความเสถียร
ตั้งแต่การถอดแบบรองรับไปจนถึงการอบชุบ: หัวใจหลักของวิธีที่การพิมพ์ 3D หลังการประมวลผลกำหนดคุณภาพการส่งมอบขั้นสุดท้ายไม่ใช่เพียงการทำให้ลิงก์บางจุดสวยงามมากขึ้นเพียงอย่างเดียว แต่เพื่อเชื่อมโยงการออกแบบ วัสดุ อุปกรณ์ เทคโนโลยี การตรวจสอบ และการจัดส่งเข้ากับห่วงโซ่ทางวิศวกรรมที่ทำซ้ำได้ สำหรับผู้ปฏิบัติงาน ปัญหาที่พบบ่อยที่สุดในโปรเจ็กต์การพิมพ์ 3D มักจะไม่ได้เกิดขึ้นในขณะที่กดปุ่มพิมพ์ แต่อยู่ในช่องว่างระหว่างการกำหนดข้อกำหนด การเลือกพารามิเตอร์ การควบคุมกระบวนการ และการตรวจสอบการส่งมอบ lantu3D ให้ความสำคัญกับการจัดการวงจรชีวิตแบบครบวงจรตั้งแต่พิมพ์เขียวไปจนถึงวัตถุทางกายภาพ: การผลิตทุกครั้งมีพื้นฐาน ทุกความเสี่ยงมีแผน และทุกการส่งมอบสามารถตรวจสอบย้อนกลับได้
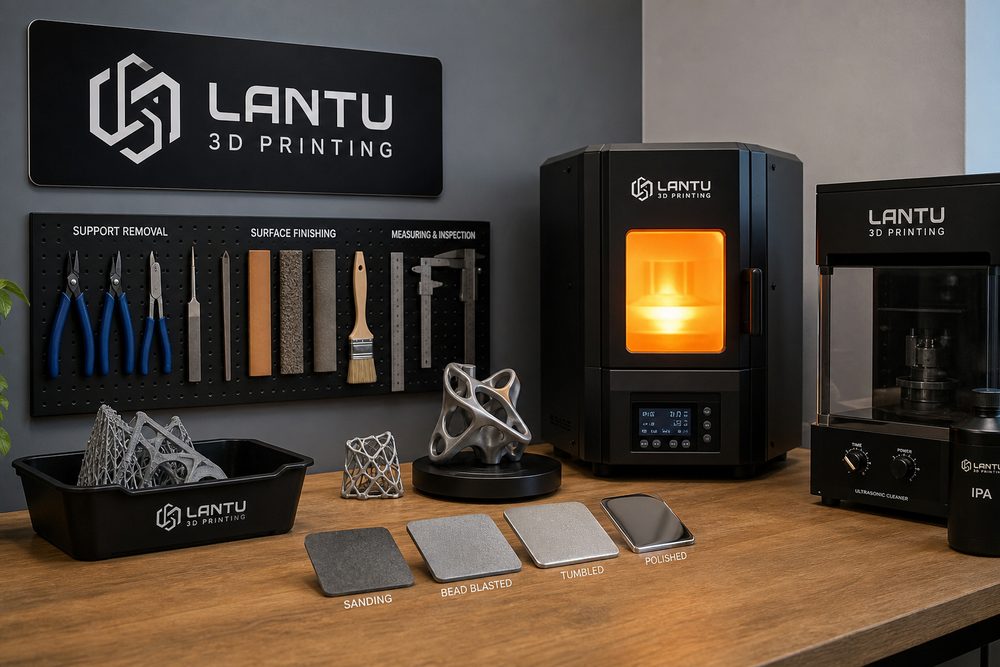
1. การถอดส่วนรองรับไม่ใช่เพื่อทำความสะอาดเศษซาก แต่เพื่อควบคุมความเสียหายของขอบเขต
โครงสร้างรองรับมีหน้าที่ในการสร้างเสถียรภาพ การกระจายความร้อน และฟังก์ชันป้องกันการเสียรูป แต่วิธีการถอดจะส่งผลโดยตรงต่อความสมบูรณ์ของขอบและมุม ชิ้นส่วนเรซิน SLA มักใช้กับคีมแนวทแยง เครื่องขูด และการเจียรแบบทีละขั้นตอน ขอแนะนำให้เว้นระยะขอบไว้ 0.2-0.5 มม. สำหรับจุดรองรับก่อนการตกแต่ง ชิ้นส่วนโลหะ SLM มีความแข็งแรงในการรองรับสูง และมักต้องใช้การตัดลวด ล้อเจียร หรือการตัดเฉือน ต้องวางแผนพื้นผิวการจับยึดและค่าเผื่อการประมวลผลล่วงหน้า
ความเสี่ยงของการลบส่วนรองรับ ได้แก่ การบิ่น การฟอกสี การแตกร้าว และการสึกหรอส่วนเกินเฉพาะจุด โครงการควรลดการรองรับที่ไม่สามารถเข้าถึงได้ในขั้นตอนการออกแบบ หลีกเลี่ยงจุดสัมผัสการรองรับจากพื้นผิวการประกอบ พื้นผิวการปิดผนึก และลักษณะพื้นผิวระดับ A และระบุระดับเครื่องหมายรองรับที่อนุญาตในมาตรฐานการส่งมอบ
2. การรักษาพื้นผิวเป็นตัวกำหนดความรู้สึกแรกของลูกค้าถึงคุณภาพ
การรักษาพื้นผิวด้วยการพิมพ์ 3D รวมถึงการพ่นทราย การเจียรแบบสั่นสะเทือน การเจียร การขัดเงา การพ่นสี การย้อมสี การชุบด้วยไฟฟ้า และการขัดชิ้นส่วนโปร่งใส ชิ้นส่วนไนลอน SLS สามารถพ่นทรายเพื่อขจัดผงที่ลอยอยู่และให้พื้นผิวด้านที่สม่ำเสมอ ชิ้นส่วนโปร่งใส SLA ต้องใช้การบดน้ำทีละขั้นตอนตั้งแต่ 400 mesh ถึง 2000 mesh จากนั้นใช้สารเคลือบเงาหรือสารขัดเงาเพื่อเพิ่มการส่งผ่านแสง
การรักษาพื้นผิวไม่เพียงแต่ควรคำนึงถึงรูปลักษณ์ภายนอกเท่านั้น แต่ยังต้องคำนึงถึงการเปลี่ยนแปลงมิติด้วย การพ่นอาจเพิ่มความหนาของฟิล์มได้ 20-80μm การเจียรด้วยการสั่นสะเทือนจะทำให้ขอบแหลมคม และการชุบด้วยไฟฟ้าจะเปลี่ยนเส้นผ่านศูนย์กลางรูและช่องว่างที่เหมาะสม สำหรับการประกอบ พื้นผิวหลักควรได้รับการปกป้องก่อน จากนั้นจึงควรดำเนินการพื้นผิวภายนอก
3. การอบชุบด้วยความร้อนและการบ่มส่งผลต่อความแข็งแรง ความเสถียร และความน่าเชื่อถือในระยะยาว
การบ่มหลังการบ่มสามารถเพิ่มระดับของการเชื่อมโยงข้ามของชิ้นส่วนเรซินที่บ่มด้วยแสง แต่การบ่มมากเกินไปจะทำให้เกิดความเปราะและการหดตัวของขนาดเพิ่มขึ้น ชิ้นส่วนโลหะ SLM มักจะได้รับการบำบัดด้วยการหลอมบรรเทาความเครียด การเสื่อมสภาพของสารละลาย หรือการกดแบบไอโซสแตติกแบบร้อน เพื่อลดความเครียดที่ตกค้าง ปรับปรุงประสิทธิภาพความเมื่อยล้า และลดผลกระทบของรูขุมขนภายใน
การอบชุบด้วยความร้อนจะต้องเชื่อมโยงกับเกรดวัสดุและการใช้ชิ้นส่วน ตัวอย่างเช่น หากใช้ชิ้นส่วน Ti6Al4V ในสถานการณ์ที่ต้องรับน้ำหนัก คุณจะต้องใส่ใจกับระบบบำบัดความร้อน การควบคุมปริมาณออกซิเจน และการทดสอบคุณสมบัติทางกล สำหรับชิ้นส่วนไนลอน ให้ความสำคัญกับการดูดซับความชื้น อุณหภูมิการเปลี่ยนรูปด้วยความร้อน และความเสถียรของมิติมากขึ้น
สรุป: เปลี่ยนประสบการณ์ให้เป็นระบบปฏิบัติการ
ความสามารถในการแข่งขันของการพิมพ์ 3 มิติไม่ได้มาจากจำนวนอุปกรณ์เท่านั้น และไม่ได้มาจากพารามิเตอร์วัสดุบางอย่างเท่านั้น แต่ยังมาจากว่าบริษัทสามารถสร้างวงจรปิดที่มีเสถียรภาพในการพิจารณาความต้องการ การตัดสินใจด้านกระบวนการ การบันทึกกระบวนการ การตรวจสอบคุณภาพ และการสื่อสารกับลูกค้าหรือไม่ ขอแนะนำให้บริษัทเริ่มต้นด้วยชิ้นส่วนทั่วไป กระบวนการทั่วไป หรือสถานการณ์ของลูกค้าทั่วไป สร้างตารางพารามิเตอร์ รายการตรวจสอบ และกลไกการตรวจสอบ จากนั้นค่อย ๆ ขยายไปยังวัสดุและประเภทธุรกิจมากขึ้น ด้วยวิธีนี้ การพิมพ์ 3 มิติสามารถย้ายจาก "สามารถทำได้" เป็น "การส่งมอบที่เสถียร อธิบายได้ และปรับขนาดได้"
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง