
소개: 단일 지점 기술을 안정적인 배송 기능으로 전환
서포트 제거부터 열처리까지: 3D 프린팅 후처리가 최종 배송 품질을 결정하는 핵심은 특정 링크만 더 아름답게 만드는 것이 아니라 설계, 재료, 장비, 기술, 검사 및 배송을 반복 가능한 엔지니어링 체인으로 연결하는 것입니다. 실무자에게 3D 프린팅 프로젝트에서 가장 일반적인 문제는 프린팅 버튼을 누르는 순간이 아니라 요구사항 정의, 매개변수 선택, 프로세스 제어 및 납품 검증 사이의 격차에서 발생하는 경우가 많습니다. Blueprint 3D는 청사진부터 실제 객체까지 전체 수명 주기 관리에 더 많은 관심을 기울입니다. 모든 제조에는 기반이 있고 모든 위험에는 계획이 있으며 모든 배송은 추적 가능합니다.
1. 지지대 제거는 이물질을 제거하는 것이 아니라 경계 손상을 제어하기 위한 것입니다.
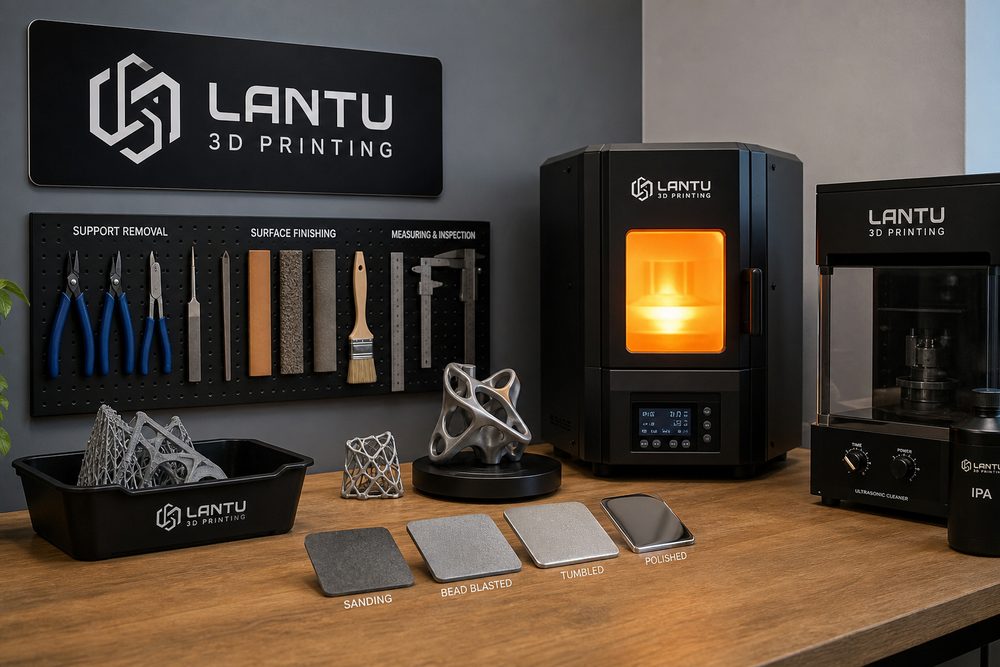
지지 구조는 성형 안정성, 방열 및 변형 방지 기능을 담당하지만 제거 방법은 가장자리와 모서리의 무결성에 직접적인 영향을 미칩니다. SLA 수지 부품은 일반적으로 대각선 플라이어, 스크레이퍼 및 단계별 연삭에 사용됩니다. 마무리하기 전에 지지점에 대해 0.2-0.5mm의 여백을 두는 것이 좋습니다. 금속 SLM 부품은 지지 강도가 높으며 일반적으로 와이어 절단, 연삭 휠 또는 가공이 필요합니다. 클램핑 표면과 가공 여유를 미리 계획해야 합니다.
서포트 제거 위험에는 칩핑, 표백, 균열 및 국부적인 과도한 마모가 포함됩니다. 프로젝트는 설계 단계에서 접근할 수 없는 지지대를 줄이고 조립 표면, 밀봉 표면 및 외관 A 수준 표면의 지지 접촉점을 피하고 납품 표준에 허용 지지 마크 수준을 지정해야 합니다.
2. 표면 처리는 고객의 첫 번째 품질 느낌을 결정합니다.
3D 프린팅 표면 처리에는 샌드블래스팅, 진동 연삭, 연삭, 연마, 스프레이 페인팅, 염색, 전기 도금 및 투명 부품 연마가 포함됩니다. SLS 나일론 부품은 샌드블라스팅을 통해 부유 분말을 제거하고 균일한 무광택 표면을 얻을 수 있습니다. SLA 투명 부품은 400메시에서 2000메시까지 단계별 물 연삭이 필요하며, 그 후 바니시나 광택제를 사용하여 광 투과율을 높입니다.
표면 처리는 외관만을 추구하는 것이 아니라 치수 변화도 고려해야 합니다. 스프레이는 필름 두께를 20-80μm까지 증가시킬 수 있으며 진동 연삭은 날카로운 모서리를 부동태화하며 전기 도금은 구멍 직경과 피팅 간격을 변경합니다. 조립품의 경우 키 표면을 먼저 보호한 다음 외부 표면을 처리해야 합니다.
3. 열처리 및 경화는 강도, 안정성 및 장기 신뢰성에 영향을 미칩니다.
후경화는 광경화 수지 부품의 가교 정도를 높일 수 있지만 과도하게 경화하면 취성이 증가하고 치수 수축이 발생합니다. 금속 SLM 부품은 잔류 응력을 줄이고 피로 성능을 개선하며 내부 기공의 영향을 줄이기 위해 응력 제거 어닐링, 용액 노화 또는 열간 등압 성형으로 처리되는 경우가 많습니다.
열처리는 소재 등급과 부품 용도에 따라 결정되어야 합니다. 예를 들어, Ti6Al4V 부품이 내하중 시나리오에 사용되는 경우 열처리 시스템, 산소 함량 제어 및 기계적 특성 테스트에 주의를 기울여야 합니다. 나일론 부품의 경우 수분 흡수, 열 변형 온도 및 치수 안정성에 더 많은 주의를 기울입니다.
요약: 경험을 실행 가능한 시스템으로 전환
3D 프린팅의 경쟁력은 장비 수나 특정 재료 매개변수에서만 나오는 것이 아니라 기업이 수요 판단, 프로세스 의사결정, 프로세스 기록, 품질 검증 및 고객 커뮤니케이션의 안정적인 폐쇄 루프를 형성할 수 있는지 여부에 달려 있습니다. 기업은 일반적인 부품, 일반적인 프로세스 또는 일반적인 고객 시나리오로 시작하여 매개변수 테이블, 체크리스트 및 검토 메커니즘을 구축한 다음 점차적으로 더 많은 재료 및 비즈니스 유형으로 확장하는 것이 좋습니다. 이러한 방식으로 3D 프린팅은 "만들 수 있음"에서 "안정적이고 설명 가능하며 확장 가능한 전달"로 이동할 수 있습니다.