
Giriş: Tek nokta teknolojisini istikrarlı teslimat yeteneklerine dönüştürmek
Destek çıkarmadan ısıl işleme kadar: 3D baskı sonrası işlemenin nihai teslimat kalitesini nasıl belirlediğinin özü, belirli bir bağlantıyı tek başına daha güzel hale getirmek değil, tasarım, malzeme, ekipman, teknoloji, denetim ve teslimatı tekrarlanabilir bir mühendislik zincirine bağlamaktır. Uygulayıcılar için, 3D baskı projelerinde en sık karşılaşılan sorunlar genellikle baskı düğmesine basıldığı anda değil, gereksinim tanımı, parametre seçimi, süreç kontrolü ve teslimat doğrulaması arasındaki boşluklarda ortaya çıkar. lantu3D, plandan fiziksel nesneye kadar tüm yaşam döngüsü yönetimine daha fazla önem verir: her üretimin bir temeli vardır, her riskin bir planı vardır ve her teslimat izlenebilirdir.
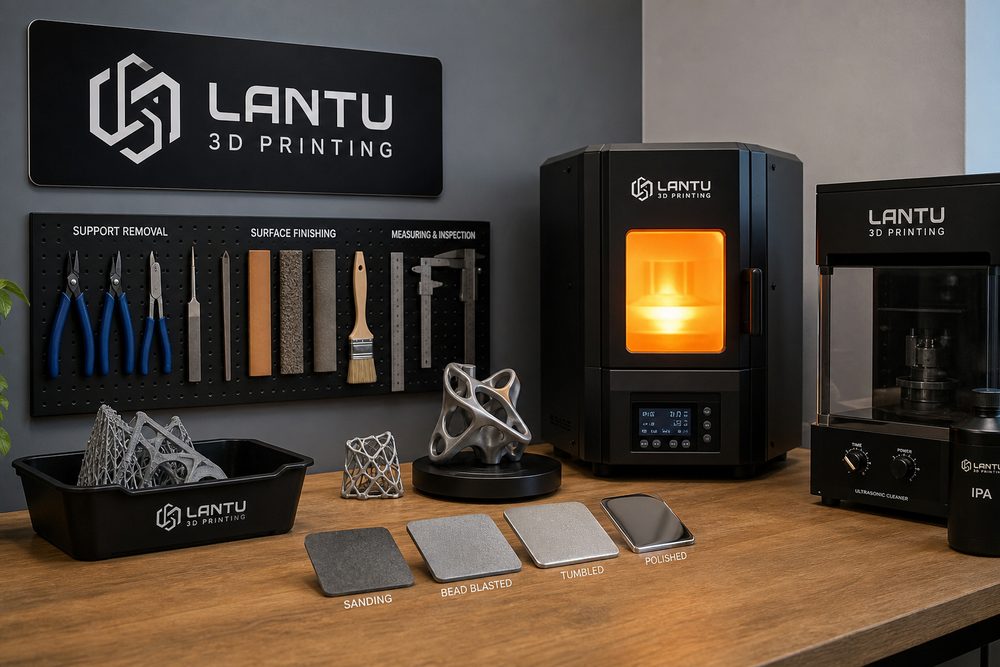
1. Desteğin çıkarılması döküntüleri temizlemek değil, sınır hasarını kontrol etmektir
Destek yapısı stabilitenin oluşturulması, ısı dağıtımı ve deformasyon önleme işlevlerinden sorumludur, ancak çıkarma yöntemi kenarların ve köşelerin bütünlüğünü doğrudan etkileyecektir. SLA reçine parçaları genellikle diyagonal pense, kazıyıcı ve adım adım taşlama ile kullanılır. Bitirmeden önce destek noktalarına 0,2-0,5 mm boşluk bırakılması tavsiye edilir. Metal SLM parçaları yüksek destek gücüne sahiptir ve genellikle tel kesme, taşlama taşları veya işleme gerektirir. Sıkıştırma yüzeyi ve işleme payı önceden planlanmalıdır.
Desteğin çıkarılmasının riskleri arasında ufalanma, ağartma, çatlama ve bölgesel aşırı aşınma yer alır. Proje, tasarım aşamasında erişilemeyen destekleri azaltmalı, montaj yüzeylerinden, sızdırmazlık yüzeylerinden ve görünüm A seviyesi yüzeylerden gelen destek temas noktalarından kaçınmalı ve teslimat standartlarında izin verilen destek işareti seviyelerini belirtmelidir.
2. Yüzey işlemi, müşterinin ilk kalite hissini belirler
3D baskı yüzey işlemi, kumlama, titreşim taşlama, taşlama, cilalama, sprey boyama, boyama, elektrokaplama ve şeffaf parçaların cilalanmasını içerir. SLS naylon parçaları, yüzen tozu çıkarmak ve düzgün bir mat yüzey elde etmek için kumlanabilir; SLA şeffaf parçalar, 400 mesh'ten 2000 mesh'e kadar adım adım su taşlama gerektirir ve ardından ışık geçirgenliğini arttırmak için vernik veya parlatma maddesi kullanılır.
Yüzey işlemlerinde yalnızca görünüm dikkate alınmamalı, aynı zamanda boyutsal değişiklikler de dikkate alınmalıdır. Püskürtme film kalınlığını 20-80μm artırabilir, titreşimli taşlama keskin kenarları pasifleştirir ve elektrokaplama delik çapını ve bağlantı boşluğunu değiştirir. Montajlarda öncelikle anahtar yüzeyleri korunmalı, daha sonra dış yüzeyler işlenmelidir.
3. Isıl işlem ve kürleme, gücü, stabiliteyi ve uzun vadeli güvenilirliği etkiler.
Son kürleme, ışıkla kürlenen reçine parçalarının çapraz bağlanma derecesini artırabilir, ancak aşırı kürleme, kırılganlığın ve boyutsal büzülmenin artmasına neden olur. Metal SLM parçaları, artık gerilimi azaltmak, yorulma performansını artırmak ve iç gözeneklerin etkisini azaltmak için sıklıkla gerilim giderme tavlaması, çözelti yaşlandırma veya sıcak izostatik presleme ile işlenir.
Isıl işlem malzeme kalitesine ve parça kullanımına bağlı olmalıdır. Örneğin, yük taşıma senaryolarında Ti6Al4V parçaları kullanılıyorsa ısıl işlem sistemine, oksijen içeriği kontrolüne ve mekanik özellik testlerine dikkat etmeniz gerekir; Naylon parçalar için nem emilimine, ısıl deformasyon sıcaklığına ve boyutsal stabiliteye daha fazla önem verilmektedir.
Özet: Deneyimi yürütülebilir bir sisteme dönüştürün
3D baskının rekabet gücü yalnızca ekipman sayısından ya da yalnızca belirli bir malzeme parametresinden değil, şirketin talep değerlendirmesi, süreç karar verme, süreç kaydı, kalite doğrulama ve müşteri iletişiminden oluşan istikrarlı bir kapalı döngü oluşturup oluşturamamasından kaynaklanır. Şirketlerin tipik bir parçayla, tipik bir süreçle veya tipik bir müşteri senaryosuyla başlaması, parametre tabloları, kontrol listeleri ve inceleme mekanizmaları oluşturması ve ardından yavaş yavaş daha fazla malzeme ve iş türüne genişlemesi önerilir. Bu şekilde 3D baskı "yapılabilir"den "kararlı, açıklanabilir ve ölçeklenebilir teslimata" geçebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.