
Введение: Превращение одноточечной технологии в возможности стабильной доставки.
От удаления опор до термообработки. Суть того, как постобработка 3D-печати определяет окончательное качество доставки, заключается не в том, чтобы сделать определенное звено более красивым в одиночку, а в том, чтобы соединить дизайн, материалы, оборудование, технологии, проверку и доставку в повторяемую инженерную цепочку. Для практиков наиболее распространенные проблемы в проектах 3D-печати часто возникают не в момент нажатия кнопки печати, а в промежутках между определением требований, выбором параметров, контролем процесса и проверкой доставки. lantu3D уделяет больше внимания управлению полным жизненным циклом от чертежа до физического объекта: у каждого производства есть основа, у каждого риска есть план, и каждая поставка отслеживается.
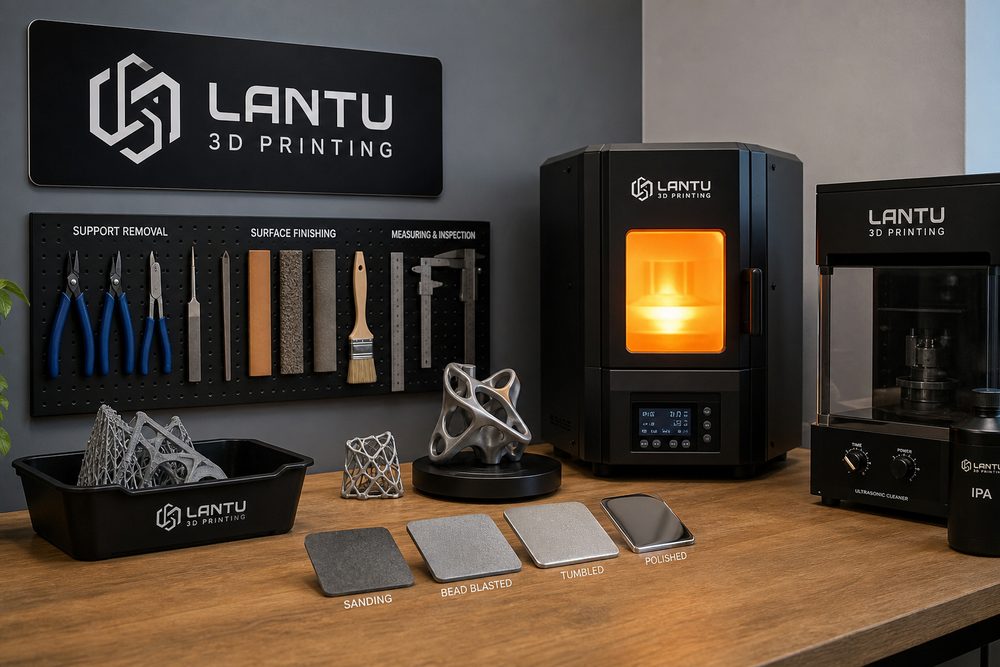
1. Удаление опоры предназначено не для очистки мусора, а для предотвращения повреждения границ.
Опорная конструкция отвечает за стабильность формирования, рассеивание тепла и функции защиты от деформации, но метод удаления напрямую влияет на целостность краев и углов. Детали из смолы SLA обычно используются с диагональными плоскогубцами, скребками и пошаговым шлифованием. Перед отделкой рекомендуется оставить запас 0,2-0,5 мм для точек опоры. Металлические детали SLM обладают высокой опорной прочностью и обычно требуют резки проволокой, шлифовальных кругов или механической обработки. Зажимную поверхность и припуск на обработку необходимо планировать заранее.
Риски, связанные с удалением опоры, включают сколы, обесцвечивание, растрескивание и локальный чрезмерный износ. В проекте следует уменьшить количество труднодоступных опор на этапе проектирования, исключить точки контакта опор со сборочными поверхностями, уплотнительными поверхностями и поверхностями уровня А внешнего вида, а также указать допустимые уровни отметок опор в стандартах поставки.
2. Обработка поверхности определяет первое ощущение качества у клиента.
Обработка поверхности при 3D-печати включает в себя пескоструйную обработку, виброшлифовку, шлифовку, полировку, окраску распылением, крашение, гальваническое покрытие и полировку прозрачных деталей. Детали из нейлона SLS можно подвергать пескоструйной очистке для удаления плавающего порошка и получения однородной матовой поверхности; Прозрачные детали SLA требуют поэтапной водной шлифовки от 400 меш до 2000 меш, а затем использования лака или полирующего средства для увеличения светопропускания.
Обработка поверхности должна учитывать не только внешний вид, но и изменения размеров. Напыление может увеличить толщину пленки на 20-80 мкм, вибрационная шлифовка пассивирует острые кромки, а гальваника изменит диаметр отверстия и посадочный зазор. При сборке сначала следует защитить ключевые поверхности, а затем обработать наружные поверхности.
3. Термическая обработка и отверждение влияют на прочность, стабильность и долгосрочную надежность.
Постотверждение может увеличить степень сшивки деталей из фотоотверждаемой смолы, но чрезмерное отверждение приведет к повышенной хрупкости и размерной усадке. Металлические детали SLM часто обрабатывают отжигом для снятия напряжений, старением на раствор или горячим изостатическим прессованием, чтобы уменьшить остаточное напряжение, улучшить усталостные характеристики и уменьшить влияние внутренних пор.
Термическая обработка должна быть привязана к марке материала и использованию детали. Например, если детали Ti6Al4V используются в сценариях, несущих нагрузки, вам необходимо обратить внимание на систему термообработки, контроль содержания кислорода и испытания механических свойств; для нейлоновых деталей больше внимания уделяется поглощению влаги, температуре тепловой деформации и стабильности размеров.
Резюме: Превратите опыт в исполняемую систему
Конкурентоспособность 3D-печати зависит не только от количества оборудования и не только от определенного параметра материала, но и от того, может ли компания сформировать стабильный замкнутый цикл оценки спроса, процесса принятия решений, регистрации процесса, проверки качества и общения с клиентами. Компаниям рекомендуется начинать с типичной детали, типичного процесса или типичного сценария клиента, создавать таблицы параметров, контрольные списки и механизмы проверки, а затем постепенно расширять их до большего количества материалов и типов бизнеса. Таким образом, 3D-печать может перейти от «можно изготовить» к «стабильной, объяснимой и масштабируемой доставке».
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.