
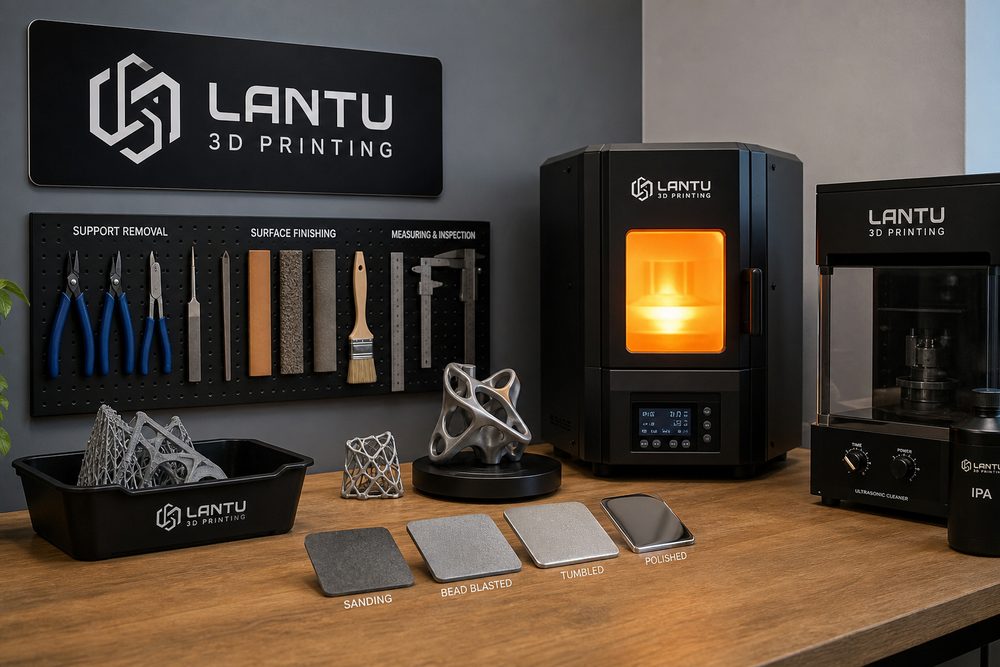
परिचय: क्यों सपोर्ट हटाने से लेकर हीट ट्रीटमेंट तक एक व्यवस्थित पद्धति आवश्यक है
सपोर्ट हटाने से लेकर हीट ट्रीटमेंट तक: 3D प्रिंटिंग पोस्ट-प्रोसेसिंग अंतिम डिलीवरी गुणवत्ता को कैसे तय करती है, इसका मूल उद्देश्य 3D प्रिंटिंग में विचार, मॉडल, प्रक्रिया और वास्तविक डिलीवरी के बीच मौजूद अनिश्चितता को कम करना है। उद्योग में एक आम भ्रम यह है कि 3D प्रिंटिंग को केवल मशीन की क्षमता मान लिया जाता है: मशीन प्रिंट कर दे तो परियोजना पूरी हो जाएगी। वास्तविक परियोजनाओं में विफलता अक्सर इसलिए होती है क्योंकि आवश्यकताओं को मापा नहीं गया, प्रक्रिया की सीमाओं को सत्यापित नहीं किया गया, गुणवत्ता के प्रमाण दर्ज नहीं किए गए, और डिलीवरी जोखिमों पर पहले से संवाद नहीं हुआ।
lantu3D Printing ब्लूप्रिंट से वास्तविक उत्पाद तक पूरे जीवनचक्र के प्रबंधन पर जोर देता है। चाहे पोस्ट-प्रोसेसिंग हो, हल्का डिज़ाइन, दोष-रोकथाम, मानकीकरण, बौद्धिक संपदा, सतत विकास, प्रतिभा निर्माण, आवश्यकता विश्लेषण, जोखिम प्रबंधन या रुझानों का आकलन—सब कुछ कार्यान्वयन योग्य प्रक्रिया, पैरामीटर, रिकॉर्ड और समीक्षा में बदलना चाहिए। नीचे उद्योग-व्यावहारिक दृष्टिकोण से एक ऐसा विश्लेषण ढांचा दिया गया है जो कंपनियों के लिए सीधे लागू किया जा सके।
1. पहले आवश्यकता-परिदृश्य से शुरुआत करें, न कि उपकरण पैरामीटर से
परियोजना शुरू करते समय पहले यह तय करें कि पुर्जे का उपयोग क्या होगा, उस पर किस दिशा में बल लगेगा, असेंबली संबंध क्या हैं, दृश्य गुणवत्ता का स्तर क्या है, कितनी मात्रा में डिलीवरी चाहिए, उपयोग तापमान कितना होगा, वह किन माध्यमों के संपर्क में आएगा और स्वीकृति मानदंड क्या होंगे। कार्यात्मक पुर्जों में आम तौर पर मजबूती, आयाम, सहनशीलता और विश्वसनीयता पर ध्यान दिया जाता है; डिस्प्ले/प्रदर्शन मॉडल में सतह, रंग और विवरण की सटीकता अधिक महत्वपूर्ण होती है; छोटे बैच उत्पादन में एकरूपता, बैच रिकॉर्ड और डिलीवरी गति भी जरूरी होती है। जब तक आवश्यकता को इंजीनियरिंग संकेतकों में नहीं बदला जाता, आगे की सामग्री और प्रक्रिया का चयन ठोस आधार पर नहीं हो सकता।
व्यावहारिक निष्पादन में, इस हिस्से को एक चेकलिस्ट में बाँटना और जिम्मेदार व्यक्ति तय करना बेहतर है। उदाहरण के लिए, बिक्री टीम उपयोग-परिदृश्य और डिलीवरी मात्रा की पुष्टि करे, इंजीनियरिंग टीम DFM और सामग्री की सिफारिश करे, उत्पादन टीम उपकरण शेड्यूल और पैरामीटर रिकॉर्ड करे, और गुणवत्ता निरीक्षण टीम आयाम, बाहरी रूप और असेंबली सत्यापन करे। भूमिकाओं के बीच समन्वय जितना स्पष्ट होगा, परियोजना जोखिम उतनी ही जल्दी सामने आएँगे।
2. पैरामीटर विंडो और प्रक्रिया-सीमाएँ स्थापित करें
विभिन्न प्रक्रियाओं की क्षमता-सीमाएँ काफी अलग होती हैं। SLA में आम तौर पर 0.05-0.1mm परत मोटाई उपयोग की जाती है, जो उच्च विवरण और बाहरी नमूनों के लिए उपयुक्त है; SLS नायलॉन भागों की न्यूनतम प्रभावी दीवार मोटाई आमतौर पर 0.8-1.2mm सुझाई जाती है, जो जटिल कार्यात्मक पुर्जों और छोटे बैच के लिए उपयुक्त है; 0.4mm नोज़ल के साथ FDM में 0.12-0.28mm परत मोटाई आम है, जो कम लागत वाले सत्यापन के लिए उपयोगी है; जबकि धातु SLM में अवशिष्ट तनाव, सपोर्ट, हीट ट्रीटमेंट और मशीनिंग भत्ते को विशेष रूप से नियंत्रित करना पड़ता है। कंपनियों को इन अनुभवों को सामग्री—प्रक्रिया—संरचना के त्रि-आयामी पैरामीटर तालिका के रूप में मानकीकृत करना चाहिए।
व्यावहारिक निष्पादन में, इस हिस्से को एक चेकलिस्ट में बाँटना और जिम्मेदार व्यक्ति तय करना बेहतर है। उदाहरण के लिए, बिक्री टीम उपयोग-परिदृश्य और डिलीवरी मात्रा की पुष्टि करे, इंजीनियरिंग टीम DFM और सामग्री की सिफारिश करे, उत्पादन टीम उपकरण शेड्यूल और पैरामीटर रिकॉर्ड करे, और गुणवत्ता निरीक्षण टीम आयाम, बाहरी रूप और असेंबली सत्यापन करे। भूमिकाओं के बीच समन्वय जितना स्पष्ट होगा, परियोजना जोखिम उतनी ही जल्दी सामने आएँगे।
3. गुणवत्ता नियंत्रण को डिज़ाइन और तैयारी चरण में ही आगे ले जाएँ
कई दोष प्रिंटिंग के बाद नहीं, बल्कि डिज़ाइन चरण में ही जोखिम के रूप में मौजूद होते हैं। उदाहरण के लिए, बहुत लंबी पतली दीवारें विकृति को बढ़ा सकती हैं, बंद गुहाएँ पाउडर अवशेष का कारण बन सकती हैं, तीखे कोने तनाव केंद्रित कर सकते हैं, और महत्वपूर्ण आयामों की स्पष्ट मार्किंग न होने से निरीक्षण विवाद पैदा हो सकता है। इसलिए ऑर्डर देने से पहले DFM जाँच करनी चाहिए: न्यूनतम दीवार मोटाई, न्यूनतम छेद व्यास, ओवरहैंग कोण, सपोर्ट पहुँच, पाउडर निकालने के चैनल, असेंबली गैप और पोस्ट-प्रोसेसिंग भत्ता—इन सबकी क्रमवार पुष्टि करें।
व्यावहारिक निष्पादन में, इस हिस्से को एक चेकलिस्ट में बाँटना और जिम्मेदार व्यक्ति तय करना बेहतर है। उदाहरण के लिए, बिक्री टीम उपयोग-परिदृश्य और डिलीवरी मात्रा की पुष्टि करे, इंजीनियरिंग टीम DFM और सामग्री की सिफारिश करे, उत्पादन टीम उपकरण शेड्यूल और पैरामीटर रिकॉर्ड करे, और गुणवत्ता निरीक्षण टीम आयाम, बाहरी रूप और असेंबली सत्यापन करे। भूमिकाओं के बीच समन्वय जितना स्पष्ट होगा, परियोजना जोखिम उतनी ही जल्दी सामने आएँगे।
4. स्थिर डिलीवरी के लिए डेटा और रिकॉर्ड का सहारा लें
एक परिपक्व टीम को मॉडल संस्करण, सामग्री बैच, उपकरण नंबर, परत मोटाई, ओरिएंटेशन, सपोर्ट रणनीति, पोस्ट-प्रोसेसिंग विधि, निरीक्षण डेटा और असामान्यताओं के निपटान का रिकॉर्ड रखना चाहिए। बैच परियोजनाओं के लिए प्रथम-नमूना पुष्टि, इन-प्रोसेस सैंपलिंग और अंतिम-नमूना पुनः-सत्यापन की व्यवस्था की जा सकती है। डेटा दस्तावेज़ीकरण का बोझ बढ़ाने के लिए नहीं, बल्कि ग्राहक के प्रश्न, गुणवत्ता समीक्षा और प्रक्रिया सुधार के समय तेज़ी से साक्ष्य-श्रृंखला खोजने के लिए होता है।
व्यावहारिक निष्पादन में, इस हिस्से को एक चेकलिस्ट में बाँटना और जिम्मेदार व्यक्ति तय करना बेहतर है। उदाहरण के लिए, बिक्री टीम उपयोग-परिदृश्य और डिलीवरी मात्रा की पुष्टि करे, इंजीनियरिंग टीम DFM और सामग्री की सिफारिश करे, उत्पादन टीम उपकरण शेड्यूल और पैरामीटर रिकॉर्ड करे, और गुणवत्ता निरीक्षण टीम आयाम, बाहरी रूप और असेंबली सत्यापन करे। भूमिकाओं के बीच समन्वय जितना स्पष्ट होगा, परियोजना जोखिम उतनी ही जल्दी सामने आएँगे।
5. समीक्षा को संगठनात्मक क्षमता में बदलें
हर परियोजना के बाद “समस्या—कारण—उपाय—सत्यापन” के रूप में एक संक्षिप्त समीक्षा तैयार की जानी चाहिए। उदाहरण के लिए, विकृति की समस्या तापमान-ढाल, असमान दीवार मोटाई या गलत ओरिएंटेशन से आ सकती है; इसका समाधान कोने जोड़ना, दिशा बदलना, सपोर्ट अनुकूलित करना या ठंडा होने का समय बढ़ाना हो सकता है। समीक्षा के परिणाम ज्ञान-कोष में दर्ज होने के बाद अगली कोटेशन, डिज़ाइन समीक्षा और उत्पादन शेड्यूलिंग में बार-बार प्रयोग और गलती कम हो जाती है।
व्यावहारिक निष्पादन में, इस हिस्से को एक चेकलिस्ट में बाँटना और जिम्मेदार व्यक्ति तय करना बेहतर है। उदाहरण के लिए, बिक्री टीम उपयोग-परिदृश्य और डिलीवरी मात्रा की पुष्टि करे, इंजीनियरिंग टीम DFM और सामग्री की सिफारिश करे, उत्पादन टीम उपकरण शेड्यूल और पैरामीटर रिकॉर्ड करे, और गुणवत्ता निरीक्षण टीम आयाम, बाहरी रूप और असेंबली सत्यापन करे। भूमिकाओं के बीच समन्वय जितना स्पष्ट होगा, परियोजना जोखिम उतनी ही जल्दी सामने आएँगे।
निष्कर्ष: पेशेवर निर्णय को पुनरुत्पादित की जा सकने वाली प्रक्रिया में बदलें
3D प्रिंटिंग उद्योग अब नमूना-चालित मॉडल से इंजीनियरिंग-डिलीवरी मॉडल की ओर बढ़ रहा है। कंपनियों को वास्तव में केवल अधिक मशीनों की नहीं, बल्कि आवश्यकता, डिज़ाइन, सामग्री, प्रक्रिया, पोस्ट-प्रोसेसिंग, निरीक्षण और डिलीवरी के आसपास निर्मित पूर्ण क्षमता की आवश्यकता है। अनुभव को मानक में लिखना, पैरामीटर को विंडो में बदलना और असामान्यताओं को ज्ञान-संपत्ति बनाना ही वह तरीका है जिससे 3D प्रिंटिंग “बना लेने” से आगे बढ़कर “स्थिर डिलीवरी, व्याख्येय डिलीवरी और स्केलेबल डिलीवरी” तक पहुँचती है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।