
Introdução: Transformando tecnologia de ponto único em capacidades de entrega estáveis
Da remoção de suporte ao tratamento térmico: A essência de como o pós-processamento da impressão 3D determina a qualidade da entrega final não é tornar um determinado link mais bonito por si só, mas conectar design, materiais, equipamentos, tecnologia, inspeção e entrega em uma cadeia de engenharia repetível. Para os profissionais, os problemas mais comuns em projetos de impressão 3D muitas vezes não estão no momento em que o botão de impressão é pressionado, mas nas lacunas entre a definição de requisitos, seleção de parâmetros, controle de processo e verificação de entrega. O lantu3D presta mais atenção ao gerenciamento completo do ciclo de vida, desde o projeto até o objeto físico: toda fabricação tem uma base, todo risco tem um plano e toda entrega é rastreável.
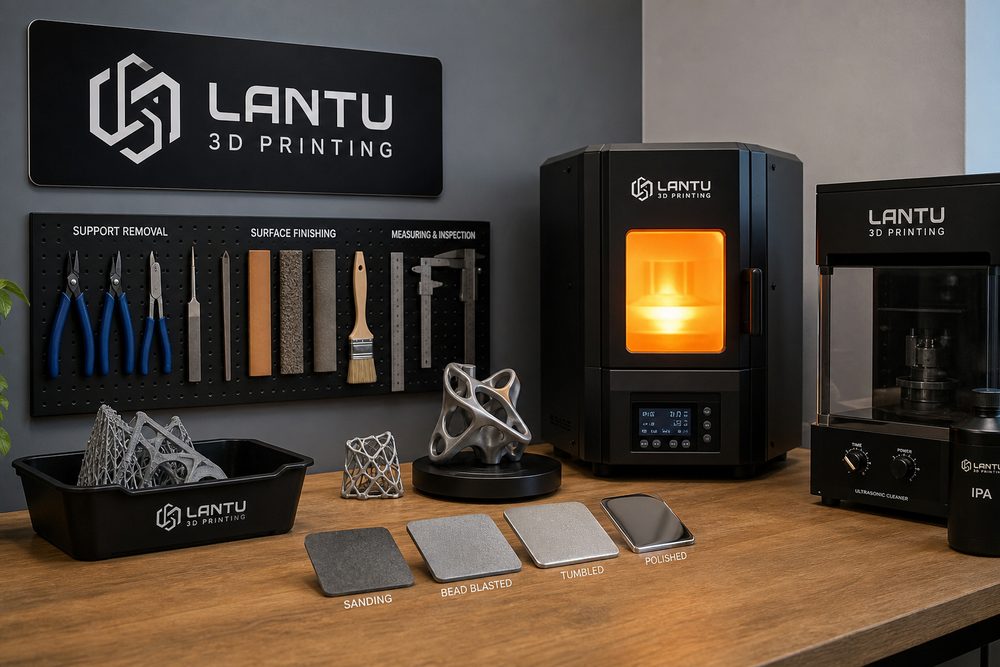
1. A remoção do suporte não é para limpar detritos, mas para controlar danos nos limites.
A estrutura de suporte é responsável por formar funções de estabilidade, dissipação de calor e antideformação, mas o método de remoção afetará diretamente a integridade das bordas e cantos. As peças de resina SLA são comumente usadas com alicates diagonais, raspadores e retificação passo a passo. Recomenda-se deixar uma margem de 0,2-0,5mm para pontos de apoio antes de finalizar. As peças metálicas SLM têm alta resistência de suporte e geralmente requerem corte de fio, rebolos ou usinagem. A superfície de fixação e a margem de processamento devem ser planejadas com antecedência.
Os riscos de remoção do suporte incluem lascas, branqueamento, rachaduras e desgaste excessivo localizado. O projeto deve reduzir suportes inacessíveis na fase de projeto, evitar pontos de contato de suporte de superfícies de montagem, superfícies de vedação e superfícies de aparência de nível A, e especificar os níveis de marca de suporte permitidos nos padrões de entrega.
2. O tratamento de superfície determina a primeira sensação de qualidade do cliente. O tratamento de superfície de impressão 3D inclui jato de areia, retificação vibratória, retificação, polimento, pintura em spray, tingimento, galvanoplastia e polimento de peças transparentes. As peças de náilon SLS podem ser jateadas para remover o pó flutuante e obter uma superfície fosca uniforme; As peças transparentes SLA requerem moagem passo a passo com água de malha 400 a malha 2.000 e, em seguida, usam verniz ou agente de polimento para aumentar a transmitância de luz.
O tratamento de superfície não deve apenas buscar a aparência, mas também considerar as alterações dimensionais. A pulverização pode aumentar a espessura do filme em 20-80μm, a retificação vibratória passivará as bordas afiadas e a galvanoplastia alterará o diâmetro do furo e a folga de encaixe. Para montagens, as superfícies principais devem ser protegidas primeiro e depois as superfícies externas devem ser processadas.
3. O tratamento térmico e a cura afetam a resistência, a estabilidade e a confiabilidade a longo prazo.
A pós-cura pode aumentar o grau de reticulação das peças de resina fotopolimerizada, mas a cura excessiva causará maior fragilidade e encolhimento dimensional. As peças metálicas SLM são frequentemente tratadas com recozimento para alívio de tensão, envelhecimento em solução ou prensagem isostática a quente para reduzir a tensão residual, melhorar o desempenho de fadiga e reduzir o impacto dos poros internos.
O tratamento térmico deve estar vinculado ao grau do material e ao uso da peça. Por exemplo, se as peças Ti6Al4V forem usadas em cenários de suporte de carga, você precisa prestar atenção ao sistema de tratamento térmico, controle do conteúdo de oxigênio e testes de propriedades mecânicas; para peças de náilon, mais atenção é dada à absorção de umidade, temperatura de deformação térmica e estabilidade dimensional.
Resumo: Transforme a experiência em um sistema executável
A competitividade da impressão 3D não vem apenas do número de equipamentos, nem de um determinado parâmetro de material, mas de se a empresa pode formar um ciclo fechado estável de julgamento de demanda, tomada de decisão de processo, registro de processo, verificação de qualidade e comunicação com o cliente. Recomenda-se que as empresas comecem com uma peça típica, um processo típico ou um cenário típico de cliente, estabeleçam tabelas de parâmetros, listas de verificação e mecanismos de revisão, e depois expandam gradualmente para mais materiais e tipos de negócios. Dessa forma, a impressão 3D pode passar de “pode ser feita” para “entrega estável, explicável e escalável”.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.