
Pendahuluan: Mengubah teknologi titik tunggal menjadi kemampuan pengiriman yang stabil
Dari penghapusan dukungan hingga perlakuan panas: Inti dari bagaimana pasca-pemrosesan pencetakan 3D menentukan kualitas pengiriman akhir bukanlah untuk membuat tautan tertentu menjadi lebih indah, tetapi untuk menghubungkan desain, bahan, peralatan, teknologi, inspeksi, dan pengiriman ke dalam rantai teknik yang dapat diulang. Bagi praktisi, masalah paling umum dalam proyek pencetakan 3D seringkali bukan pada saat tombol pencetakan ditekan, tetapi pada kesenjangan antara definisi kebutuhan, pemilihan parameter, kontrol proses, dan verifikasi pengiriman. Cetak Biru 3D lebih memperhatikan manajemen siklus hidup penuh mulai dari cetak biru hingga objek fisik: setiap produksi memiliki dasar, setiap risiko memiliki rencana, dan setiap pengiriman dapat dilacak.
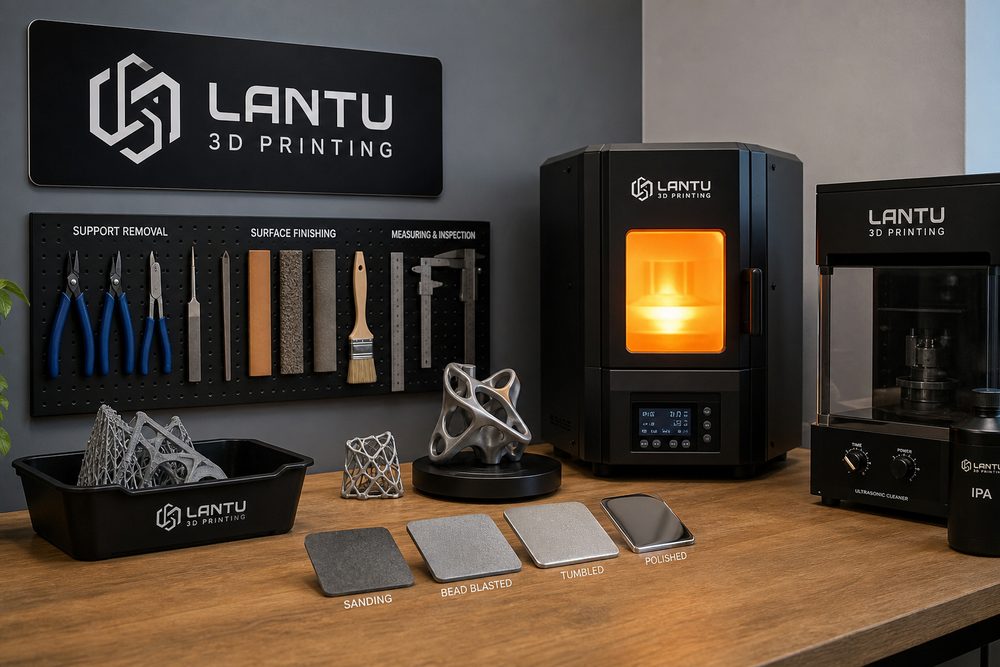
1. Penghapusan penyangga bukan untuk membersihkan puing-puing, tetapi untuk mengendalikan kerusakan batas
Struktur pendukung bertanggung jawab untuk membentuk fungsi stabilitas, pembuangan panas, dan anti-deformasi, tetapi metode pelepasan akan secara langsung mempengaruhi integritas tepi dan sudut. Bagian resin SLA biasanya digunakan dengan tang diagonal, pengikis, dan penggilingan langkah demi langkah. Disarankan untuk meninggalkan margin 0,2-0,5 mm untuk titik dukungan sebelum menyelesaikan. Suku cadang SLM logam memiliki kekuatan penyangga yang tinggi dan biasanya memerlukan pemotongan kawat, roda gerinda, atau pemesinan. Permukaan penjepitan dan kelonggaran pemrosesan harus direncanakan terlebih dahulu.
Risiko pelepasan penyangga meliputi terkelupasnya, pemutihan, retak, dan keausan berlebih di bagian tertentu. Proyek harus mengurangi dukungan yang tidak dapat diakses pada tahap desain, menghindari titik kontak dukungan dari permukaan perakitan, permukaan penyegelan, dan permukaan tingkat A, dan menentukan tingkat tanda dukungan yang diizinkan dalam standar pengiriman.
2. Perawatan permukaan menentukan perasaan pertama pelanggan akan kualitas
Perawatan permukaan pencetakan 3D meliputi sandblasting, penggilingan getaran, penggilingan, pemolesan, pengecatan semprot, pewarnaan, pelapisan listrik, dan pemolesan komponen transparan. Bagian nilon SLS dapat di-sandblast untuk menghilangkan bubuk mengambang dan mendapatkan permukaan matte yang seragam; Bagian transparan SLA memerlukan penggilingan air selangkah demi selangkah dari 400 mesh hingga 2000 mesh, dan kemudian menggunakan pernis atau bahan pemoles untuk meningkatkan transmisi cahaya.
Perawatan permukaan tidak hanya mengejar tampilan, tetapi juga mempertimbangkan perubahan dimensi. Penyemprotan dapat meningkatkan ketebalan film sebesar 20-80μm, penggilingan getaran akan mempasifkan tepi yang tajam, dan pelapisan listrik akan mengubah diameter lubang dan celah pemasangan. Untuk rakitan, permukaan utama harus dilindungi terlebih dahulu, kemudian permukaan luar harus diproses.
3. Perlakuan panas dan proses pengawetan mempengaruhi kekuatan, stabilitas, dan keandalan jangka panjang
Pasca-pengeringan dapat meningkatkan tingkat ikatan silang pada bagian resin yang diawetkan dengan foto, namun proses pengawetan yang berlebihan akan menyebabkan peningkatan kerapuhan dan penyusutan dimensi. Suku cadang SLM logam sering kali diolah dengan anil pelepas stres, penuaan larutan, atau pengepresan isostatik panas untuk mengurangi tegangan sisa, meningkatkan kinerja kelelahan, dan mengurangi dampak pori-pori internal.
Perlakuan panas harus terikat pada kualitas material dan penggunaan suku cadang. Misalnya, jika suku cadang Ti6Al4V digunakan dalam skenario penahan beban, Anda perlu memperhatikan sistem perlakuan panas, kontrol kandungan oksigen, dan pengujian properti mekanik; untuk bagian nilon, lebih banyak perhatian diberikan pada penyerapan air, suhu deformasi panas, dan stabilitas dimensi.
Ringkasan: Ubah pengalaman menjadi sistem yang dapat dijalankan
Daya saing pencetakan 3D tidak hanya berasal dari jumlah peralatan, juga tidak hanya berasal dari parameter material tertentu, namun dari apakah perusahaan dapat membentuk loop tertutup yang stabil dalam penilaian permintaan, pengambilan keputusan proses, pencatatan proses, verifikasi kualitas, dan komunikasi pelanggan. Disarankan agar perusahaan memulai dengan bagian yang khas, proses yang khas, atau skenario pelanggan yang khas, menetapkan tabel parameter, daftar periksa dan mekanisme peninjauan, dan kemudian secara bertahap memperluas ke lebih banyak bahan dan jenis bisnis. Dengan cara ini, pencetakan 3D dapat beralih dari "dapat dibuat" menjadi "pengiriman yang stabil, dapat dijelaskan, dan terukur".
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.