
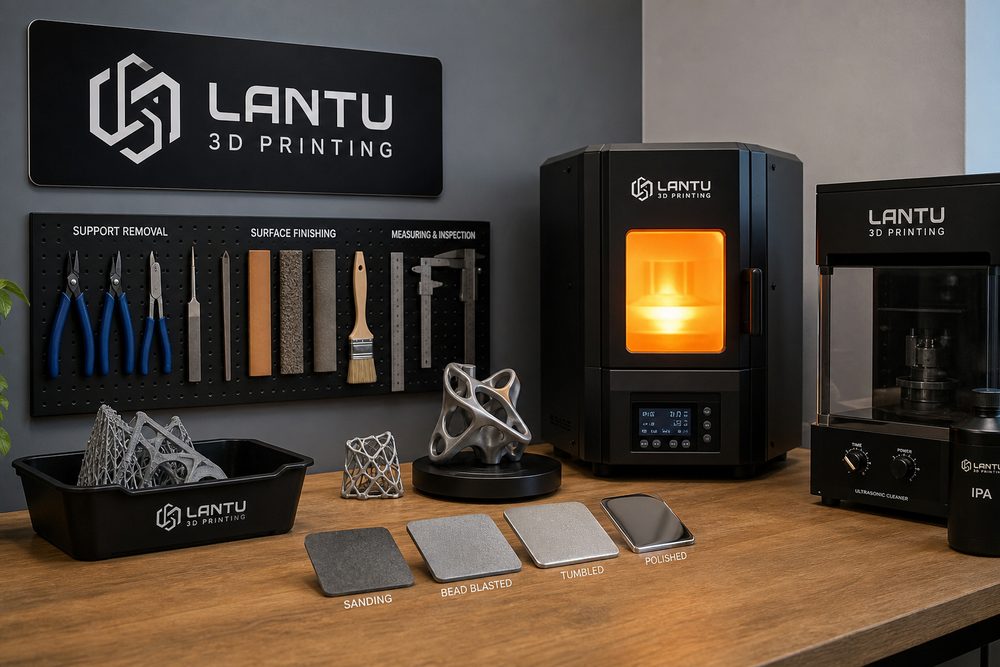
Introduction : Transformer la technologie à point unique en capacités de livraison stables
Du retrait du support au traitement thermique : l'essentiel de la façon dont le post-traitement de l'impression 3D détermine la qualité de livraison finale n'est pas de rendre un certain maillon plus beau à lui seul, mais de relier la conception, les matériaux, l'équipement, la technologie, l'inspection et la livraison dans une chaîne d'ingénierie reproductible. Pour les praticiens, les problèmes les plus courants dans les projets d'impression 3D ne surviennent souvent pas au moment où le bouton d'impression est enfoncé, mais dans les écarts entre la définition des exigences, la sélection des paramètres, le contrôle du processus et la vérification de la livraison. lantu3D accorde davantage d'attention à la gestion complète du cycle de vie, du plan à l'objet physique : chaque fabrication a une base, chaque risque a un plan et chaque livraison est traçable.
1. Le retrait du support ne vise pas à nettoyer les débris, mais à contrôler les dommages aux limites.
La structure de support est responsable de la formation des fonctions de stabilité, de dissipation thermique et d'anti-déformation, mais la méthode de retrait affectera directement l'intégrité des bords et des coins. Les pièces en résine SLA sont couramment utilisées avec des pinces diagonales, des grattoirs et un meulage étape par étape. Il est recommandé de laisser une marge de 0,2 à 0,5 mm pour les points d'appui avant de terminer. Les pièces métalliques SLM ont une résistance de support élevée et nécessitent généralement une coupe au fil, des meules ou un usinage. La surface de serrage et la surépaisseur d'usinage doivent être planifiées à l'avance.
Les risques liés au retrait du support incluent l'écaillage, le blanchiment, la fissuration et une usure excessive localisée. Le projet doit réduire les supports inaccessibles au stade de la conception, éviter les points de contact des supports des surfaces d'assemblage, des surfaces d'étanchéité et des surfaces d'apparence de niveau A, et spécifier les niveaux de marques de support autorisés dans les normes de livraison.
2. Le traitement de surface détermine le premier sentiment de qualité du client
Le traitement de surface d'impression 3D comprend le sablage, le meulage par vibration, le meulage, le polissage, la peinture par pulvérisation, la teinture, la galvanoplastie et le polissage des pièces transparentes. Les pièces en nylon SLS peuvent être sablées pour éliminer la poudre flottante et obtenir une surface mate uniforme ; Les pièces transparentes SLA nécessitent un broyage à l'eau étape par étape de 400 mesh à 2000 mesh, puis utilisent un vernis ou un agent de polissage pour augmenter la transmission de la lumière.
Le traitement de surface ne doit pas seulement rechercher l'apparence, mais également prendre en compte les changements dimensionnels. La pulvérisation peut augmenter l'épaisseur du film de 20 à 80 μm, le meulage par vibration passivera les arêtes vives et la galvanoplastie modifiera le diamètre du trou et l'espace de montage. Pour les assemblages, les surfaces clés doivent être protégées en premier, puis les surfaces extérieures doivent être traitées.
3. Le traitement thermique et le durcissement affectent la résistance, la stabilité et la fiabilité à long terme.
Le post-durcissement peut augmenter le degré de réticulation des pièces en résine photodurcies, mais un durcissement excessif entraînera une fragilité et un retrait dimensionnels accrus. Les pièces métalliques SLM sont souvent traitées par recuit de détente, vieillissement en solution ou pressage isostatique à chaud pour réduire les contraintes résiduelles, améliorer les performances en fatigue et réduire l'impact des pores internes.
Le traitement thermique doit être lié à la qualité du matériau et à l'utilisation de la pièce. Par exemple, si des pièces Ti6Al4V sont utilisées dans des scénarios porteurs, vous devez faire attention au système de traitement thermique, au contrôle de la teneur en oxygène et aux tests de propriétés mécaniques ; pour les pièces en nylon, une plus grande attention est accordée à l'absorption d'humidité, à la température de déformation thermique et à la stabilité dimensionnelle.
Résumé : Transformez l'expérience en un système exécutable
La compétitivité de l'impression 3D ne vient pas seulement du nombre d'équipements, ni d'un certain paramètre matériel, mais de la capacité de l'entreprise à former une boucle fermée et stable de jugement de la demande, de prise de décision en matière de processus, d'enregistrement du processus, de vérification de la qualité et de communication avec les clients. Il est recommandé aux entreprises de commencer par une pièce typique, un processus typique ou un scénario client typique, d'établir des tableaux de paramètres, des listes de contrôle et des mécanismes de révision, puis de s'étendre progressivement à davantage de matériaux et de types d'activités. De cette manière, l’impression 3D peut passer du statut « réalisable » à celui de « livraison stable, explicable et évolutive ».
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.