
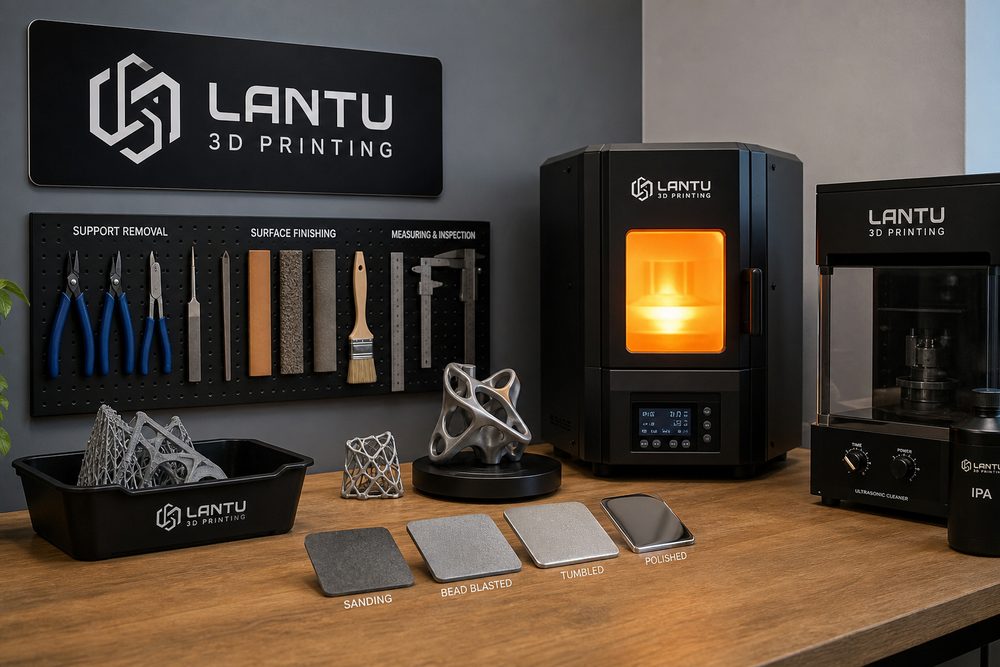
Pengenalan: Mengapa dari penyingkiran sokongan hingga rawatan haba memerlukan pendekatan sistematik
Daripada penyingkiran sokongan hingga rawatan haba: bagaimana pasca-pemprosesan pencetakan 3D menentukan kualiti penyerahan akhir, pada asasnya sedang menyelesaikan ketidaktentuan antara idea, model, proses dan penyerahan fizikal dalam pencetakan 3D. Salah faham yang lazim dalam industri ialah menganggap pencetakan 3D sebagai keupayaan satu mesin semata-mata: selagi mesin boleh mencetak, projek akan selesai. Dalam projek sebenar, kegagalan sering berpunca daripada keperluan yang tidak dikuantifikasikan, tetingkap proses yang tidak disahkan, bukti kualiti yang tidak direkodkan, serta risiko penyerahan yang tidak dikomunikasikan lebih awal.
lantu3D Printing menekankan pengurusan kitaran hayat penuh dari pelan kepada objek fizikal. Sama ada pasca-pemprosesan, pengurangan berat, pencegahan kecacatan, penyeragaman, harta intelek, pembangunan mampan, pembinaan bakat, analisis keperluan, pengurusan risiko atau penilaian trend, semuanya harus diterjemahkan kepada proses, parameter, rekod dan semakan semula yang boleh dilaksanakan. Berikut ialah satu rangka kerja analisis berorientasikan pelaksanaan perusahaan berdasarkan amalan industri.
1. Bermula daripada senario keperluan, bukan daripada parameter peralatan
Semasa memulakan projek, perkara pertama yang perlu disahkan ialah fungsi komponen, arah beban, hubungan pemasangan, tahap kemasan visual, kuantiti penyerahan, suhu penggunaan, medium sentuhan dan standard penerimaan. Komponen berfungsi biasanya memberi tumpuan kepada kekuatan, dimensi, toleransi dan kebolehpercayaan; komponen paparan lebih menitikberatkan permukaan, warna dan pemulihan butiran; pengeluaran kelompok kecil pula mesti memberi perhatian kepada konsistensi, rekod kelompok dan kadar penghantaran. Hanya apabila keperluan ditukar menjadi indikator kejuruteraan, barulah pemilihan bahan dan proses selepas ini mempunyai asas.
Dalam pelaksanaan sebenar, adalah disyorkan supaya bahagian ini dipecahkan kepada senarai semak dan tanggungjawab diperuntukkan dengan jelas. Contohnya, jualan bertanggungjawab mengesahkan senario penggunaan dan kuantiti penyerahan, kejuruteraan bertanggungjawab terhadap DFM dan cadangan bahan, pengeluaran bertanggungjawab terhadap penjadualan mesin dan rekod parameter, manakala kawalan kualiti bertanggungjawab terhadap pengesahan dimensi, penampilan dan pemasangan. Semakin jelas kerjasama merentas peranan, semakin awal risiko projek dapat dikesan.
2. Membina tetingkap parameter dan sempadan proses
Keupayaan sempadan bagi proses berbeza adalah ketara. SLA lazimnya menggunakan ketebalan lapisan 0.05-0.1mm, sesuai untuk sampel berperincian tinggi dan penampilan; bahagian nilon SLS biasanya disyorkan mempunyai ketebalan dinding minimum 0.8-1.2mm, sesuai untuk komponen berfungsi kompleks dan pengeluaran kelompok kecil; FDM dengan muncung 0.4mm lazimnya menggunakan ketebalan lapisan 0.12-0.28mm, sesuai untuk pengesahan kos rendah; manakala SLM logam perlu memberi tumpuan kepada tegasan baki, sokongan, rawatan haba dan elaun pemesinan. Perusahaan harus memformalkan pengalaman ini dalam jadual parameter tiga dimensi bahan–proses–struktur.
Dalam pelaksanaan sebenar, adalah disyorkan supaya bahagian ini dipecahkan kepada senarai semak dan tanggungjawab diperuntukkan dengan jelas. Contohnya, jualan bertanggungjawab mengesahkan senario penggunaan dan kuantiti penyerahan, kejuruteraan bertanggungjawab terhadap DFM dan cadangan bahan, pengeluaran bertanggungjawab terhadap penjadualan mesin dan rekod parameter, manakala kawalan kualiti bertanggungjawab terhadap pengesahan dimensi, penampilan dan pemasangan. Semakin jelas kerjasama merentas peranan, semakin awal risiko projek dapat dikesan.
3. Memindahkan kawalan kualiti ke hadapan ke peringkat reka bentuk dan persediaan
Banyak kecacatan bukanlah muncul selepas pencetakan, tetapi telah tertanam semasa peringkat reka bentuk. Contohnya, dinding nipis yang terlalu panjang akan membesarkan herotan melengkung, rongga tertutup akan menyebabkan sisa serbuk, sudut tajam akan menumpukan tegasan, dan dimensi kritikal yang tidak ditanda akan menimbulkan pertikaian pemeriksaan. Adalah disyorkan supaya sebelum pesanan dibuat, satu semakan DFM dilaksanakan: ketebalan dinding minimum, diameter lubang minimum, sudut overhang, kebolehcapaian sokongan, saluran pembersihan serbuk, kelegaan pemasangan dan elaun pasca-pemprosesan disahkan satu per satu.
Dalam pelaksanaan sebenar, adalah disyorkan supaya bahagian ini dipecahkan kepada senarai semak dan tanggungjawab diperuntukkan dengan jelas. Contohnya, jualan bertanggungjawab mengesahkan senario penggunaan dan kuantiti penyerahan, kejuruteraan bertanggungjawab terhadap DFM dan cadangan bahan, pengeluaran bertanggungjawab terhadap penjadualan mesin dan rekod parameter, manakala kawalan kualiti bertanggungjawab terhadap pengesahan dimensi, penampilan dan pemasangan. Semakin jelas kerjasama merentas peranan, semakin awal risiko projek dapat dikesan.
4. Menggunakan data dan rekod untuk menyokong penyerahan yang stabil
Pasukan yang matang harus merekod versi model, kelompok bahan, nombor mesin, ketebalan lapisan, arah penempatan, strategi sokongan, kaedah pasca-pemprosesan, data pemeriksaan dan pengendalian anomali. Bagi projek kelompok, mekanisme pengesahan bahagian pertama, persampelan rondaan dan semakan akhir boleh diwujudkan. Data bukan untuk menambah beban dokumentasi, tetapi untuk mencari rantaian bukti dengan cepat apabila pelanggan bertanya, semakan kualiti dijalankan atau penambahbaikan proses diperlukan.
Dalam pelaksanaan sebenar, adalah disyorkan supaya bahagian ini dipecahkan kepada senarai semak dan tanggungjawab diperuntukkan dengan jelas. Contohnya, jualan bertanggungjawab mengesahkan senario penggunaan dan kuantiti penyerahan, kejuruteraan bertanggungjawab terhadap DFM dan cadangan bahan, pengeluaran bertanggungjawab terhadap penjadualan mesin dan rekod parameter, manakala kawalan kualiti bertanggungjawab terhadap pengesahan dimensi, penampilan dan pemasangan. Semakin jelas kerjasama merentas peranan, semakin awal risiko projek dapat dikesan.
5. Menjadikan semakan semula sebagai keupayaan organisasi
Setiap projek selepas tamat harus menghasilkan semakan ringkas “masalah—punca—tindakan—pengesahan”. Contohnya, masalah herotan melengkung mungkin berpunca daripada kecerunan haba, ketebalan dinding yang tidak sekata atau arah penempatan yang tidak sesuai; tindakan balas mungkin termasuk menambah fillet, melaras arah, mengoptimumkan sokongan atau memanjangkan penyejukan. Setelah hasil semakan disimpan ke dalam pangkalan pengetahuan, sebut harga seterusnya, semakan reka bentuk dan penjadualan pengeluaran dapat mengurangkan percubaan berulang.
Dalam pelaksanaan sebenar, adalah disyorkan supaya bahagian ini dipecahkan kepada senarai semak dan tanggungjawab diperuntukkan dengan jelas. Contohnya, jualan bertanggungjawab mengesahkan senario penggunaan dan kuantiti penyerahan, kejuruteraan bertanggungjawab terhadap DFM dan cadangan bahan, pengeluaran bertanggungjawab terhadap penjadualan mesin dan rekod parameter, manakala kawalan kualiti bertanggungjawab terhadap pengesahan dimensi, penampilan dan pemasangan. Semakin jelas kerjasama merentas peranan, semakin awal risiko projek dapat dikesan.
Kesimpulan: Menukar pertimbangan profesional menjadi proses yang boleh direplikasi
Industri pencetakan 3D sedang beralih daripada didorong oleh sampel kepada didorong oleh penghantaran kejuruteraan. Apa yang benar-benar perlu dibina oleh perusahaan bukanlah lebih banyak mesin semata-mata, tetapi keupayaan lengkap yang merangkumi keperluan, reka bentuk, bahan, proses, pasca-pemprosesan, pemeriksaan dan penyerahan. Apabila pengalaman ditulis menjadi standard, parameter dijadikan tetingkap kawalan, dan anomali ditukar menjadi aset ilmu, barulah pencetakan 3D dapat bergerak daripada “boleh dihasilkan” kepada “penyerahan stabil, penyerahan yang boleh dijelaskan, dan penyerahan berskala”.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.