
Giới thiệu: Biến công nghệ một điểm thành khả năng phân phối ổn định
Từ loại bỏ hỗ trợ đến xử lý nhiệt: Cốt lõi của cách xử lý hậu kỳ in 3D quyết định chất lượng phân phối cuối cùng không phải là làm cho một liên kết nhất định trở nên đẹp hơn mà là kết nối thiết kế, vật liệu, thiết bị, công nghệ, kiểm tra và giao hàng thành một chuỗi kỹ thuật lặp lại. Đối với những người thực hành, các vấn đề thường gặp nhất trong các dự án in 3D thường không phải ở thời điểm nhấn nút in mà là ở khoảng cách giữa xác định yêu cầu, lựa chọn tham số, kiểm soát quy trình và xác minh phân phối. lantu3D chú ý nhiều hơn đến việc quản lý toàn bộ vòng đời từ bản thiết kế đến đối tượng vật lý: mọi hoạt động sản xuất đều có cơ sở, mọi rủi ro đều có kế hoạch và mọi hoạt động giao hàng đều có thể theo dõi được.
1. Việc tháo dỡ hỗ trợ không phải để dọn sạch các mảnh vụn mà để kiểm soát hư hỏng ở ranh giới
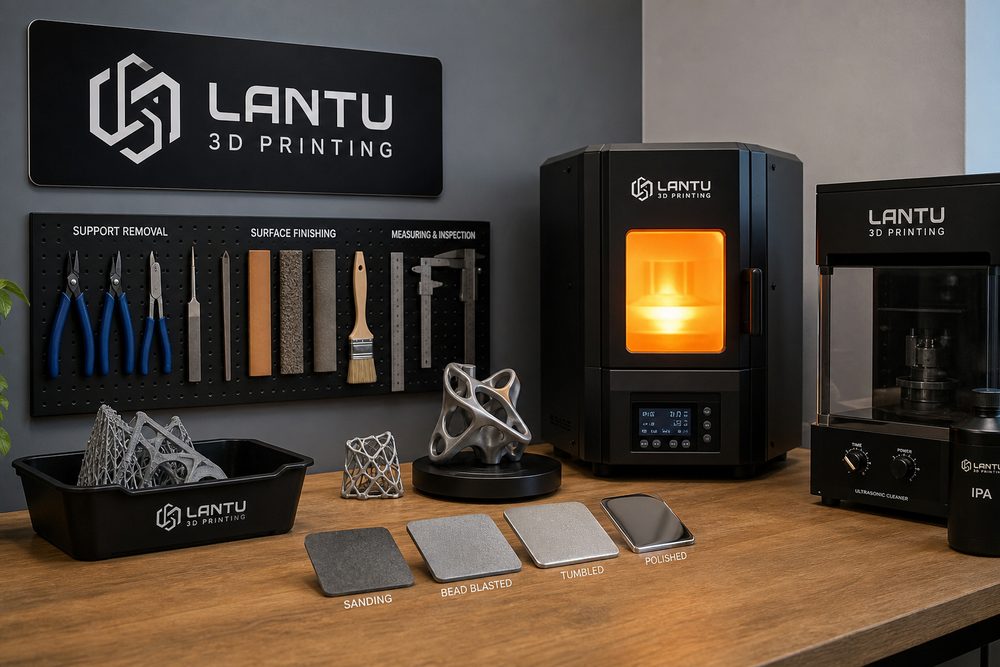
Cấu trúc hỗ trợ có nhiệm vụ hình thành các chức năng ổn định, tản nhiệt và chống biến dạng, tuy nhiên phương pháp tháo dỡ sẽ ảnh hưởng trực tiếp đến tính nguyên vẹn của các cạnh, góc. Các bộ phận bằng nhựa SLA thường được sử dụng với kìm chéo, nạo và mài từng bước. Nên chừa khoảng cách 0,2-0,5mm cho các điểm hỗ trợ trước khi hoàn thiện. Các bộ phận SLM kim loại có độ bền hỗ trợ cao và thường yêu cầu cắt dây, mài hoặc gia công. Bề mặt kẹp và phụ cấp xử lý phải được lên kế hoạch trước.
Rủi ro khi tháo bỏ phần hỗ trợ bao gồm sứt mẻ, tẩy trắng, nứt và mài mòn cục bộ. Dự án nên giảm bớt các hỗ trợ không thể tiếp cận ở giai đoạn thiết kế, tránh các điểm tiếp xúc hỗ trợ từ bề mặt lắp ráp, bề mặt bịt kín và bề mặt cấp độ A, đồng thời chỉ định các mức dấu hỗ trợ được phép trong tiêu chuẩn phân phối.
2. Xử lý bề mặt quyết định cảm nhận đầu tiên của khách hàng về chất lượng
Xử lý bề mặt in 3D bao gồm phun cát, mài rung, mài, đánh bóng, phun sơn, nhuộm, mạ điện và đánh bóng các bộ phận trong suốt. Các bộ phận bằng nylon SLS có thể được phun cát để loại bỏ bột nổi và thu được bề mặt mờ đồng đều; Các bộ phận trong suốt SLA yêu cầu mài nước từng bước từ 400 lưới đến 2000 lưới, sau đó sử dụng vecni hoặc chất đánh bóng để tăng độ truyền ánh sáng.
Xử lý bề mặt không chỉ theo đuổi hình thức bên ngoài mà còn phải xem xét những thay đổi về kích thước. Việc phun có thể làm tăng độ dày màng lên 20-80μm, mài rung sẽ làm thụ động các cạnh sắc và mạ điện sẽ thay đổi đường kính lỗ và khe hở lắp. Đối với các cụm lắp ráp, các bề mặt chính cần được bảo vệ trước tiên, sau đó mới xử lý các bề mặt bên ngoài.
3. Xử lý nhiệt và đóng rắn ảnh hưởng đến độ bền, độ ổn định và độ tin cậy lâu dài
Xử lý sau có thể làm tăng mức độ liên kết ngang của các bộ phận nhựa được xử lý bằng ảnh, nhưng xử lý quá mức sẽ làm tăng độ giòn và co rút kích thước. Các bộ phận SLM kim loại thường được xử lý bằng ủ giảm ứng suất, lão hóa dung dịch hoặc ép đẳng tĩnh nóng để giảm ứng suất dư, cải thiện hiệu suất mỏi và giảm tác động của các lỗ bên trong.
Xử lý nhiệt phải tuân theo loại vật liệu và cách sử dụng bộ phận. Ví dụ: nếu các bộ phận Ti6Al4V được sử dụng trong các tình huống chịu tải, bạn cần chú ý đến hệ thống xử lý nhiệt, kiểm soát hàm lượng oxy và kiểm tra tính chất cơ học; đối với các bộ phận nylon, người ta chú ý nhiều hơn đến khả năng hấp thụ độ ẩm, nhiệt độ biến dạng nhiệt và độ ổn định kích thước.
Tóm tắt: Biến kinh nghiệm thành hệ thống thực thi
Khả năng cạnh tranh của in 3D không chỉ đến từ số lượng thiết bị, cũng không chỉ đến từ một thông số vật liệu nhất định, mà từ việc công ty có thể hình thành một vòng khép kín ổn định về phán đoán nhu cầu, ra quyết định quy trình, ghi lại quy trình, xác minh chất lượng và giao tiếp với khách hàng hay không. Chúng tôi khuyến nghị các công ty nên bắt đầu với một bộ phận điển hình, một quy trình điển hình hoặc một kịch bản khách hàng điển hình, thiết lập các bảng thông số, danh sách kiểm tra và cơ chế đánh giá, sau đó dần dần mở rộng sang nhiều vật liệu và loại hình kinh doanh hơn. Bằng cách này, in 3D có thể chuyển từ “có thể thực hiện được” sang “phân phối ổn định, có thể giải thích được và có thể mở rộng”.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.