
Einführung: Single-Point-Technologie in stabile Lieferfähigkeiten umwandeln
Von der Entfernung von Stützen bis zur Wärmebehandlung: Der Kern der Art und Weise, wie die 3D-Druck-Nachbearbeitung die endgültige Lieferqualität bestimmt, besteht nicht allein darin, eine bestimmte Verbindung schöner zu machen, sondern darin, Design, Materialien, Ausrüstung, Technologie, Inspektion und Lieferung in einer wiederholbaren technischen Kette zu verbinden. Für Praktiker liegen die häufigsten Probleme bei 3D-Druckprojekten oft nicht im Moment, in dem der Druckknopf gedrückt wird, sondern in den Lücken zwischen Anforderungsdefinition, Parameterauswahl, Prozesssteuerung und Lieferverifizierung. lantu3D legt mehr Wert auf das gesamte Lebenszyklusmanagement vom Entwurf bis zum physischen Objekt: Jede Fertigung hat eine Grundlage, jedes Risiko hat einen Plan und jede Lieferung ist rückverfolgbar.
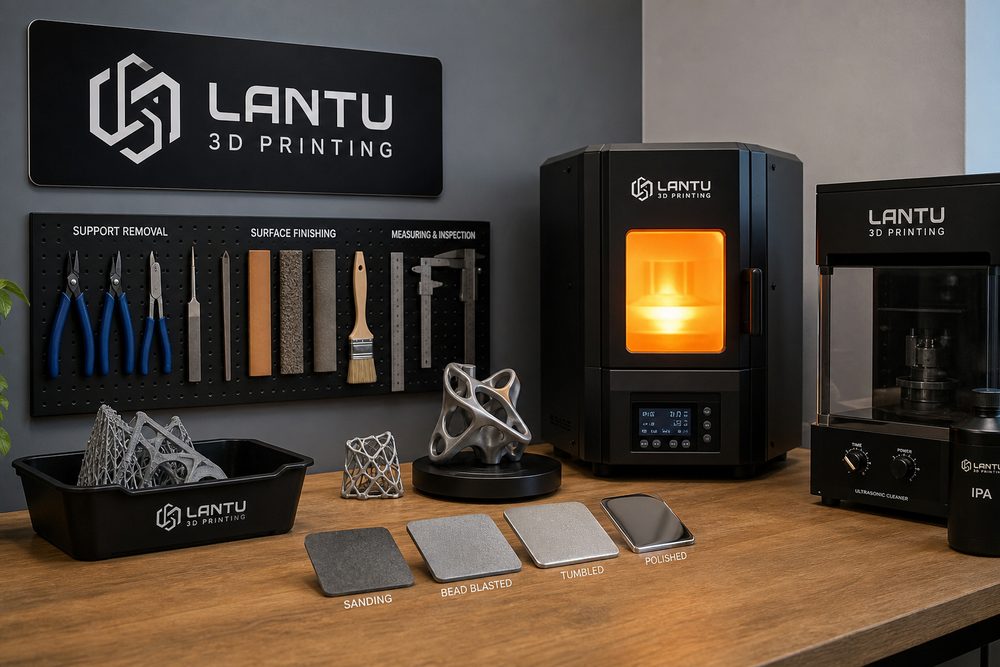
1. Die Entfernung der Stützstruktur dient nicht der Beseitigung von Schmutz, sondern der Kontrolle von Grenzschäden
Die Stützstruktur ist für die Formstabilität, Wärmeableitung und Antiverformungsfunktionen verantwortlich, aber die Entfernungsmethode wirkt sich direkt auf die Integrität der Kanten und Ecken aus. SLA-Harzteile werden häufig mit Diagonalzangen, Schabern und schrittweisem Schleifen verwendet. Es wird empfohlen, vor der Fertigstellung einen Spielraum von 0,2–0,5 mm für Stützpunkte zu lassen. SLM-Metallteile weisen eine hohe Stützfestigkeit auf und erfordern in der Regel Drahtschneiden, Schleifscheiben oder maschinelle Bearbeitung. Die Aufspannfläche und Bearbeitungszugabe müssen im Voraus geplant werden.
Zu den Risiken beim Entfernen des Stützmaterials gehören Absplitterungen, Ausbleichen, Risse und örtlicher übermäßiger Verschleiß. Das Projekt sollte unzugängliche Stützen in der Entwurfsphase reduzieren, Stützkontaktpunkte von Montageflächen, Dichtflächen und Erscheinungsbild-A-Level-Oberflächen vermeiden und die zulässigen Stützmarkierungsniveaus in den Liefernormen festlegen.
2. Die Oberflächenbehandlung bestimmt das erste Qualitätsgefühl des Kunden
Die Oberflächenbehandlung beim 3D-Druck umfasst Sandstrahlen, Vibrationsschleifen, Schleifen, Polieren, Sprühlackieren, Färben, Galvanisieren und Polieren transparenter Teile. SLS-Nylonteile können sandgestrahlt werden, um schwebendes Pulver zu entfernen und eine gleichmäßig matte Oberfläche zu erhalten; Transparente SLA-Teile erfordern ein schrittweises Wasserschleifen von 400 Mesh auf 2000 Mesh und anschließend die Verwendung von Lack oder Poliermittel, um die Lichtdurchlässigkeit zu erhöhen.
Bei der Oberflächenbehandlung sollte nicht nur das Aussehen im Vordergrund stehen, sondern auch Dimensionsänderungen berücksichtigt werden. Durch Sprühen kann die Schichtdicke um 20–80 μm erhöht werden, durch Vibrationsschleifen werden scharfe Kanten passiviert und durch Galvanisieren werden der Lochdurchmesser und der Passungsspalt verändert. Bei Montagen sollten zunächst die Schlüsselflächen geschützt und anschließend die Außenflächen bearbeitet werden.
3. Wärmebehandlung und Aushärtung wirken sich auf Festigkeit, Stabilität und Langzeitzuverlässigkeit aus.
Eine Nachhärtung kann den Vernetzungsgrad von Teilen aus fotogehärtetem Harz erhöhen, eine Überhärtung führt jedoch zu erhöhter Sprödigkeit und Dimensionsschwund. Metallische SLM-Teile werden oft mit Spannungsarmglühen, Lösungsalterung oder heißisostatischem Pressen behandelt, um Restspannungen zu reduzieren, die Ermüdungsleistung zu verbessern und die Auswirkungen interner Poren zu reduzieren.
Die Wärmebehandlung muss an die Materialqualität und die Teileverwendung gebunden sein. Wenn beispielsweise Ti6Al4V-Teile in Belastungsszenarien verwendet werden, müssen Sie auf das Wärmebehandlungssystem, die Kontrolle des Sauerstoffgehalts und die Prüfung der mechanischen Eigenschaften achten. Bei Nylonteilen wird mehr Wert auf Feuchtigkeitsaufnahme, Wärmeverformungstemperatur und Dimensionsstabilität gelegt.
Zusammenfassung: Verwandeln Sie Erfahrung in ein ausführbares System
Die Wettbewerbsfähigkeit des 3D-Drucks hängt nicht nur von der Anzahl der Geräte ab, noch hängt sie nur von einem bestimmten Materialparameter ab, sondern davon, ob das Unternehmen einen stabilen geschlossenen Kreislauf aus Bedarfsbeurteilung, Prozessentscheidung, Prozessaufzeichnung, Qualitätsüberprüfung und Kundenkommunikation bilden kann. Es wird empfohlen, dass Unternehmen mit einem typischen Teil, einem typischen Prozess oder einem typischen Kundenszenario beginnen, Parametertabellen, Checklisten und Überprüfungsmechanismen erstellen und dann schrittweise auf weitere Materialien und Geschäftstypen expandieren. Auf diese Weise kann der 3D-Druck von „kann gemacht werden“ zu „stabiler, erklärbarer und skalierbarer Lieferung“ übergehen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.