
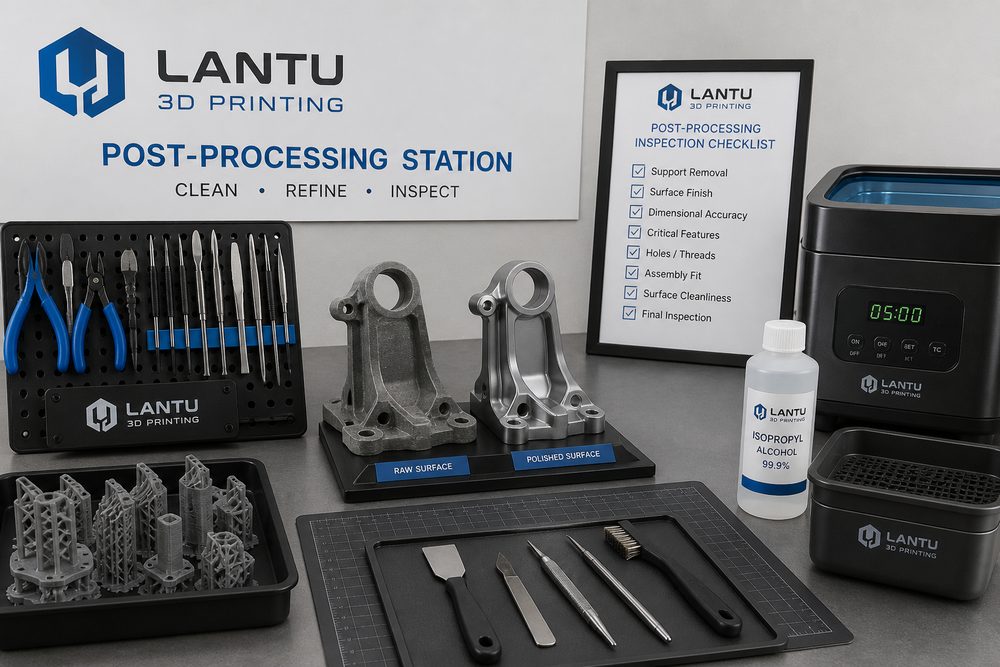
परिचय: पोस्ट-प्रोसेसिंग तय करती है कि पार्ट वास्तव में डिलीवर करने योग्य है या नहीं
कई कंपनियाँ 3D प्रिंटिंग का मूल्यांकन करते समय उपकरण की सटीकता, सामग्री की कीमत और प्रिंट समय पर ध्यान केंद्रित करती हैं, लेकिन अंतिम गुणवत्ता पर पोस्ट-प्रोसेसिंग के प्रभाव को कम आँकती हैं। प्रिंटर से निकलने के बाद कोई पार्ट आमतौर पर केवल “फॉर्मिंग पूरी” स्थिति में होता है, इसका मतलब यह नहीं कि वह “असेंबल किया जा सकता है, दिखाया जा सकता है, और डिलीवर किया जा सकता है”। सपोर्ट के अवशेष, पाउडर का फँसना, रेज़िन का पूरी तरह क्योर न होना, सतह की असमान खुरदरापन, किनारों का सफेद पड़ना, छेदों का बंद होना जैसी समस्याएँ एक सफल दिखने वाले प्रिंट को ग्राहक स्वीकृति या इंजीनियरिंग असेंबली में जोखिमपूर्ण बना देती हैं।
ब्लूप्रिंट थ्रीडी पोस्ट-प्रोसेसिंग को ब्लूप्रिंट, डिज़ाइन, निर्माण और भौतिक डिलीवरी के बीच एक लाइफसाइकल चरण मानता है, न कि केवल अंतिम सफाई प्रक्रिया। खासकर छोटे बैच के पार्ट्स, डिस्प्ले मॉडल, फंक्शनल प्रोटोटाइप और जिग/फिक्स्चर प्रोजेक्ट्स में, पोस्ट-प्रोसेसिंग मानकों की स्पष्टता लागत, समय और रीवर्क दर पर सीधा असर डालती है।
1. सपोर्ट हटाना: पहले महत्वपूर्ण सतहों की सुरक्षा, फिर दक्षता
FDM, SLA, DLP, मेटल SLM जैसी प्रक्रियाओं में अक्सर सपोर्ट संरचना की आवश्यकता होती है। सपोर्ट हटाना भले ही अनुभव-आधारित लगे, लेकिन वास्तव में इसका अनुमान डिज़ाइन चरण में ही लगाना चाहिए। बाहरी सतहों, सीलिंग सतहों, असेंबली रेफरेंस सतहों और थ्रेडेड होल्स के आसपास सपोर्ट संपर्क को यथासंभव कम रखना चाहिए; आवश्यकता होने पर प्रिंट ओरिएंटेशन बदलें या पार्ट को विभाजित करके प्रिंट करें। फोटोपॉलिमर रेज़िन पार्ट्स में मोटे सपोर्ट बिंदु गड्ढे छोड़ सकते हैं, जबकि बहुत पतले सपोर्ट प्रिंट विफलता का कारण बन सकते हैं। सामान्य रणनीति यह है कि गैर-दृश्य सतहों पर मुख्य सपोर्ट लगाए जाएँ और किनारों या ट्रांज़िशन क्षेत्रों में पतले सपोर्ट देकर सैंडिंग की मात्रा घटाई जाए।
सपोर्ट हटाने का नियंत्रण बिंदु “जितनी जल्दी हो उतना अच्छा” नहीं, बल्कि द्वितीयक नुकसान से बचना है। पतली दीवार, स्नैप-फिट संरचना और लंबी रिब जैसी विशेषताओं को पहले प्लायर से चरणबद्ध तरीके से तनाव-मुक्त करना चाहिए, फिर स्थानीय ट्रिमिंग करनी चाहिए। धातु पार्ट्स के लिए भी सपोर्ट कटिंग के बाद का हीट-एफेक्टेड ज़ोन, बचा हुआ उभार और स्थानीय हार्डनिंग आगे की मशीनिंग या ग्राइंडिंग योजना में शामिल होना चाहिए।
2. सफाई, क्योरिंग और डिपाउडरिंग: सामग्री की प्रकृति तय करती है प्रोसेसिंग विंडो
SLA/DLP रेज़िन पार्ट्स को आम तौर पर आइसोप्रोपाइल अल्कोहल से सफाई और फिर UV क्योरिंग की आवश्यकता होती है। अपर्याप्त सफाई से सतह चिपचिपी रह सकती है, जबकि अत्यधिक सफाई से भंगुरता या बारीक विवरणों में सफेदी आ सकती है; क्योरिंग समय भी सामग्री, दीवार की मोटाई और पारदर्शिता के अनुसार समायोजित होना चाहिए। SLS नायलॉन पार्ट्स में मुख्य ध्यान पाउडर हटाने और आंतरिक गुहाओं की सफाई पर होता है। जटिल चैनल, ब्लाइंड होल और ग्रिल संरचनाओं के लिए संपीड़ित हवा, ब्रश, वाइब्रेशन या अल्ट्रासोनिक सहायता की आवश्यकता हो सकती है। यदि पाउडर लंबे समय तक आंतरिक गुहा में बना रहे, तो वह असेंबली, वजन और बाद की कोटिंग चिपकने की क्षमता को प्रभावित करेगा।
ब्लूप्रिंट थ्रीडी मॉडल का आकलन करते समय सामग्री-प्रक्रिया और पोस्ट-प्रोसेसिंग विंडो को साथ में गणना करता है। उदाहरण के लिए, यदि दोनों ही बाहरी-लुक सैंपल हों, तो रेज़िन बारीक विवरण दिखाने के लिए उपयुक्त है, लेकिन बड़े पतले पैनलों को सुदृढ़ीकरण और विभाजित प्रिंटिंग की आवश्यकता हो सकती है; नायलॉन झटके सहने वाले संरचनात्मक पार्ट्स के लिए उपयुक्त है, लेकिन यदि ग्राहक उच्च-ग्लॉस फिनिश चाहता है, तो सैंडिंग, प्राइमर और पेंटिंग के चरण बढ़ाने होंगे।
3. सतह उपचार: स्थानीय चमक से अधिक महत्वपूर्ण है एकरूप खुरदरापन
सैंडब्लास्टिंग, टम्बलिंग, सैंडिंग, पॉलिशिंग, रंगाई, स्प्रे पेंटिंग, इलेक्ट्रोप्लेटिंग और ट्रांसपेरेंट टॉप कोट सामान्य पोस्ट-प्रोसेसिंग विधियाँ हैं। डिलीवरी में आम गलती यह होती है कि केवल किसी एक स्थान को “बहुत चमकदार” बनाने पर ध्यान दिया जाए और समग्र एकरूपता को नजरअंदाज किया जाए। डिस्प्ले मॉडल के लिए ग्राहक आम तौर पर रंग-भिन्नता, जोड़ों, किनारी लाइनों और स्पर्श अनुभव पर अधिक ध्यान देते हैं; फंक्शनल पार्ट्स के लिए अत्यधिक सैंडिंग फिटिंग आयाम बदल सकती है,甚至 पतली दीवार की मजबूती कम कर सकती है।
इसलिए, पोस्ट-प्रोसेसिंग से पहले स्वीकृति मानक स्पष्ट होने चाहिए: बाहरी गुणवत्ता स्तर, अनुमत लेयर-लाइन, दृश्यमान सपोर्ट निशानों की स्थिति, रंग सीमा, कोटिंग मोटाई, महत्वपूर्ण आयामों के संरक्षण क्षेत्र। असेंबली होल्स, स्लाइडिंग ग्रूव, स्नैप-फिट और पोज़िशनिंग सतहों को पेंटिंग से पहले मास्क करना या अतिरिक्त भत्ता रखना चाहिए। बैच प्रोजेक्ट्स में प्रथम-नमूना (फर्स्ट-पीस) मानक भी बनाना चाहिए, और बाद के पार्ट्स को उसी के अनुसार जांचना चाहिए ताकि अलग-अलग ऑपरेटरों के कारण होने वाले अंतर कम हों।
4. आयामी पुनः-जांच: पोस्ट-प्रोसेसिंग के बाद का आयाम ही डिलीवरी आयाम है
प्रिंटिंग पूरी होने पर यदि आयाम सही है, तो भी यह गारंटी नहीं है कि पोस्ट-प्रोसेसिंग के बाद भी वह सही रहेगा। सैंडिंग से दीवार की मोटाई कम हो सकती है, पेंट से सतह की मोटाई बढ़ सकती है, और थर्मल क्योरिंग या बेकिंग से हल्का विकृति आ सकती है। असेंबली आवश्यकताओं वाले पार्ट्स के लिए “प्रिंट के बाद प्रारंभिक निरीक्षण—पोस्ट-प्रोसेसिंग संरक्षण—अंतिम पुनः-निरीक्षण” वाली तीन-चरणीय प्रक्रिया अपनाने की सलाह दी जाती है। सामान्य जाँच उपकरणों में वर्नियर कैलिपर, प्लग गेज, पिन गेज, थ्रेड गेज और CMM शामिल हैं; जटिल सतहों के लिए स्कैन तुलना से समग्र विचलन की पुष्टि की जा सकती है।
जब प्रोजेक्ट जोखिम अधिक हो, तो ब्लूप्रिंट थ्रीडी ग्राहक को बाहरी सतह और कार्यात्मक सतह को अलग-अलग प्रबंधित करने की सलाह देता है: बाहरी सतह पर टेक्सचर और रंग पर ध्यान, जबकि कार्यात्मक सतह पर होल पिच, फ्लैटनेस, वर्टिकलिटी और फिटिंग गैप पर। इससे केवल सुंदरता के लिए असेंबली प्रदर्शन का त्याग नहीं करना पड़ता।
5. पोस्ट-प्रोसेसिंग को कोटेशन और डिज़ाइन चरण में पहले से शामिल करें
पोस्ट-प्रोसेसिंग मुफ्त अतिरिक्त सेवा नहीं है। उच्च सतह-आवश्यकता, अधिक मास्किंग, जटिल रंग और कई निरीक्षणों की आवश्यकता वाले पार्ट का श्रम लागत प्रिंटिंग लागत से भी अधिक हो सकता है। पारदर्शी कोटेशन में सपोर्ट हटाना, सफाई और क्योरिंग, सैंडब्लास्टिंग और ग्राइंडिंग, स्प्रे/डाई फिनिश, निरीक्षण और पैकेजिंग जैसे चरण अलग-अलग दिखाने चाहिए, ताकि ग्राहक समझ सके कि लागत वास्तविक प्रक्रियाओं से आती है, न कि किसी अस्पष्ट मार्कअप से।
बेहतर तरीका यह है कि डिज़ाइन चरण में ही पोस्ट-प्रोसेसिंग कठिनाई कम की जाए: बाहरी सतहों को सपोर्ट क्षेत्रों से दूर रखें, पकड़ने के लिए प्रोसेस टैब जोड़ें, मुश्किल गहरी गुहाओं को विभाजित करें, और स्पष्ट करें कि किन सतहों पर सैंडिंग नहीं की जा सकती। इससे डिलीवरी समय कम होता है और स्थिरता बढ़ती है।
निष्कर्ष
3D प्रिंटिंग पोस्ट-प्रोसेसिंग का लक्ष्य प्रिंट दोषों को छिपाना नहीं, बल्कि बने हुए पार्ट को उपयोग योग्य, प्रदर्शनीय और स्वीकार्य डिलीवरबल में बदलना है। जब तक सपोर्ट हटाने, सफाई/क्योरिंग, सतह एकरूपता, आयामी पुनः-जाँच और स्वीकृति मानकों को पूरी प्रक्रिया प्रबंधन में शामिल नहीं किया जाता, तब तक 3D प्रिंटिंग सेवा एक बार की प्रोटोटाइपिंग से आगे बढ़कर विश्वसनीय ऑन-डिमांड मैन्युफैक्चरिंग क्षमता नहीं बन सकती।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।