
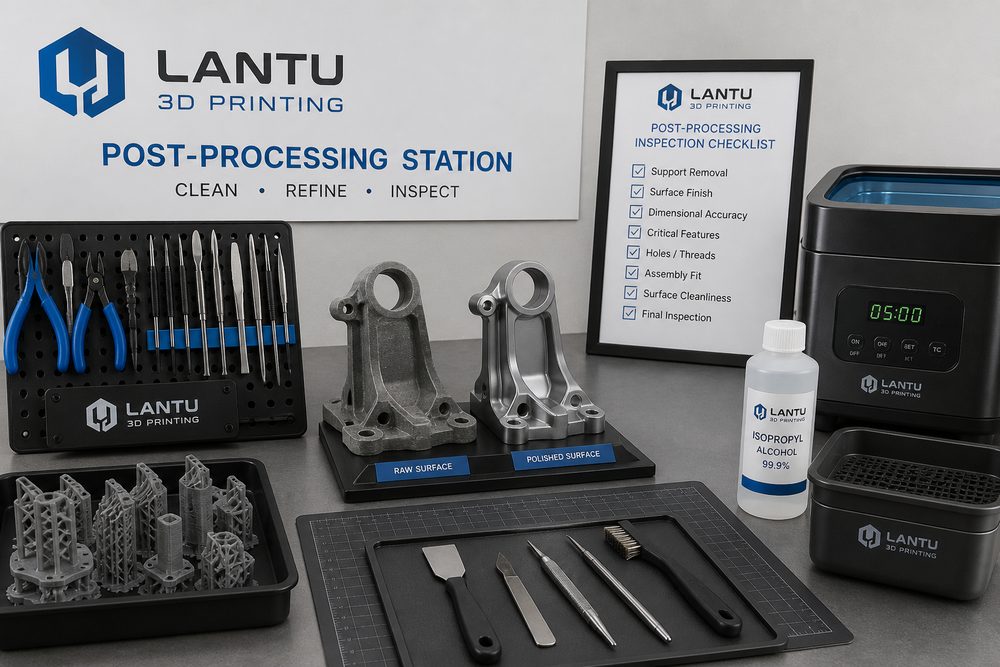
Введение: послеобработка определяет, можно ли деталь действительно поставить заказчику
Многие компании, оценивая 3D-печать, сосредотачиваются на точности оборудования, стоимости материала и времени печати, но недооценивают влияние послеобработки на конечное качество. Деталь, вынутая из принтера, обычно лишь «сформирована» — это еще не значит, что она готова к сборке, демонстрации и передаче. Остатки поддержек, въевшийся порошок, неполное отверждение смолы, неравномерная шероховатость поверхности, побеление кромок, засорение отверстий — все это может привести к тому, что на первый взгляд успешная печать выявит риски при приемке у клиента или при инженерной сборке.
Ланьтуй 3D рассматривает послеобработку как этап жизненного цикла от чертежа и проектирования до изготовления и физической передачи изделия, а не как простую финальную операцию. Особенно в проектах по мелкосерийным деталям, демонстрационным моделям, функциональным прототипам и оснастке ясно прописанные стандарты послеобработки напрямую влияют на стоимость, сроки и уровень переделок.
1. Удаление поддержек: сначала защищаем критические поверхности, затем ищем скорость
Для технологий FDM, SLA, DLP и металлопечати SLM часто требуются опорные структуры. Удаление поддержек на первый взгляд зависит от ручного опыта, но на самом деле его нужно заранее предусматривать уже на этапе проектирования, прогнозируя зоны контакта поддержек. Для внешних поверхностей, уплотняющих плоскостей, базовых поверхностей сборки и области вокруг резьбовых отверстий следует по возможности минимизировать контакт поддержек; при необходимости стоит изменить ориентацию модели в камере печати или разделить деталь на части для печати.
Для деталей из фотополимерной смолы слишком крупные точки контакта поддержек оставляют вмятины, а слишком тонкие могут привести к отказу печати. Распространенная стратегия — размещать основные поддержки на невидимых поверхностях, а в зонах кромок и переходов использовать тонкие поддержки, чтобы снизить объем последующей шлифовки.
Ключевой принцип удаления поддержек — не «чем быстрее, тем лучше», а отсутствие вторичных повреждений. Для тонкостенных элементов, защелок и длинных ребер сначала следует поэтапно снять напряжение кусачками, а затем локально подправить поверхность. У металлических деталей тепловое влияние после срезания поддержек, оставшиеся бугорки и локальное упрочнение тоже нужно включать в план последующей обработки или шлифовки.
2. Промывка, отверждение и удаление порошка: материал определяет окно обработки
Детали, напечатанные по SLA/DLP, обычно требуют промывки изопропиловым спиртом и последующего УФ-отверждения. Недостаточная промывка приводит к липкой поверхности, а чрезмерная может вызвать хрупкость или побеление мелких деталей; время отверждения также нужно подбирать в зависимости от материала, толщины стенки и прозрачности. Для деталей, изготовленных по SLS из нейлона, основной задачей является удаление порошка и очистка внутренних полостей; сложные каналы, глухие отверстия и решетчатые структуры требуют использования сжатого воздуха, щеток, вибрации или ультразвука. Если порошок долго остается внутри полости, это влияет на сборку, массу и адгезию последующего покрытия.
При оценке модели Ланьтуй 3D учитывает материал и технологию вместе с окном послеобработки. Например, если речь идет о демонстрационном образце, фотополимер хорошо передает мелкие детали, но крупная тонкая панель может потребовать усиления и печати по частям; нейлон подходит для ударопрочных функциональных изделий, но если заказчик требует глянцевый внешний вид, придется добавлять шлифовку, грунтование и покраску.
3. Обработка поверхности: важнее единообразие шероховатости, чем локальный блеск
Пескоструйная обработка, барабанная обработка, шлифовка, полировка, окрашивание, окраска распылением, гальваническое покрытие и прозрачный защитный лак — все это распространенные виды послеобработки. Частая ошибка при поставке — стремиться сделать одну зону «очень блестящей» и игнорировать общую однородность. Для демонстрационных моделей заказчики обычно больше всего обращают внимание на разницу в цвете, швы, линии кромок и тактильные ощущения; для функциональных деталей чрезмерная шлифовка может изменить посадочные размеры и даже ослабить тонкие стенки.
Поэтому перед послеобработкой нужно четко определить критерии приемки: класс внешнего вида, допустимые следы слоев, места видимых следов поддержек, диапазон цвета, толщину покрытия и зоны, которые нужно защищать по размерам. Для монтажных отверстий, направляющих пазов, защелок и базовых поверхностей перед окраской следует применять маскирование или предусматривать компенсацию. Для серийных проектов также необходимо изготовить образец первой детали, а затем сверять с ним все последующие изделия, чтобы снизить различия между операторами.
4. Повторный контроль размеров: размер после послеобработки — это и есть размер поставки
То, что деталь соответствует размерам сразу после печати, не означает, что она сохранит это соответствие после послеобработки. Шлифовка уменьшает толщину стенок, окраска добавляет толщину покрытия, а термоотверждение или сушка могут вызвать небольшую деформацию. Для деталей, требующих сборки, рекомендуется использовать трехэтапный процесс по ключевым размерам: «первичный контроль после печати — защита во время послеобработки — финальная повторная проверка». К распространенным инструментам контроля относятся штангенциркуль, калибры-пробки, штифтовые калибры, резьбовые калибры и координатно-измерительная машина; для сложных поверхностей можно выполнить сканирование и сравнение, чтобы подтвердить общий отклоняющийся контур.
Если риск проекта высок, Ланьтуй 3D рекомендует разделять внешние и функциональные поверхности по уровням приоритета: для внешних поверхностей важны текстура и цвет, а для функциональных — межосевые расстояния, плоскостность, перпендикулярность и зазоры сопряжения. Это помогает избежать ситуации, когда ради внешнего вида жертвуют сборочными характеристиками.
5. Перенос требований к послеобработке на этап расчета и проектирования
Послеобработка — это не бесплатное дополнение. У детали с высокими требованиями к поверхности, большим количеством зон маскирования, сложными цветами и многократными проверками трудозатраты могут превысить стоимость самой печати. Прозрачная смета должна отдельно показывать удаление поддержек, промывку и отверждение, пескоструйную обработку и шлифовку, окраску и окрашивание, а также контроль и упаковку, чтобы заказчик понимал, из каких реальных операций складывается цена, а не воспринимал ее как абстрактную наценку.
Еще лучше — заранее снижать сложность послеобработки на этапе проектирования: располагать внешние поверхности так, чтобы они не попадали в зоны поддержек, добавлять технологические припуски для удобства фиксации, разделять глубокие полости, которые трудно обрабатывать, и четко указывать, какие поверхности нельзя шлифовать. Это одновременно сокращает сроки и повышает стабильность результата.
Заключение
Цель послеобработки 3D-печати — не скрыть дефекты печати, а превратить сформированную деталь в изделие, которое можно использовать, демонстрировать и принимать по качеству. Только если удаление поддержек, промывка и отверждение, однородность поверхности, повторный контроль размеров и критерии приемки встроены в единый процесс, услуги 3D-печати могут эволюционировать из разовых прототипов в надежное производство по требованию.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.