
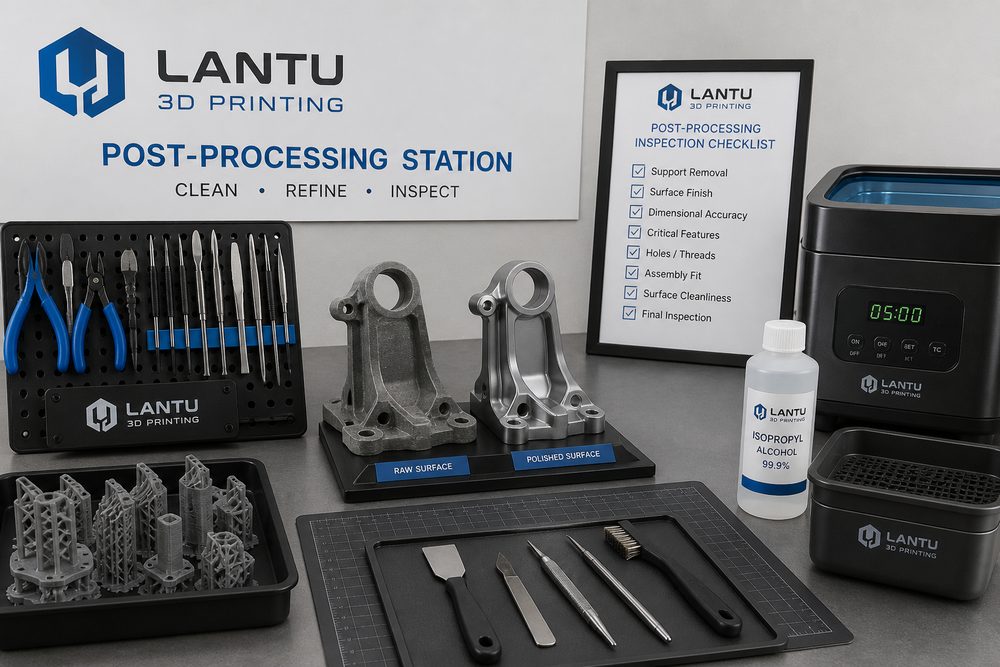
Pendahuluan: Pasca-pemrosesan menentukan apakah komponen benar-benar siap diserahkan
Banyak perusahaan saat mengevaluasi cetak 3D hanya memusatkan perhatian pada akurasi mesin, harga material, dan waktu cetak, tetapi meremehkan dampak pasca-pemrosesan terhadap kualitas akhir. Sebuah komponen saat keluar dari printer biasanya baru “selesai terbentuk”, belum tentu “siap dirakit, siap dipamerkan, dan siap diserahkan”. Sisa support, serbuk yang terperangkap, resin yang belum sepenuhnya mengeras, kekasaran permukaan yang tidak merata, sudut yang memutih, dan lubang yang tersumbat dapat membuat komponen yang tampak berhasil justru menunjukkan risiko saat inspeksi pelanggan atau perakitan teknis.
lantu3D memandang pasca-pemrosesan sebagai bagian dari siklus hidup dari blueprint, desain, manufaktur, hingga serah terima fisik, bukan sekadar langkah penutup. Terutama pada proyek komponen batch kecil, model display, prototipe fungsional, dan jig/fixture, kejelasan standar pasca-pemrosesan secara langsung memengaruhi biaya, lead time, dan tingkat rework.
1. Pelepasan support: lindungi permukaan kritis terlebih dahulu, lalu kejar efisiensi
FDM, SLA, DLP, dan SLM logam sering memerlukan struktur support. Pelepasan support tampak bergantung pada pengalaman manual, padahal seharusnya sudah diprediksi sejak tahap desain pada area kontak support. Pada permukaan tampilan, permukaan kedap, permukaan referensi perakitan, dan area sekitar lubang ulir, kontak support harus diminimalkan; bila perlu, arah orientasi atau pembagian part perlu diubah. Untuk komponen resin fotopolimer, titik support yang terlalu besar akan meninggalkan bekas cekungan, sedangkan yang terlalu kecil dapat menyebabkan kegagalan cetak. Strategi umum adalah menempatkan support utama pada permukaan non-eksterior, lalu menggunakan support halus di tepi atau area transisi untuk mengurangi beban pengamplasan.
Fokus kendali pelepasan support bukan “secepat mungkin”, melainkan mencegah kerusakan sekunder. Struktur dinding tipis, kait snap-fit, dan rusuk memanjang sebaiknya dilepaskan tegangan secara bertahap dengan tang potong sebelum dilakukan finishing lokal. Untuk komponen logam, efek panas setelah pemotongan support, tonjolan sisa, dan pengerasan lokal juga perlu dimasukkan ke rencana proses lanjutan atau pengamplasan.
2. Pencucian, curing, dan pembersihan serbuk: sifat material menentukan jendela proses
Komponen resin SLA/DLP biasanya memerlukan pencucian dengan alkohol dan curing UV kedua. Pencucian yang kurang akan membuat permukaan lengket, sementara pencucian berlebihan dapat memicu kerapuhan atau whitening pada detail. Waktu curing juga harus disesuaikan dengan material, ketebalan dinding, dan tingkat transparansi. Komponen nylon SLS lebih berfokus pada penghilangan serbuk dan pembersihan rongga; saluran kompleks, lubang buntu, dan struktur kisi membutuhkan bantuan udara bertekanan, kuas, getaran, atau ultrasonik. Jika serbuk tertinggal lama di dalam rongga internal, hal itu akan memengaruhi perakitan, berat, dan daya rekat coating berikutnya.
Dalam evaluasi model, lantu3D menggabungkan proses material dan jendela pasca-pemrosesan sekaligus. Misalnya, untuk model visual, resin cocok menampilkan detail, tetapi panel besar yang tipis mungkin memerlukan penguatan dan pembagian part; nylon cocok untuk komponen tahan bentur, tetapi bila pelanggan menuntut tampilan glossy, maka perlu ditambahkan proses pengamplasan, primer, dan pengecatan.
3. Perawatan permukaan: keseragaman kekasaran lebih penting daripada kilap lokal
Sandblasting, tumbling, pengamplasan, polishing, pewarnaan, pengecatan, electroplating, dan lapisan bening pelindung semuanya termasuk pasca-pemrosesan yang umum. Kesalahan yang sering terjadi dalam serah terima adalah hanya mengejar satu area yang “sangat mengilap”, sambil mengabaikan konsistensi keseluruhan. Untuk model display, pelanggan biasanya lebih peduli pada perbedaan warna, garis sambungan, garis tepi, dan sensasi sentuh; untuk komponen fungsional, pengamplasan berlebihan dapat mengubah dimensi pasang, bahkan melemahkan kekuatan dinding tipis.
Karena itu, sebelum pasca-pemrosesan dimulai, standar penerimaan harus didefinisikan dengan jelas: tingkat tampilan, bekas layer yang diperbolehkan, lokasi bekas support yang terlihat, rentang warna, ketebalan coating, dan area perlindungan dimensi kritis. Pada lubang perakitan, slot geser, kait, dan permukaan penentuan posisi, perlu dilakukan masking atau penyisihan toleransi sebelum pengecatan. Untuk proyek massal, sampel pertama juga harus dibuat sebagai standar referensi agar perbedaan antar-operator dapat diminimalkan.
4. Pemeriksaan ulang dimensi: dimensi setelah pasca-pemrosesan adalah dimensi serah terima
Dimensi yang lulus setelah pencetakan belum berarti tetap lulus setelah pasca-pemrosesan. Pengamplasan akan mengurangi ketebalan dinding, pengecatan akan menambah ketebalan permukaan, dan curing termal atau pengeringan dapat menimbulkan deformasi ringan. Untuk komponen yang menuntut perakitan, disarankan menggunakan alur tiga tahap pada dimensi kritis: “inspeksi awal setelah cetak — perlindungan selama pasca-pemrosesan — inspeksi akhir”. Alat ukur yang umum digunakan termasuk jangka sorong, gauge plug, pin gauge, thread gauge, dan CMM; untuk permukaan kompleks, pemindaian dan perbandingan data dapat digunakan untuk memastikan penyimpangan keseluruhan.
Saat risiko proyek tinggi, lantu3D akan menyarankan pelanggan untuk mengelola permukaan tampilan dan permukaan fungsional secara terpisah: permukaan tampilan fokus pada tekstur dan warna, sedangkan permukaan fungsional fokus pada jarak lubang, kerataan, tegak lurus, dan celah pasang. Dengan cara ini, performa perakitan tidak dikorbankan demi tampilan.
5. Memajukan pasca-pemrosesan ke tahap penawaran dan desain
Pasca-pemrosesan bukan layanan tambahan yang gratis. Komponen dengan tuntutan permukaan tinggi, area masking yang banyak, warna yang kompleks, dan inspeksi berulang bisa memiliki biaya tenaga kerja yang melebihi biaya cetaknya. Penawaran yang transparan harus memecah tahapan seperti penanganan support, pencucian dan curing, sandblasting dan pengamplasan, pengecatan atau pewarnaan, inspeksi, hingga pengemasan, sehingga pelanggan memahami bahwa biaya berasal dari proses nyata, bukan penambahan yang kabur.
Cara yang lebih baik adalah mengurangi kesulitan pasca-pemrosesan sejak tahap desain: menjauhkan permukaan tampilan dari area support, menambahkan tepi proses yang memudahkan penjepitan, membagi struktur rongga dalam yang sulit ditangani, dan memperjelas permukaan mana yang tidak boleh diamplas. Ini tidak hanya mempersingkat lead time, tetapi juga meningkatkan stabilitas hasil.
Kesimpulan
Tujuan pasca-pemrosesan cetak 3D bukan untuk menutupi cacat cetak, melainkan mengubah komponen hasil cetak menjadi item yang siap pakai, siap dipamerkan, dan siap diterima. Hanya dengan memasukkan pelepasan support, pencucian dan curing, konsistensi permukaan, pemeriksaan ulang dimensi, dan standar penerimaan ke dalam manajemen proses menyeluruh, layanan cetak 3D dapat berkembang dari sekadar prototyping sekali pakai menjadi kemampuan manufaktur on-demand yang andal.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.