
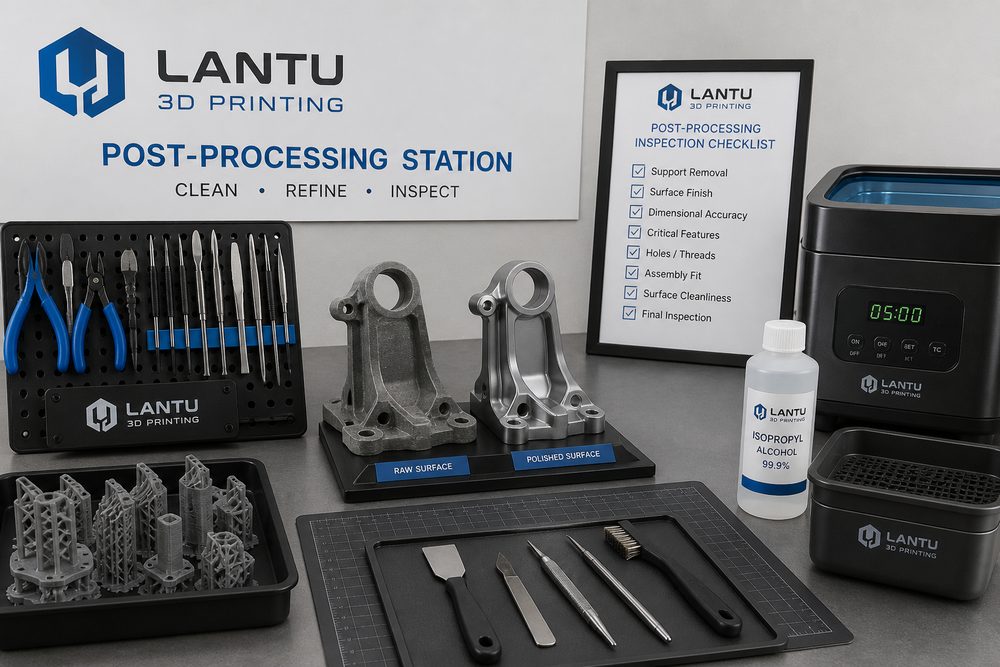
المقدمة: المعالجة اللاحقة هي ما يحدد ما إذا كان الجزء قابلاً للتسليم فعلاً
كثير من الشركات عند تقييم الطباعة ثلاثية الأبعاد تركز على دقة الجهاز وسعر المادة وزمن الطباعة، لكنها تقلل من أثر المعالجة اللاحقة في الجودة النهائية. فالقطعة عند خروجها من الطابعة تكون قد اكتملت من حيث التشكيل، لكن هذا لا يعني أنها أصبحت جاهزة للتركيب أو العرض أو التسليم. بقايا الدعامات، وتغلغل المسحوق، وعدم اكتمال تصلب الراتنج، وتفاوت خشونة السطح، وابيضاض الحواف، وانسداد الفتحات، كلها مشكلات قد تجعل قطعة تبدو ناجحة على الورق لكنها تكشف مخاطرها أثناء قبول العميل أو التجميع الهندسي.
تتعامل بلوبرنت ثلاثي الأبعاد مع المعالجة اللاحقة باعتبارها حلقة من حلقات دورة الحياة تمتد من المخطط إلى التصميم فالتصنيع ثم التسليم الفعلي، وليس مجرد خطوة ختامية بسيطة. وخصوصاً في المشاريع ذات الدفعات الصغيرة، ونماذج العرض، والنماذج الوظيفية، والحوامل والأدوات، فإن وضوح معايير المعالجة اللاحقة يؤثر مباشرة في التكلفة والزمن ومعدل إعادة العمل.
أولاً: إزالة الدعامات — احمِ الأسطح الحرجة أولاً، ثم اسعَ إلى الكفاءة
تتطلب تقنيات FDM وSLA وDLP وSLM المعدنية غالباً هياكل داعمة. وقد تبدو إزالة الدعامات معتمدة على الخبرة اليدوية، لكنها في الواقع يجب أن تُخطط في مرحلة التصميم نفسها من خلال توقع مناطق التماس. وعلى أسطح المظهر، والأسطح المانعة للتسرب، ومرجعيات التجميع، ومحيط الفتحات الملولبة، ينبغي تقليل نقاط التلامس الداعمة قدر الإمكان، مع تعديل اتجاه الوضعية أو تقسيم القطعة عند الحاجة. أما في قطع الراتنج المعالجة بالضوء، فإن الدعامات السميكة جداً تترك حفرًا واضحة، بينما الدعامات الرفيعة جداً قد تؤدي إلى فشل الطباعة؛ لذلك تعتمد الإستراتيجية الشائعة على وضع الدعامات الرئيسية في الأسطح غير الظاهرة، واستخدام دعامات دقيقة في الحواف أو مناطق الانتقال لتقليل حجم الصقل اللاحق.
والأولوية في إزالة الدعامات ليست السرعة، بل منع الضرر الثانوي. فالبنى الرقيقة، وآليات الكبس، والأضلاع الطولية الرفيعة ينبغي تحرير الإجهاد عنها تدريجياً باستخدام قواطع مناسبة، ثم إجراء تشذيب موضعي. أما القطع المعدنية، فيجب أيضاً إدراج تأثير المنطقة المتأثرة بالحرارة، وبروزات القطع المتبقية، والتصلب الموضعي الناتج عن إزالة الدعامات ضمن خطة التشغيل أو الصقل اللاحق.
ثانياً: التنظيف والمعالجة وإزالة المسحوق — خصائص المادة تحدد نافذة المعالجة
تحتاج قطع SLA وDLP الراتنجية عادةً إلى تنظيف بالكحول ومعالجة ثانوية بالأشعة فوق البنفسجية. فالتنظيف غير الكافي يسبب سطحاً لزجاً، بينما التنظيف المفرط قد يؤدي إلى الهشاشة أو ابيضاض التفاصيل الدقيقة. كما يجب ضبط زمن المعالجة بحسب نوع المادة وسماكة الجدار والشفافية. أما قطع SLS المصنوعة من النايلون، فيتركز العمل فيها على إزالة المسحوق وتنظيف التجاويف؛ إذ تحتاج القنوات المعقدة والفتحات العمياء والبنى الشبكية إلى هواء مضغوط وفرشاة أو اهتزاز أو مساعدة بالموجات فوق الصوتية. وإذا بقي المسحوق في التجاويف الداخلية لفترة طويلة، فإنه يؤثر في التجميع والوزن وقدرة الطلاء على الالتصاق لاحقاً.
وعند تقييم النماذج، تأخذ بلوبرنت ثلاثي الأبعاد في الحسبان المادة وعملية التصنيع مع نافذة المعالجة اللاحقة في الوقت نفسه. فمثلاً، إذا كان الغرض نموذجاً شكلياً، فإن الراتنج مناسب لإظهار التفاصيل، لكن الألواح الكبيرة الرقيقة قد تحتاج إلى تدعيم وتقسيم. أما النايلون فيناسب القطع الهيكلية المقاومة للصدمات، لكن إذا طلب العميل مظهراً لامعاً عالي الجودة، فستكون هناك حاجة إلى الصقل والطبقة التمهيدية والرش.
ثالثاً: معالجة السطح — توحيد الخشونة أهم من اللمعان الموضعي
يشمل الرش الرملي، والتدوير، والصنفرة، والتلميع، والتلوين، والرش، والطلاء، والتغليف الشفاف، وغيرها من أساليب المعالجة اللاحقة الشائعة. ومن الأخطاء المتكررة أثناء التسليم السعي إلى أن يكون موضع واحد شديد اللمعان، مع إهمال الاتساق العام. ففي نماذج العرض، يهتم العميل عادةً باختلاف اللون، والفواصل، وخطوط الحواف، والملمس؛ أما في القطع الوظيفية، فقد تؤدي الصنفرة المفرطة إلى تغيير الأبعاد التوافقية أو حتى إضعاف الجدران الرقيقة.
لذلك ينبغي تحديد معايير القبول قبل بدء المعالجة: درجة المظهر، وآثار الطبقات المسموح بها، ومواقع آثار الدعامات المرئية، ونطاقات الألوان، وسماكة الطلاء، ومناطق حماية الأبعاد الحرجة. أما فتحات التجميع، والمجاري المنزلقة، والحواضن، وأسـطح التموضع، فيجب حجبها أو ترك تعويض لها قبل الطلاء. وفي المشاريع الكمية، ينبغي أيضاً إعداد عينة أولية، ثم اعتمادها مرجعاً للأجزاء اللاحقة لتقليل الفروق الناتجة عن اختلاف العاملين.
رابعاً: إعادة فحص الأبعاد — الأبعاد بعد المعالجة هي أبعاد التسليم
إن مطابقة الأبعاد بعد الطباعة لا تعني بالضرورة استمرار المطابقة بعد المعالجة اللاحقة. فالصنفرة قد تقلل سماكة الجدار، والطلاء قد يزيد السماكة السطحية، كما أن المعالجة الحرارية أو التجفيف قد يسببا تشوهات طفيفة. وفي القطع التي تتطلب التجميع، يُنصح باتباع عملية ثلاثية المراحل: فحص أولي بعد الطباعة، ثم حماية الأبعاد أثناء المعالجة اللاحقة، ثم فحص نهائي. ومن أدوات القياس الشائعة: القدمة، ومقاييس السدادة، ومقاييس الدبابيس، ومقاييس القلاوظ، وآلات القياس ثلاثية الأبعاد. أما الأسطح المعقدة، فيمكن التحقق من انحرافها الكلي عبر المسح والمقارنة.
وعندما يكون خطر المشروع مرتفعاً، تقترح بلوبرنت ثلاثي الأبعاد تصنيف الأسطح الخارجية والوظيفية بشكل منفصل: فأسطح المظهر تركز على البنية واللون، بينما تركز الأسطح الوظيفية على المسافة بين الفتحات، والاستواء، والتعامد، وخلوص التوافق. وبهذا يمكن تجنب التضحية بالأداء التجميعي من أجل الشكل الخارجي.
خامساً: قدّم المعالجة اللاحقة إلى مرحلة التسعير والتصميم
المعالجة اللاحقة ليست خدمة إضافية مجانية. فالقطعة التي تتطلب سطحاً عالي الجودة، ومناطق كثيرة يجب حجبها، وألواناً معقدة، وعدة جولات من الفحص، قد تكون كلفة العمل اليدوي فيها أعلى من كلفة الطباعة نفسها. لذا ينبغي أن يوضح التسعير الشفاف بنود إزالة الدعامات، والتنظيف والمعالجة، والرش الرملي والصنفرة، والرش أو التلوين، والفحص والتغليف، حتى يدرك العميل أن التكلفة ناتجة عن عمليات فعلية وليست زيادة مبهمة.
والأفضل من ذلك هو تقليل صعوبة المعالجة اللاحقة في مرحلة التصميم: إبعاد أسطح المظهر عن أسطح الدعامات، وإضافة حواف تشغيلية تسهل التثبيت، وتقسيم التجاويف العميقة التي يصعب التعامل معها، وتحديد الأسطح التي لا يسمح بصنفرتها. وهذا لا يقلل زمن التسليم فحسب، بل يرفع أيضاً مستوى الثبات والجودة.
الخلاصة
هدف المعالجة اللاحقة في الطباعة ثلاثية الأبعاد ليس إخفاء عيوب الطباعة، بل تحويل الجزء المشكّل إلى قطعة قابلة للاستخدام، وقابلة للعرض، وقابلة للاعتماد عند التسليم. وعندما تُدمج إزالة الدعامات، والتنظيف والمعالجة، واتساق السطح، وإعادة فحص الأبعاد، ومعايير القبول ضمن إدارة شاملة للعملية، تنتقل خدمة الطباعة ثلاثية الأبعاد من مجرد نماذج أولية لمرة واحدة إلى قدرة تصنيع موثوقة حسب الطلب.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.