
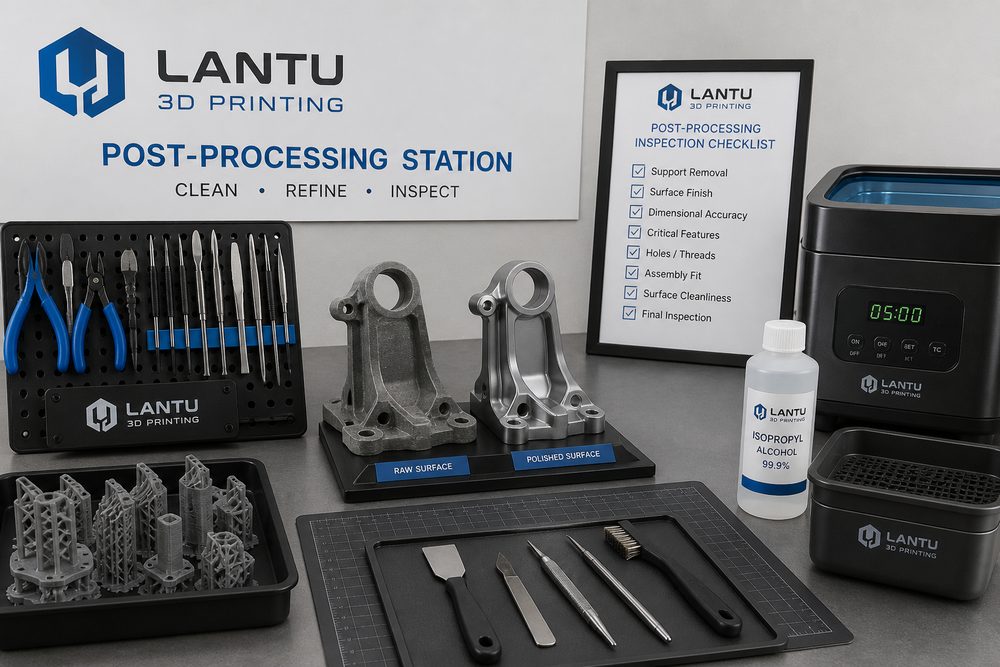
Introduzione: il post-processing determina se un pezzo è davvero consegnabile
Molte aziende, quando valutano la stampa 3D, tendono a concentrarsi sulla precisione della macchina, sul costo unitario del materiale e sui tempi di stampa, sottovalutando però l'impatto del post-processing sulla qualità finale. Un pezzo appena uscito dalla stampante è in genere solo “formato”, ma non significa automaticamente “pronto per l'assemblaggio, la presentazione o la consegna”. Residui di supporto, polvere intrappolata, resina non completamente polimerizzata, rugosità superficiale non uniforme, bordi sbiancati, fori ostruiti e altri problemi possono far emergere rischi durante l'accettazione da parte del cliente o l'assemblaggio tecnico.
lantu3D considera il post-processing come una fase del ciclo di vita che va dal progetto, alla progettazione, alla produzione fino alla consegna del pezzo fisico, e non come una semplice attività finale. Soprattutto nei progetti di piccoli lotti, modelli da esposizione, prototipi funzionali e attrezzaggi di fissaggio, la chiarezza degli standard di post-processing influisce direttamente su costi, tempi e tasso di rilavorazione.
1. Rimozione dei supporti: prima proteggere le superfici critiche, poi puntare all'efficienza
I processi FDM, SLA, DLP e SLM per metalli richiedono spesso strutture di supporto. La rimozione dei supporti può sembrare affidata all'esperienza manuale, ma in realtà dovrebbe essere prevista già in fase di progettazione, individuando in anticipo le aree di contatto. Sulle superfici estetiche, sulle superfici di tenuta, sulle basi di assemblaggio e intorno ai fori filettati, il contatto dei supporti dovrebbe essere ridotto al minimo; se necessario, si può modificare l'orientamento del pezzo o separare il modello in più parti.
Per i pezzi in resina fotopolimerica, punti di supporto troppo grandi lasciano cavità visibili, mentre punti troppo piccoli possono causare il fallimento della stampa; una strategia comune consiste nel posizionare i supporti principali sulle superfici non estetiche e utilizzare supporti più sottili nelle zone di bordo o di transizione, così da ridurre la quantità di carteggiatura necessaria.
Il punto chiave nella rimozione dei supporti non è “fare prima possibile”, ma evitare danni secondari. Strutture a parete sottile, clip a scatto e nervature snelle dovrebbero essere liberate gradualmente con tronchesi, per poi passare a rifiniture locali. Nei pezzi metallici, anche il calore residuo dopo il taglio del supporto, le bave residue e l'incrudimento locale devono essere inclusi nel piano di lavorazione o di smerigliatura successivo.
2. Lavaggio, polimerizzazione e rimozione della polvere: le caratteristiche del materiale definiscono la finestra di trattamento
I pezzi in resina SLA/DLP richiedono normalmente lavaggio con alcol e una seconda polimerizzazione UV. Un lavaggio insufficiente può lasciare la superficie appiccicosa; un lavaggio eccessivo può causare fragilità o sbiancamento dei dettagli. Anche il tempo di polimerizzazione va regolato in base al materiale, allo spessore delle pareti e alla trasparenza. I pezzi in nylon SLS, invece, richiedono soprattutto la rimozione della polvere e la pulizia delle cavità: canali complessi, fori ciechi e strutture a griglia necessitano di aria compressa, spazzole, vibrazione o supporto a ultrasuoni. Se la polvere rimane a lungo nelle cavità interne, possono risentirne l'assemblaggio, il peso e l'adesione delle eventuali finiture superficiali.
Nel valutare un modello, lantu3D considera insieme processo e finestra di post-processing del materiale. Ad esempio, se il requisito è un campione estetico, la resina è adatta a riprodurre il dettaglio, ma grandi pannelli sottili possono richiedere rinforzi e suddivisione in più parti; il nylon è invece indicato per componenti strutturali resistenti agli urti, ma se il cliente richiede un aspetto lucido sarà necessario aggiungere carteggiatura, fondo e verniciatura.
3. Trattamento superficiale: uniformare la rugosità è più importante che avere una sola zona lucida
Sabbiatura, burattatura, carteggiatura, lucidatura, tintura, verniciatura, metallizzazione e trasparente protettivo sono tutti trattamenti superficiali comuni. Un errore frequente nella consegna è puntare solo a rendere “molto lucida” una singola area, ignorando la coerenza complessiva. Per i modelli da esposizione, i clienti tendono a prestare maggiore attenzione a differenze di colore, giunzioni, linee di bordo e sensazione al tatto; per i pezzi funzionali, una carteggiatura eccessiva può modificare le dimensioni di accoppiamento o persino indebolire le pareti sottili.
Per questo, prima del post-processing è necessario definire chiaramente i criteri di accettazione: livello estetico, segni di stratificazione ammessi, posizione delle tracce di supporto visibili, intervallo di colore, spessore del rivestimento e aree dimensionali da proteggere. Per fori di montaggio, guide di scorrimento, clip a scatto e superfici di posizionamento, è consigliabile mascherare o prevedere un compenso prima della verniciatura. Nei progetti in serie, è opportuno realizzare un campione iniziale di riferimento, così che i pezzi successivi possano essere confrontati con esso e si riducano le differenze tra operatori diversi.
4. Ricontrollo dimensionale: le dimensioni dopo il post-processing sono le dimensioni di consegna
Il fatto che un pezzo sia dimensionalmente corretto al termine della stampa non significa che lo sia ancora dopo il post-processing. La carteggiatura riduce lo spessore delle pareti, la verniciatura aumenta lo spessore superficiale e la polimerizzazione termica o l'essiccazione possono introdurre lievi deformazioni. Per i pezzi con requisiti di assemblaggio, si consiglia un processo in tre fasi: “controllo iniziale dopo la stampa - protezione durante il post-processing - verifica finale”. Gli strumenti di misura più comuni includono calibro, calibri tampone, spina di controllo, calibri filettati e macchine di misura a coordinate; per superfici complesse, il confronto tramite scansione consente di confermare lo scostamento complessivo.
Quando il rischio di progetto è elevato, lantu3D suggerisce di gestire separatamente superfici estetiche e superfici funzionali: le prime si valutano per texture e colore, le seconde per passo dei fori, planarità, perpendicolarità e gioco di accoppiamento. In questo modo si evita di sacrificare le prestazioni di assemblaggio per inseguire un risultato estetico migliore.
5. Portare il post-processing in avanti già nella quotazione e nella progettazione
Il post-processing non è un extra gratuito. Un pezzo con requisiti elevati di finitura superficiale, molte aree da mascherare, colori complessi e necessità di controlli ripetuti può avere costi di manodopera superiori al costo della stampa stessa. Una quotazione trasparente dovrebbe scomporre le fasi di rimozione dei supporti, lavaggio e polimerizzazione, sabbiatura e carteggiatura, verniciatura o tintura, ispezione e imballaggio, così che il cliente comprenda che il costo deriva da processi reali e non da un sovrapprezzo generico.
La soluzione migliore è anticipare il post-processing già nella fase di progettazione: evitare che le superfici estetiche coincidano con quelle di supporto, aggiungere bordi di processo utili per il bloccaggio, suddividere le cavità profonde difficili da trattare e definire chiaramente quali superfici non possono essere carteggiate. In questo modo si riducono sia i tempi di consegna sia la variabilità del risultato.
Conclusione
L'obiettivo del post-processing nella stampa 3D non è nascondere i difetti di stampa, ma trasformare il pezzo formato in un componente pronto all'uso, alla presentazione e all'accettazione. Solo integrando nella gestione dell'intero flusso la rimozione dei supporti, il lavaggio e la polimerizzazione, la consistenza superficiale, il ricontrollo dimensionale e gli standard di accettazione, il servizio di stampa 3D può evolvere da semplice prototipazione una tantum a una capacità affidabile di produzione on demand.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.