
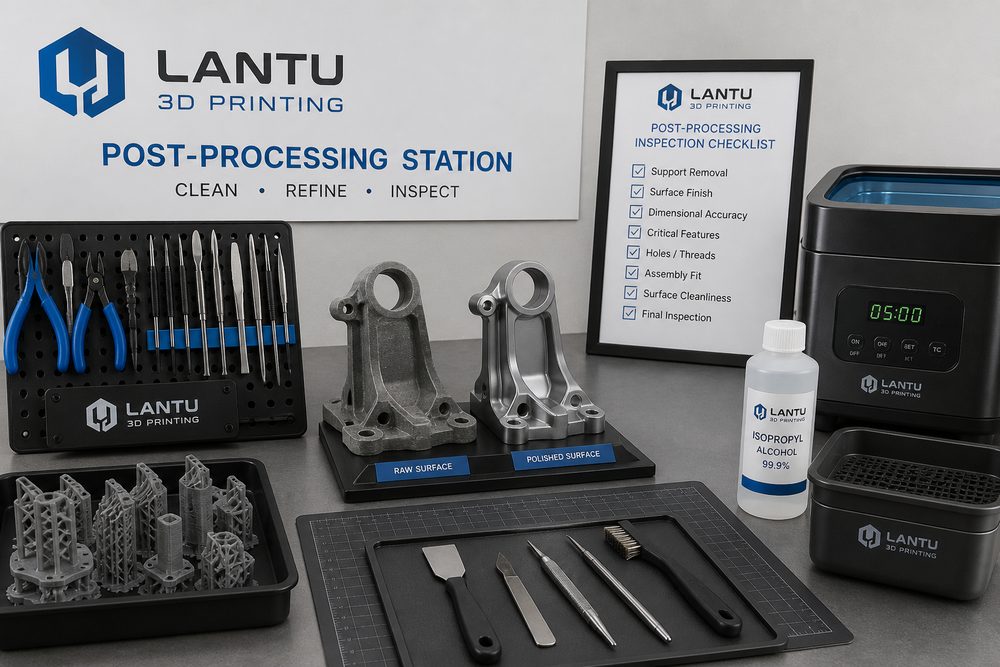
はじめに:後加工が部品を本当に納品可能にする
多くの企業は3Dプリントを評価する際、設備精度、材料単価、造形時間に注目しがちですが、最終品質に対する後加工の影響を過小評価しています。プリンタから取り出した段階の部品は、通常「造形完了」ではあっても、「組立可能」「展示可能」「納品可能」とは限りません。サポート残り、粉末の入り込み、樹脂の硬化不足、表面粗さのばらつき、エッジの白化、穴詰まりなどの問題は、一見成功した造形品であっても、顧客検収やエンジニアリング組立の場面でリスクとして表面化します。
ブループリント三維では、後加工を単なる仕上げ工程ではなく、設計、製造から実物納品までをつなぐライフサイクルの一部として捉えています。特に小ロット部品、展示モデル、機能試作、治具・固定具の案件では、後加工基準が明確かどうかが、コスト、納期、手戻り率に直結します。
一、サポート除去:重要面を守り、効率はその後に追求する
FDM、SLA、DLP、金属SLMなどの工法では、サポート構造が必要になることが少なくありません。サポート除去は職人の経験に依存するように見えますが、実際には設計段階で接触箇所を見越しておくべきです。外観面、シール面、組立基準面、ねじ穴周辺では、できるだけサポート接触を避け、必要に応じて配置方向の変更や分割造形を検討します。光硬化樹脂部品では、サポート点が太すぎると凹みが残り、細すぎると造形失敗の原因になります。一般的には、非外観面に主サポートを配置し、縁部や遷移部には細いサポートを用いて研磨量を抑える方法が有効です。
サポート除去で重視すべきは「速さ」ではなく、二次損傷を避けることです。薄肉構造、クリップ構造、細長いリブ部は、まずニッパーなどで段階的に応力を解放し、その後に局所修整を行います。金属部品では、サポート切断後の熱影響、残留バリ、局所硬化も、後工程の切削や研磨計画に含める必要があります。
二、洗浄・硬化・除粉:材料特性が処理ウィンドウを決める
SLA/DLP樹脂部品は、一般にアルコール洗浄と二次UV硬化が必要です。洗浄不足は表面のべたつきを招き、洗浄しすぎると脆化や微細ディテールの白化を引き起こすことがあります。硬化時間も材料、肉厚、透明度に応じて調整しなければなりません。SLSナイロン部品では、除粉と内部空洞の清掃が重要で、複雑な流路、盲穴、格子構造には、圧縮空気、ブラシ、振動、超音波の補助が有効です。粉末が内部空間に長く残ると、組立性、重量、後工程の塗装密着性に悪影響を及ぼします。
ブループリント三維では、モデル評価の段階で材料工法と後加工ウィンドウを一緒に見積もります。たとえば同じ外観試作品でも、樹脂は細部表現に向く一方、大型の薄板では補強や分割が必要になる場合があります。ナイロンは耐衝撃性のある構造部品に適していますが、顧客が高光沢の外観を求める場合は、研磨、下塗り、塗装工程を追加する必要があります。
三、表面処理:局所的な光沢より、全体の均一性が重要
サンドブラスト、バレル研磨、手研磨、ポリッシング、染色、塗装、メッキ、クリアコートなどは、いずれも一般的な後加工です。納品における典型的な誤解は、ある一部だけを「非常に光らせる」ことにこだわり、全体の一貫性を軽視してしまうことです。展示モデルでは、顧客は色差、継ぎ目、エッジライン、触感を重視する傾向があります。機能部品では、過度な研磨によって嵌合寸法が変わり、薄肉強度が低下することもあります。
そのため、後加工の前に検収基準を明確にしておく必要があります。外観グレード、許容される積層痕、サポート痕の見える位置、色の範囲、塗膜厚さ、重要寸法の保護領域を定義します。組立穴、スライド溝、クリップ、位置決め面については、塗装前にマスキングするか、補正代を確保します。量産に近い案件では、初品サンプルを作成し、その後はサンプルを基準にして加工することで、作業者ごとの差を抑えます。
四、寸法再検査:後加工後の寸法こそが納品寸法
造形完了時に寸法が合っていても、後加工後にそれが維持されるとは限りません。研磨によって肉厚は減り、塗装によって表面厚みは増し、熱硬化や乾燥によってわずかな変形が生じる場合もあります。組立要件のある部品では、「造形後の初回検査—後加工での保護—最終再検査」という三段階のプロセスを推奨します。一般的な検査工具には、ノギス、プラグゲージ、ピンゲージ、ねじゲージ、三次元測定機があり、複雑な曲面ではスキャン比較によって全体偏差を確認できます。
リスクの高い案件では、ブループリント三維は外観面と機能面を分けて管理することを提案します。外観面はテクスチャーや色を重視し、機能面は穴位置、平面度、垂直度、嵌合クリアランスを重視します。これにより、見た目を追求するあまり組立性能を犠牲にする事態を避けられます。
五、後加工を見積もりと設計の段階へ前倒しする
後加工は無料の付帯サービスではありません。表面要求が高く、マスキング箇所が多く、色指定が複雑で、複数回の検査が必要な部品では、加工コストが造形コストを上回ることもあります。透明性の高い見積もりでは、サポート処理、洗浄・硬化、ブラスト・研磨、塗装・染色、検査・梱包などの工程を分けて示し、コストが曖昧な上乗せではなく実際の作業に基づくことを顧客に理解してもらうことが重要です。
より良い方法は、設計段階で後加工の難易度を下げることです。外観面をサポート面から避ける、把持しやすい工藝縁を追加する、深い空洞構造を分割する、どの面を研磨不可とするか明確にする。これにより、納期短縮と安定性向上の両方が実現できます。
まとめ
3Dプリント後加工の目的は、造形欠陥を隠すことではなく、造形物を使用可能で、展示可能で、検収可能な納品物へ変えることです。サポート除去、洗浄・硬化、表面の一貫性、寸法再検査、検収基準を一連のプロセスとして管理してこそ、3Dプリントサービスは一回限りの試作から、信頼できるオンデマンド製造能力へと進化します。