
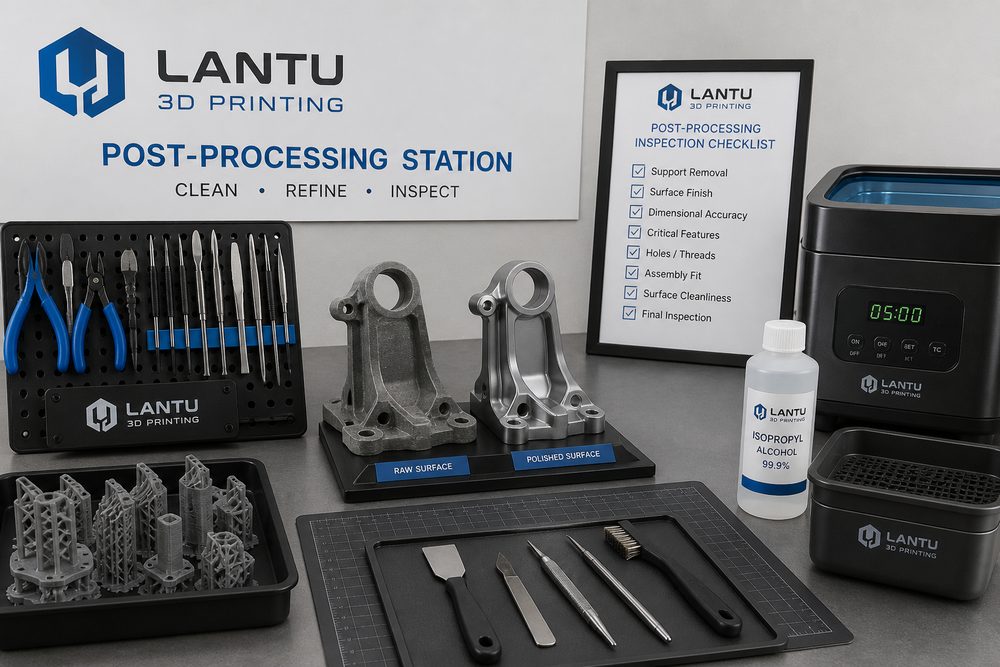
Einleitung: Nachbearbeitung entscheidet, ob ein Teil wirklich lieferfähig ist
Viele Unternehmen konzentrieren sich bei der Bewertung von 3D-Druck vor allem auf Gerätegenauigkeit, Materialpreise und Druckzeit und unterschätzen dabei den Einfluss der Nachbearbeitung auf die Endqualität. Ein Teil ist nach dem Entnehmen aus dem Drucker in der Regel nur „geformt fertig“ – das bedeutet noch lange nicht, dass es montiert, präsentiert oder ausgeliefert werden kann. Stützreste, eingelagertes Pulver, unvollständig ausgehärtetes Harz, ungleichmäßige Oberflächenrauheit, weißliche Kanten und verstopfte Bohrungen können dazu führen, dass ein scheinbar erfolgreiches Druckteil bei der Kundenabnahme oder im technischen Einbau Risiken offenbart.
lantu3D betrachtet die Nachbearbeitung als einen Bestandteil des Lebenszyklus von der Blaupause über das Design und die Fertigung bis hin zur physischen Auslieferung – nicht als bloßen letzten Arbeitsschritt. Gerade bei Kleinserienteilen, Präsentationsmodellen, Funktionsmustern und Vorrichtungen wirkt sich ein klar definierter Nachbearbeitungsstandard unmittelbar auf Kosten, Durchlaufzeit und Nacharbeitsquote aus.
1. Stützstrukturentfernung: Erst kritische Flächen schützen, dann Effizienz steigern
FDM-, SLA-, DLP- und auch Metall-SLM-Verfahren benötigen häufig Stützstrukturen. Die Entfernung der Stützen wirkt zwar wie eine reine Frage der Handwerkserfahrung, tatsächlich sollte sie jedoch bereits in der Konstruktionsphase mitgedacht werden. Bei Sichtflächen, Dichtflächen, Bezugsflächen für die Montage und Bereichen um Gewindebohrungen herum sollten Stützkontakte möglichst vermieden werden; wenn nötig, helfen eine geänderte Ausrichtung oder der Druck in Teilsegmenten. Bei lichtgehärteten Harzteilen hinterlassen zu dicke Stützpunkte Vertiefungen, zu dünne können dagegen zum Druckversagen führen. Eine gängige Strategie ist, auf nicht sichtbaren Flächen Hauptstützen zu platzieren und an Kanten oder Übergangsbereichen feinere Stützen zu verwenden, um den Schleifaufwand zu verringern.
Der Schwerpunkt bei der Stützstrukturentfernung liegt nicht auf „so schnell wie möglich“, sondern darauf, Sekundärschäden zu vermeiden. Dünnwandige Strukturen, Schnappverbindungen und lange Rippen sollten zunächst abschnittsweise mit Seitenschneidern entlastet und anschließend lokal nachbearbeitet werden. Bei Metallteilen müssen auch thermische Einflüsse, Restnasen nach dem Trennen und lokale Verhärtungen in die weitere Bearbeitung oder das Schleifkonzept einbezogen werden.
2. Reinigen, Aushärten und Entpulvern: Das Material bestimmt das Bearbeitungsfenster
SLA-/DLP-Harzbauteile müssen in der Regel mit Alkohol gereinigt und anschließend UV-nachgehärtet werden. Unzureichendes Reinigen führt zu klebrigen Oberflächen, während zu intensives Reinigen Versprödung oder ein Aufhellen feiner Details verursachen kann. Auch die Aushärtezeit sollte an Material, Wandstärke und Transparenz angepasst werden. Bei SLS-Nylonteilen stehen dagegen das Entpulvern und die Reinigung von Hohlräumen im Vordergrund. Komplexe Strömungskanäle, Sacklöcher und Gitterstrukturen benötigen Druckluft, Bürsten, Vibration oder Ultraschallunterstützung. Bleibt Pulver über längere Zeit in inneren Hohlräumen zurück, beeinträchtigt dies Montage, Gewicht und die Haftung späterer Beschichtungen.
lantu3D kalkuliert bei der Bewertung eines Modells Material und Prozess gemeinsam mit dem Nachbearbeitungsfenster. Ein optisches Muster aus Harz eignet sich beispielsweise sehr gut zur Darstellung feiner Details, aber großformatige dünne Platten benötigen möglicherweise Verstärkungen und eine Segmentierung. Nylon ist ideal für schlagzähe Funktionsteile, doch wenn der Kunde eine hochglänzende Oberfläche verlangt, sind zusätzliche Schritte wie Schleifen, Grundierung und Lackierung erforderlich.
3. Oberflächenbearbeitung: Einheitliche Rauheit ist wichtiger als punktueller Hochglanz
Strahlen, Trommeln, Schleifen, Polieren, Färben, Lackieren, Beschichten und transparente Versiegelungen gehören zu den gängigen Nachbearbeitungsverfahren. Ein häufiger Fehler in der Auslieferung besteht darin, nur eine einzelne Stelle „sehr glänzend“ zu machen und die Gesamtstimmigkeit zu vernachlässigen. Bei Präsentationsmodellen achten Kunden meist stärker auf Farbabweichungen, Fugen, Kantenlinien und Haptik; bei Funktionsteilen kann übermäßiges Schleifen die Passmaße verändern oder sogar die Festigkeit dünner Wände mindern.
Daher sollten vor der Nachbearbeitung klare Abnahmekriterien definiert werden: Oberflächenklasse, zulässige Layerlinien, Position sichtbarer Stützspuren, Farbtoleranz, Schichtdicke der Beschichtung und Schutzbereiche für kritische Maße. Bei Montagebohrungen, Schlitzen, Schnappverbindungen und Positionierflächen sollte vor dem Lackieren abgeklebt oder eine Maßkompensation vorgesehen werden. Für Serienprojekte empfiehlt es sich außerdem, ein Erstmustermodell anzufertigen, an dem sich die folgenden Teile orientieren, um Unterschiede zwischen einzelnen Bearbeitern zu reduzieren.
4. Maßprüfung: Erst nach der Nachbearbeitung ist das Maß das Liefermaß
Dass ein Teil nach dem Drucken maßlich in Ordnung ist, bedeutet nicht automatisch, dass es nach der Nachbearbeitung weiterhin innerhalb der Toleranz liegt. Schleifen reduziert Wandstärken, Lackieren erhöht die Oberflächendicke, und thermische Nachhärtung oder Trocknung kann leichte Verformungen verursachen. Für Teile mit Montageanforderungen empfiehlt sich daher ein dreistufiger Ablauf: „Erstprüfung nach dem Druck – Schutz während der Nachbearbeitung – Endkontrolle vor der Auslieferung“. Zu den üblichen Prüfmitteln gehören Messschieber, Lehrringe, Stiftlehren, Gewindelehren und Koordinatenmessgeräte; bei komplexen Freiformflächen kann ein 3D-Scan mit Soll-Ist-Vergleich die Gesamtabweichung bestätigen.
Bei Projekten mit höherem Risiko empfiehlt lantu3D, Sichtflächen und Funktionsflächen getrennt zu bewerten: Sichtflächen werden nach Textur und Farbe beurteilt, Funktionsflächen nach Lochabstand, Ebenheit, Rechtwinkligkeit und Passspiel. So lässt sich vermeiden, dass die Montagefähigkeit zugunsten der Optik geopfert wird.
5. Nachbearbeitung bereits in Angebot und Konstruktion vorziehen
Nachbearbeitung ist keine kostenlose Zusatzleistung. Ein Teil mit hohen Oberflächenanforderungen, vielen Abklebebereichen, komplexen Farben und mehreren Prüfschritten kann in den Arbeitskosten teurer sein als der Druck selbst. Ein transparentes Angebot sollte Stützstrukturbearbeitung, Reinigung und Aushärtung, Strahlen und Schleifen, Lackieren und Färben sowie Prüfung und Verpackung getrennt ausweisen, damit der Kunde erkennt, dass die Kosten aus realen Arbeitsschritten entstehen und nicht aus pauschalen Aufschlägen.
Die bessere Lösung besteht darin, die Nachbearbeitung bereits in der Konstruktionsphase zu vereinfachen: Sichtflächen von Stützflächen fernhalten, handhabungsfreundliche Prozessränder vorsehen, schwer bearbeitbare tiefe Hohlräume aufteilen und eindeutig festlegen, welche Flächen nicht geschliffen werden dürfen. So verkürzen sich die Lieferzeiten und die Prozessstabilität steigt.
Fazit
Das Ziel der 3D-Druck-Nachbearbeitung ist nicht, Druckfehler zu kaschieren, sondern das Rohteil in ein nutzbares, präsentierbares und abnahmefähiges Lieferteil zu verwandeln. Nur wenn Stützstrukturentfernung, Reinigung und Aushärtung, Oberflächenkonsistenz, Maßprüfung und Abnahmekriterien als Teil eines durchgängigen Prozesses verstanden werden, kann sich 3D-Druck von einer einmaligen Musterfertigung zu einer verlässlichen On-Demand-Fertigung entwickeln.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.