
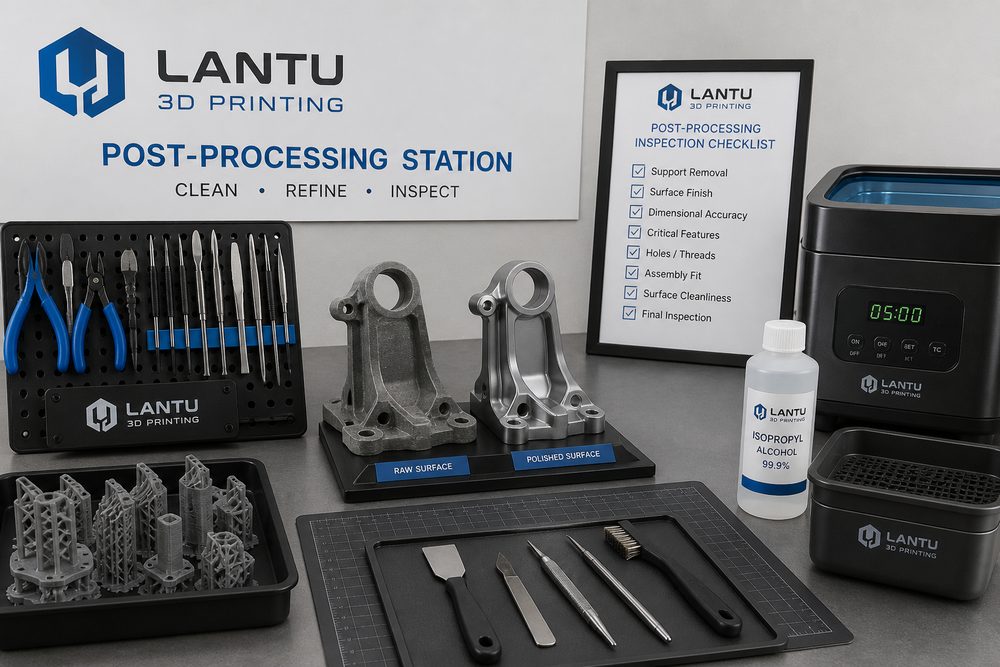
Giới thiệu: Hậu xử lý quyết định chi tiết có thực sự đủ điều kiện bàn giao hay không
Nhiều doanh nghiệp khi đánh giá in 3D thường tập trung vào độ chính xác thiết bị, đơn giá vật liệu và thời gian in, nhưng lại đánh giá thấp tác động của hậu xử lý đối với chất lượng cuối cùng. Một chi tiết khi vừa lấy ra khỏi máy in thường mới chỉ là “đã tạo hình xong”, chứ chưa đồng nghĩa với “có thể lắp ráp, có thể trưng bày, có thể bàn giao”. Phần đỡ còn sót lại, bột bị kẹt, nhựa chưa đóng rắn hoàn toàn, độ nhám bề mặt không đồng đều, mép bị trắng, lỗ bị tắc… đều có thể khiến một sản phẩm tưởng như thành công bộc lộ rủi ro trong nghiệm thu của khách hàng hoặc khi lắp ráp kỹ thuật.
lantu3D xem hậu xử lý là một mắt xích trong toàn bộ vòng đời từ bản vẽ, thiết kế, chế tạo đến bàn giao sản phẩm thực tế, chứ không phải một công đoạn kết thúc đơn giản. Đặc biệt với các dự án chi tiết số lượng nhỏ, mô hình trưng bày, mẫu thử chức năng và đồ gá, tiêu chuẩn hậu xử lý có rõ ràng hay không sẽ ảnh hưởng trực tiếp đến chi phí, tiến độ và tỷ lệ làm lại.
1. Gỡ bỏ giá đỡ: Bảo vệ bề mặt quan trọng trước, tối ưu tốc độ sau
Các công nghệ như FDM, SLA, DLP, SLM kim loại thường cần kết cấu giá đỡ. Việc gỡ bỏ giá đỡ nhìn qua có vẻ dựa vào kinh nghiệm thủ công, nhưng thực tế nên được dự đoán ngay từ giai đoạn thiết kế dựa trên khu vực tiếp xúc của giá đỡ. Với bề mặt ngoại quan, bề mặt kín, mặt chuẩn lắp ráp và vùng quanh lỗ ren, cần hạn chế tối đa việc giá đỡ chạm vào; khi cần thiết có thể điều chỉnh hướng đặt hoặc tách chi tiết ra để in. Với chi tiết nhựa quang hóa, điểm tiếp xúc quá lớn sẽ để lại vết lõm, còn quá nhỏ lại có thể làm thất bại quá trình in; chiến lược thường dùng là bố trí giá đỡ chính ở bề mặt không nhìn thấy và dùng giá đỡ nhỏ ở mép hoặc vùng chuyển tiếp để giảm khối lượng chà nhám.
Trọng tâm kiểm soát khi gỡ bỏ giá đỡ không phải là “càng nhanh càng tốt”, mà là tránh gây hư hại thứ cấp. Kết cấu thành mỏng, ngàm cài và gân dài nên được cắt tách theo từng đoạn để giải phóng ứng suất trước, sau đó mới chỉnh sửa cục bộ. Với chi tiết kim loại, nhiệt ảnh hưởng sau khi cắt giá đỡ, bavia còn sót và hiện tượng hóa cứng cục bộ cũng cần được đưa vào kế hoạch gia công hoặc mài tiếp theo.
2. Làm sạch, đóng rắn và loại bỏ bột: Tính chất vật liệu quyết định cửa sổ xử lý
Chi tiết nhựa SLA/DLP thường cần rửa bằng cồn và đóng rắn UV lần hai. Làm sạch không đủ sẽ khiến bề mặt dính, còn làm sạch quá mức có thể gây giòn hóa hoặc làm chi tiết bị trắng ở các chi tiết nhỏ. Thời gian đóng rắn cũng phải điều chỉnh theo vật liệu, độ dày thành và độ trong suốt. Với chi tiết nylon SLS, trọng tâm là loại bỏ bột và làm sạch khoang rỗng; các rãnh phức tạp, lỗ mù và cấu trúc dạng lưới cần hỗ trợ bằng khí nén, chổi, rung hoặc siêu âm. Nếu bột còn lưu lại lâu trong khoang bên trong, nó sẽ ảnh hưởng đến lắp ráp, trọng lượng và độ bám dính của lớp sơn phủ sau đó.
Khi đánh giá mô hình, lantu3D sẽ tính toán đồng thời cả công nghệ vật liệu và cửa sổ hậu xử lý. Ví dụ cùng là mẫu ngoại quan, nhựa quang hóa phù hợp để thể hiện chi tiết, nhưng với tấm lớn mỏng có thể cần gia cường và in tách đoạn; nylon phù hợp cho chi tiết chịu va đập, nhưng nếu khách hàng yêu cầu bề mặt bóng cao thì cần bổ sung các công đoạn chà nhám, sơn lót và sơn phủ.
3. Xử lý bề mặt: Độ đồng nhất tổng thể quan trọng hơn một vài điểm bóng đẹp
Phun cát, quay rung, chà nhám, đánh bóng, nhuộm màu, sơn phủ, mạ điện và phủ bóng trong suốt đều là những hình thức hậu xử lý phổ biến. Sai lầm thường gặp trong bàn giao là chỉ theo đuổi một vị trí “rất bóng”, trong khi bỏ qua tính đồng nhất tổng thể. Với mô hình trưng bày, khách hàng thường quan tâm hơn đến sai màu, đường ghép, đường biên và cảm giác khi chạm; với chi tiết chức năng, việc mài quá mức có thể làm thay đổi kích thước lắp ghép, thậm chí làm suy yếu độ bền của thành mỏng.
Vì vậy, trước khi hậu xử lý cần xác định rõ tiêu chuẩn nghiệm thu: cấp độ ngoại quan, vết lớp in được phép, vị trí vết giá đỡ có thể nhìn thấy, phạm vi màu sắc, độ dày sơn phủ, vùng bảo vệ kích thước quan trọng. Với lỗ lắp ráp, rãnh trượt, ngàm cài và mặt định vị, nên che chắn hoặc chừa bù trước khi sơn phủ. Với dự án số lượng lớn, cũng cần tạo mẫu chuẩn cho chi tiết đầu tiên; các chi tiết tiếp theo lấy mẫu đó làm tham chiếu để giảm sai khác giữa các người thao tác.
4. Kiểm tra lại kích thước: Kích thước sau hậu xử lý mới là kích thước bàn giao
Kích thước đạt sau in không có nghĩa là sau hậu xử lý vẫn đạt. Mài nhám sẽ làm mỏng thành, sơn phủ sẽ làm tăng độ dày bề mặt, còn đóng rắn nhiệt hoặc sấy khô có thể tạo ra biến dạng nhẹ. Với các chi tiết có yêu cầu lắp ráp, nên áp dụng quy trình ba bước trên các kích thước quan trọng: “kiểm tra sơ bộ sau in — bảo vệ trong hậu xử lý — kiểm tra cuối cùng”. Các công cụ kiểm tra thường dùng gồm thước cặp, dưỡng chốt, dưỡng kim, dưỡng ren và máy đo tọa độ; với bề mặt cong phức tạp, có thể dùng quét so sánh để xác nhận độ lệch tổng thể.
Khi rủi ro dự án cao, lantu3D thường khuyến nghị khách hàng quản lý riêng bề mặt ngoại quan và bề mặt chức năng theo cấp độ. Bề mặt ngoại quan tập trung vào kết cấu và màu sắc, còn bề mặt chức năng tập trung vào khoảng cách lỗ, độ phẳng, độ vuông góc và khe hở lắp ghép. Như vậy có thể tránh việc hy sinh tính năng lắp ráp chỉ để đổi lấy ngoại hình đẹp hơn.
5. Đưa hậu xử lý lên trước trong báo giá và thiết kế
Hậu xử lý không phải là hạng mục miễn phí đi kèm. Một chi tiết có yêu cầu bề mặt cao, vùng che chắn nhiều, màu sắc phức tạp và cần kiểm tra nhiều lần có thể có chi phí nhân công vượt quá chi phí in. Báo giá minh bạch nên tách riêng các công đoạn như xử lý giá đỡ, làm sạch và đóng rắn, phun cát chà nhám, sơn phủ nhuộm màu, kiểm tra đóng gói… để khách hàng hiểu chi phí đến từ quy trình thực tế chứ không phải phụ phí mơ hồ.
Cách làm tốt hơn là giảm độ khó hậu xử lý ngay từ giai đoạn thiết kế: tránh để bề mặt ngoại quan nằm trên mặt có giá đỡ, bổ sung mép công nghệ để dễ kẹp giữ, tách các cấu trúc khoang sâu khó xử lý, và xác định rõ mặt nào không được phép mài. Nhờ đó có thể rút ngắn thời gian giao hàng và nâng cao tính ổn định.
Kết luận
Mục tiêu của hậu xử lý in 3D không phải là che giấu khuyết điểm in, mà là chuyển chi tiết tạo hình thành sản phẩm có thể sử dụng, có thể trưng bày và có thể nghiệm thu. Chỉ khi gỡ bỏ giá đỡ, làm sạch đóng rắn, tính đồng nhất bề mặt, kiểm tra lại kích thước và tiêu chuẩn nghiệm thu được đưa vào quản lý toàn quy trình, dịch vụ in 3D mới có thể nâng cấp từ tạo mẫu một lần thành năng lực sản xuất theo yêu cầu đáng tin cậy.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.