
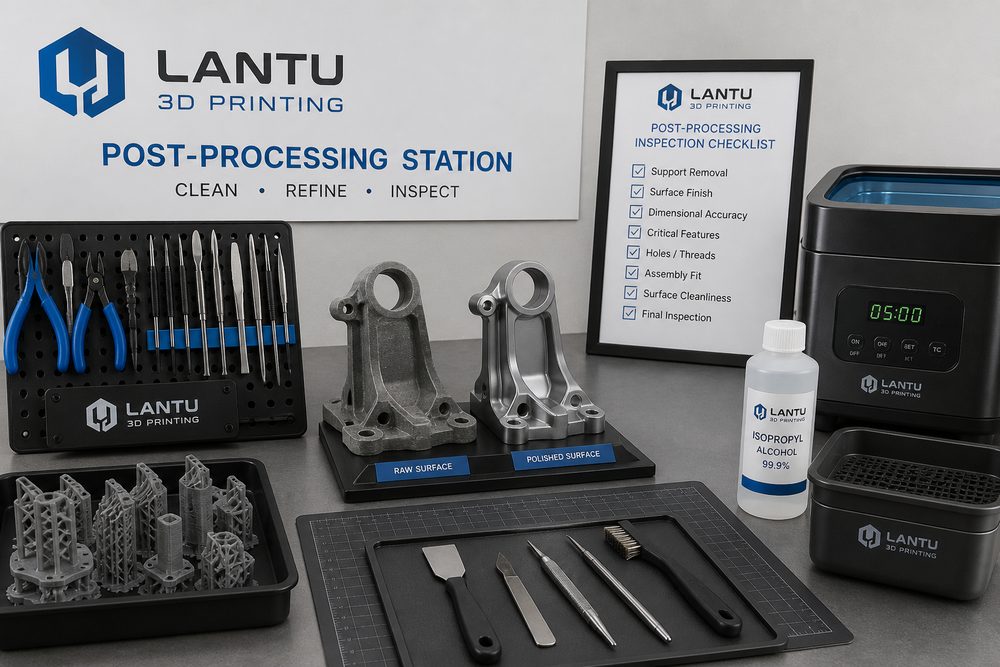
Pengenalan: Pascapemprosesan menentukan sama ada bahagian benar-benar boleh dihantar
Banyak perusahaan ketika menilai percetakan 3D akan menumpukan perhatian pada ketepatan mesin, harga bahan dan masa cetak, tetapi memandang rendah kesan pascapemprosesan terhadap kualiti akhir. Sesuatu komponen apabila dikeluarkan dari pencetak biasanya hanya “selesai dibentuk”, bukan bermaksud “boleh dipasang, boleh dipamerkan, boleh dihantar”. Sokongan yang tertinggal, serbuk yang tersangkut, resin yang belum diawet sepenuhnya, kekasaran permukaan yang tidak sekata, hujung yang memutih, dan lubang yang tersumbat semuanya boleh menyebabkan bahagian yang nampak berjaya dicetak itu mendedahkan risiko semasa penerimaan pelanggan atau pemasangan kejuruteraan.
lantu3D melihat pascapemprosesan sebagai satu langkah dalam kitar hayat daripada lakaran, reka bentuk, pembuatan hingga penghantaran fizikal, bukannya sekadar kerja penamat. Terutama untuk projek komponen kecil, model paparan, sampel fungsi dan jig/fixture, sama ada piawaian pascapemprosesan jelas atau tidak secara langsung mempengaruhi kos, tempoh dan kadar kerja semula.
1. Penyingkiran sokongan: lindungi permukaan kritikal dahulu, kemudian kejar kecekapan
Proses FDM, SLA, DLP dan SLM logam sering memerlukan struktur sokongan. Penyingkiran sokongan kelihatan bergantung pada pengalaman manual, namun sebenarnya perlu diramal semasa fasa reka bentuk kawasan sentuhan sokongan. Bagi permukaan luar, permukaan pengedapan, permukaan rujukan pemasangan dan kawasan sekitar lubang berulir, sentuhan sokongan harus diminimumkan sebanyak mungkin; jika perlu, arah penempatan atau pencetakan berasingan boleh disesuaikan. Untuk bahagian resin fotopolimer, titik sokongan yang terlalu besar akan meninggalkan lekuk, manakala yang terlalu kecil pula boleh menyebabkan kegagalan cetakan. Strategi biasa ialah meletakkan sokongan utama pada permukaan bukan estetika dan menggunakan sokongan halus pada tepi atau zon peralihan bagi mengurangkan jumlah pengisaran.
Fokus kawalan semasa penyingkiran sokongan bukan pada “lebih cepat lebih baik”, tetapi pada pencegahan kerosakan sekunder. Struktur berdinding nipis, struktur klip, dan rusuk yang panjang serta nipis hendaklah dilepaskan secara berperingkat dengan pemotong, kemudian diperbaiki secara setempat. Untuk bahagian logam, bonggol baki selepas pemotongan sokongan, kesan zon terjejas haba dan pengerasan setempat juga perlu dimasukkan dalam pelan pemesinan atau pengisaran seterusnya.
2. Pembersihan, pengawetan dan penyingkiran serbuk: tetingkap pemprosesan ditentukan oleh sifat bahan
Bahagian resin SLA/DLP biasanya memerlukan pembersihan dengan alkohol dan pengawetan UV sekunder. Pembersihan yang tidak mencukupi boleh menyebabkan permukaan melekit; pembersihan berlebihan pula boleh menyebabkan kerapuhan atau pemutihan butiran halus. Masa pengawetan juga perlu disesuaikan mengikut bahan, ketebalan dinding dan ketelusan. Bahagian nilon SLS pula menumpukan pada penyingkiran serbuk dan pembersihan rongga dalaman. Laluan dalaman yang kompleks, lubang buta dan struktur jeriji memerlukan bantuan udara termampat, berus, getaran atau ultrasonik. Jika serbuk kekal lama di dalam rongga dalaman, ia akan menjejaskan pemasangan, berat dan lekatan semburan cat seterusnya.
Dalam menilai model, lantu3D akan mengambil kira proses bahan bersama-sama tetingkap pascapemprosesan. Sebagai contoh, untuk sampel rupa luaran yang sama, resin sesuai untuk memaparkan perincian, tetapi plat nipis bersaiz besar mungkin memerlukan pengukuhan dan pencetakan bersegmen; nilon sesuai untuk komponen struktur tahan hentakan, tetapi jika pelanggan mahukan rupa berkilat tinggi, proses pengisaran, primer dan penyemburan perlu ditambah.
3. Rawatan permukaan: keseragaman kekasaran lebih penting daripada kilauan setempat
Sandblasting, penggelek dram/tumbling, pengisaran, penggilapan, pewarnaan, penyemburan cat, penyaduran elektrik dan lapisan penutup lutsinar semuanya termasuk dalam pascapemprosesan biasa. Kesilapan yang sering berlaku dalam penghantaran ialah mengejar satu kawasan agar “sangat berkilat” sambil mengabaikan keseragaman keseluruhan. Bagi model paparan, pelanggan biasanya lebih mementingkan perbezaan warna, garis sambungan, garis tepi dan rasa sentuhan; bagi komponen fungsi, pengisaran berlebihan boleh mengubah dimensi padanan dan malah melemahkan kekuatan dinding nipis.
Oleh itu, sebelum pascapemprosesan, standard penerimaan harus ditetapkan dengan jelas: gred penampilan, tanda lapisan yang dibenarkan, kedudukan kesan sokongan yang boleh dilihat, julat warna, ketebalan semburan, dan zon perlindungan dimensi kritikal. Bagi lubang pemasangan, slot gelongsor, klip dan permukaan penentududukan, ia harus disembunyikan atau diberi pampasan terlebih dahulu sebelum penyemburan. Untuk projek kelompok, sampel pertama juga perlu dihasilkan sebagai penanda aras, dan komponen seterusnya hendaklah dirujuk kepada sampel tersebut untuk mengurangkan perbezaan antara operator yang berbeza.
4. Pemeriksaan semula dimensi: dimensi selepas pascapemprosesan ialah dimensi penghantaran
Dimensi yang lulus selepas cetakan tidak bermaksud ia masih lulus selepas pascapemprosesan. Pengisaran akan menipiskan ketebalan dinding, cat sembur akan menambah ketebalan permukaan, dan pengawetan haba atau pengeringan mungkin memperkenalkan sedikit herotan. Untuk komponen yang memerlukan pemasangan, disyorkan supaya menggunakan proses tiga peringkat pada dimensi kritikal: “pemeriksaan awal selepas cetak — perlindungan semasa pascapemprosesan — pemeriksaan akhir semula”. Alat pemeriksaan biasa termasuk vernier caliper, gauge plug, pin gauge, thread gauge dan mesin pengukur koordinat; bagi permukaan kompleks, perbandingan imbasan boleh digunakan untuk mengesahkan sisihan keseluruhan.
Apabila risiko projek tinggi, lantu3D akan mencadangkan pelanggan menguruskan permukaan rupa dan permukaan fungsi secara berperingkat: permukaan rupa menumpukan pada tekstur dan warna, manakala permukaan fungsi menumpukan pada jarak lubang, kerataan, ketegaklurusan dan kelegaan padanan. Dengan cara ini, keindahan tidak dikorbankan demi prestasi pemasangan.
5. Bawa pascapemprosesan ke hadapan dalam sebut harga dan fasa reka bentuk
Pascapemprosesan bukanlah item tambahan percuma. Sesuatu komponen dengan keperluan permukaan tinggi, banyak kawasan penutupan, warna kompleks dan memerlukan pemeriksaan berulang mungkin mempunyai kos buruh yang melebihi kos pencetakan. Sebut harga yang telus harus memecahkan dan menerangkan penyingkiran sokongan, pembersihan dan pengawetan, sandblasting/pengisaran, penyemburan/pewarnaan, pemeriksaan dan pembungkusan supaya pelanggan memahami kos datang daripada proses sebenar, bukannya penambahan harga yang kabur.
Cara yang lebih baik ialah mengurangkan kesukaran pascapemprosesan semasa fasa reka bentuk: elakkan permukaan rupa daripada menjadi permukaan sokongan, tambah margin proses yang mudah untuk dipegang, asingkan struktur rongga dalam yang sukar diproses, dan jelaskan permukaan mana yang tidak dibenarkan untuk diisarkan. Ini bukan sahaja memendekkan masa penghantaran, tetapi juga meningkatkan kestabilan.
Kesimpulan
Matlamat pascapemprosesan percetakan 3D bukan untuk menutup kecacatan cetakan, tetapi untuk menukar komponen yang dibentuk menjadi item penghantaran yang boleh digunakan, dipamerkan dan diterima. Hanya dengan memasukkan penyingkiran sokongan, pembersihan dan pengawetan, keseragaman permukaan, pemeriksaan semula dimensi dan standard penerimaan ke dalam pengurusan keseluruhan proses, perkhidmatan percetakan 3D dapat beralih daripada prototaip sekali guna kepada keupayaan pembuatan atas permintaan yang boleh dipercayai.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.