
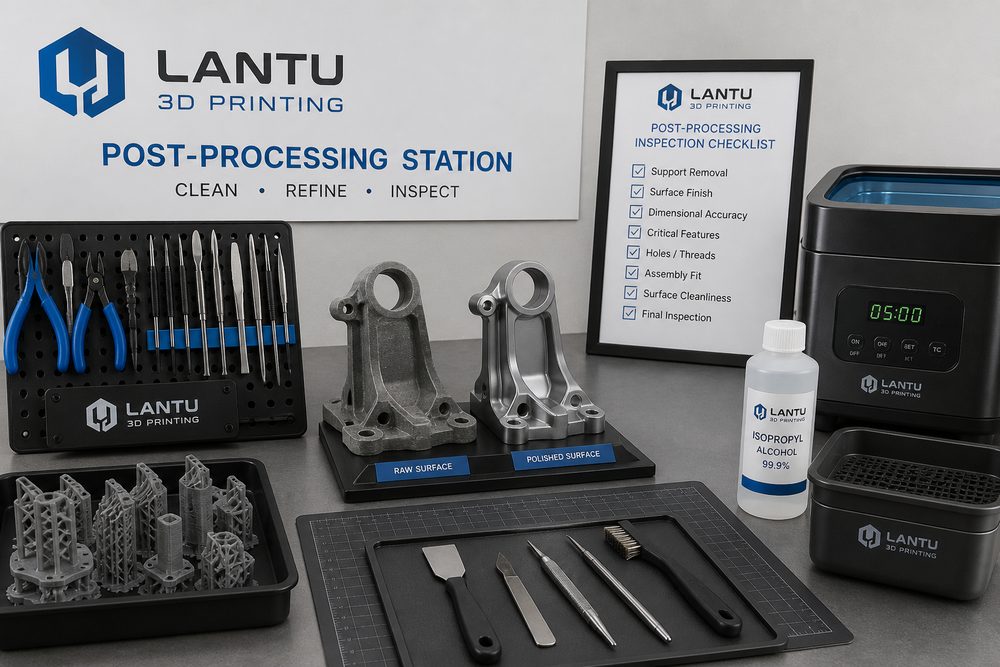
บทนำ: งานหลังการผลิตเป็นตัวตัดสินว่าชิ้นส่วนจะพร้อมส่งมอบจริงหรือไม่
หลายบริษัทเมื่อประเมินการพิมพ์ 3D มักให้ความสนใจกับความแม่นยำของเครื่องจักร ราคาวัสดุ และเวลาในการพิมพ์ แต่กลับประเมินผลกระทบของงานหลังการผลิตต่อคุณภาพสุดท้ายต่ำเกินไป ชิ้นส่วนที่ออกจากเครื่องพิมพ์มักเป็นเพียง “ขึ้นรูปเสร็จ” เท่านั้น ไม่ได้หมายความว่า “ประกอบได้ ใช้งานได้ แสดงได้ และส่งมอบได้” ปัญหาอย่างซัพพอร์ตตกค้าง ผงวัสดุฝังอยู่ภายใน เรซินที่ยังไม่บ่มเต็มที่ ความหยาบผิวที่ไม่สม่ำเสมอ ขอบที่ขาวด้าน รูยึดที่อุดตัน ฯลฯ ล้วนทำให้ชิ้นงานที่ดูเหมือนพิมพ์สำเร็จแล้วกลับมีความเสี่ยงเมื่อถูกลูกค้ารับตรวจหรือเมื่อเข้าสู่การประกอบจริง
บลูปรินต์ 3D มองงานหลังการผลิตเป็นหนึ่งในขั้นตอนของวงจรชีวิตตั้งแต่แบบร่าง การออกแบบ การผลิต ไปจนถึงการส่งมอบชิ้นงานจริง ไม่ใช่เพียงงานเก็บรายละเอียดท้ายสุด โดยเฉพาะในโครงการชิ้นส่วนล็อตเล็ก โมเดลโชว์ ชิ้นงานต้นแบบเชิงหน้าที่ และฟิกซ์เจอร์/จิ๊ก มาตรฐานของงานหลังการผลิตที่ชัดเจนจะส่งผลโดยตรงต่อราคา ระยะเวลา และอัตราการแก้งาน
1. การถอดซัพพอร์ต: ปกป้องผิวสำคัญก่อน แล้วจึงคำนึงถึงความเร็ว
กระบวนการ FDM, SLA, DLP และ SLM สำหรับโลหะมักต้องใช้โครงสร้างซัพพอร์ต การถอดซัพพอร์ตดูเหมือนพึ่งพาประสบการณ์ของช่าง แต่จริง ๆ แล้วควรคาดการณ์พื้นที่สัมผัสของซัพพอร์ตตั้งแต่ขั้นตอนออกแบบ บนพื้นผิวภายนอก พื้นผิวซีล พื้นผิวอ้างอิงสำหรับประกอบ และบริเวณรอบรูเกลียว ควรลดจุดสัมผัสของซัพพอร์ตให้มากที่สุด หากจำเป็นควรปรับทิศทางการวางชิ้นงานหรือแบ่งชิ้นเพื่อพิมพ์ สำหรับชิ้นเรซินแบบฉายแสง ถ้าจุดซัพพอร์ตใหญ่เกินไปจะทิ้งรอยบุ๋ม ถ้าเล็กเกินไปก็อาจทำให้พิมพ์ล้มเหลว แนวทางที่ใช้บ่อยคือวางซัพพอร์ตหลักบนผิวที่ไม่ใช่ผิวโชว์ และใช้ซัพพอร์ตขนาดเล็กในบริเวณขอบหรือช่วงเปลี่ยนผิวเพื่อลดงานขัดแต่ง
หัวใจของการถอดซัพพอร์ตไม่ใช่ “เร็วที่สุด” แต่คือหลีกเลี่ยงความเสียหายซ้ำ ชิ้นส่วนผนังบาง โครงสร้างแบบสแนปฟิต และครีบยาวควรใช้คีมตัดค่อย ๆ ปลดแรงก่อน แล้วจึงเก็บแต่งเฉพาะจุด สำหรับชิ้นงานโลหะ ความร้อนที่ได้รับจากการตัดซัพพอร์ต โป่งนูนที่เหลืออยู่ และการแข็งตัวเฉพาะจุด ก็ต้องถูกนับรวมไว้ในแผนการกลึงหรือขัดแต่งขั้นถัดไปด้วย
2. การล้าง การบ่มแข็ง และการกำจัดผง: หน้าต่างการทำงานขึ้นอยู่กับคุณสมบัติของวัสดุ
ชิ้นเรซิน SLA/DLP โดยทั่วไปต้องล้างด้วยแอลกอฮอล์และบ่มด้วยแสง UV ซ้ำ การล้างไม่เพียงพอจะทำให้ผิวเหนียว ส่วนการล้างมากเกินไปอาจทำให้เปราะหรือเกิดอาการขาวด้านในรายละเอียดเล็ก ๆ ระยะเวลาในการบ่มก็ต้องปรับตามวัสดุ ความหนาของผนัง และความโปร่งแสง ชิ้นไนลอน SLS จะเน้นการกำจัดผงและทำความสะอาดโพรงภายใน โดยโครงสร้างทางเดินซับซ้อน รูตัน และโครงตะแกรงมักต้องอาศัยลมอัด แปรง การสั่นสะเทือน หรืออัลตราโซนิกช่วย หากผงยังคงตกค้างอยู่ในโพรงภายในเป็นเวลานาน จะกระทบต่อการประกอบ น้ำหนัก และแรงยึดเกาะของงานพ่นสีในขั้นต่อไป
บลูปรินต์ 3D จะประเมินโมเดลโดยคำนวณวัสดุและกระบวนการควบคู่กับหน้าต่างงานหลังการผลิต ตัวอย่างเช่น หากเป็นชิ้นงานโชว์ที่เน้นภาพลักษณ์ เรซินจะให้รายละเอียดได้ดี แต่แผ่นบางขนาดใหญ่ต้องเสริมความแข็งแรงและอาจต้องแบ่งชิ้นพิมพ์; ถ้าเป็นชิ้นส่วนที่ต้องทนแรงกระแทก ไนลอนจะเหมาะกว่า แต่หากลูกค้าต้องการผิวเงาสูง ก็ต้องเพิ่มขั้นตอนขัดผิว รองพื้น และพ่นสี
3. การทำผิว: ความสม่ำเสมอของความหยาบผิวสำคัญกว่าความเงาเฉพาะจุด
การพ่นทราย การกลิ้ง การขัด การขัดเงา การย้อมสี การพ่นสี การชุบไฟฟ้า และการเคลือบใส ล้วนเป็นงานหลังการผลิตที่พบได้บ่อย ข้อผิดพลาดที่พบบ่อยในการส่งมอบคือมุ่งแต่ให้บางจุด “เงามาก” แต่กลับละเลยความสม่ำเสมอโดยรวม สำหรับโมเดลโชว์ ลูกค้ามักให้ความสำคัญกับความต่างของสี รอยต่อ เส้นขอบ และสัมผัสมือมากกว่า; สำหรับชิ้นงานเชิงหน้าที่ การขัดมากเกินไปอาจเปลี่ยนขนาดประกบ และอาจทำให้ผนังบางอ่อนแรงลงได้
ดังนั้นก่อนทำงานหลังการผลิตควรกำหนดเกณฑ์การรับมอบให้ชัดเจน: ระดับความสวยงาม รอยชั้นที่ยอมรับได้ ตำแหน่งของรอยซัพพอร์ตที่มองเห็นได้ ช่วงสี ความหนาของชั้นสี และโซนที่ต้องปกป้องขนาดสำคัญ สำหรับรูประกอบ รางเลื่อน สแนปฟิต และพื้นผิวกำหนดตำแหน่ง ควรทำการปิดบังหรือเผื่อค่าชดเชยก่อนพ่นสี โครงการจำนวนมากยังควรทำชิ้นตัวอย่างแรกเพื่อเป็นมาตรฐานอ้างอิงให้ชิ้นถัดไป ลดความแตกต่างจากผู้ปฏิบัติงานแต่ละคน
4. การตรวจสอบขนาดซ้ำ: ขนาดหลังงานหลังการผลิตเท่านั้นที่นับเป็นขนาดส่งมอบ
ขนาดที่ผ่านเกณฑ์หลังพิมพ์เสร็จไม่ได้แปลว่าหลังงานหลังการผลิตจะยังผ่านเกณฑ์ด้วย การขัดทำให้ผนังบางลง การพ่นสีเพิ่มความหนาของผิว และการบ่มความร้อนหรือการอบอาจทำให้เกิดการบิดงอเล็กน้อย สำหรับชิ้นงานที่มีข้อกำหนดในการประกอบ ควรใช้กระบวนการสามช่วงคือ “ตรวจเบื้องต้นหลังพิมพ์ — ปกป้องระหว่างงานหลังการผลิต — ตรวจขั้นสุดท้าย” เครื่องมือที่ใช้ตรวจวัดได้แก่ เวอร์เนียคาลิเปอร์ เกจเสียบ เกจเข็ม เกจเกลียว และเครื่องวัดพิกัดสามมิติ สำหรับพื้นผิวโค้งที่ซับซ้อน สามารถใช้การสแกนเปรียบเทียบเพื่อยืนยันความคลาดเคลื่อนโดยรวม
ในโครงการที่มีความเสี่ยงสูง บลูปรินต์ 3D มักแนะนำให้แยกการจัดการพื้นผิวออกเป็นสองระดับ: พื้นผิวภายนอกเน้นลายผิวและสี ส่วนพื้นผิวหน้าที่เน้นระยะรู ความเรียบ ความตั้งฉาก และระยะเผื่อการประกบ วิธีนี้ช่วยหลีกเลี่ยงการเสียสมรรถนะในการประกอบเพียงเพราะต้องการความสวยงาม
5. นำงานหลังการผลิตไปไว้ล่วงหน้าตั้งแต่การเสนอราคาและการออกแบบ
งานหลังการผลิตไม่ใช่งานแถมฟรี ชิ้นส่วนที่ต้องการผิวสูง มีพื้นที่ต้องปิดบังมาก สีซับซ้อน และต้องตรวจหลายรอบ อาจมีต้นทุนแรงงานสูงกว่าต้นทุนการพิมพ์เสียอีก ใบเสนอราคาที่โปร่งใสควรแยกอธิบายขั้นตอนการถอดซัพพอร์ต การล้างและบ่ม การพ่นทรายและขัด การพ่นสี/ย้อมสี การตรวจสอบ และการบรรจุหีบห่อ เพื่อให้ลูกค้าเห็นว่าต้นทุนมาจากกระบวนการจริง ไม่ใช่การบวกราคาแบบคลุมเครือ
วิธีที่ดีกว่าคือเริ่มลดความยากของงานหลังการผลิตตั้งแต่ขั้นออกแบบ เช่น เลี่ยงให้ผิวโชว์ไปอยู่ในตำแหน่งซัพพอร์ต เพิ่มขอบกระบวนการเพื่อให้จับยึดได้ง่าย แยกชิ้นงานที่มีโพรงลึกซึ่งยากต่อการจัดการ และกำหนดชัดเจนว่าพื้นผิวใดห้ามขัดแต่ง วิธีนี้จะช่วยทั้งลดระยะเวลาและเพิ่มความเสถียร
สรุป
เป้าหมายของงานหลังการผลิต 3D ไม่ใช่การปกปิดข้อบกพร่องของการพิมพ์ แต่คือการเปลี่ยนชิ้นงานที่ขึ้นรูปแล้วให้กลายเป็นชิ้นงานที่ใช้งานได้ แสดงได้ และผ่านการรับมอบได้ เมื่อการถอดซัพพอร์ต การล้างและบ่มแข็ง ความสม่ำเสมอของพื้นผิว การตรวจขนาดซ้ำ และเกณฑ์การรับมอบ ถูกนำเข้าไปอยู่ในการจัดการแบบครบวงจร บริการการพิมพ์ 3D ก็จะก้าวจากการทำต้นแบบครั้งเดียว ไปสู่ความสามารถในการผลิตตามต้องการที่เชื่อถือได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง