
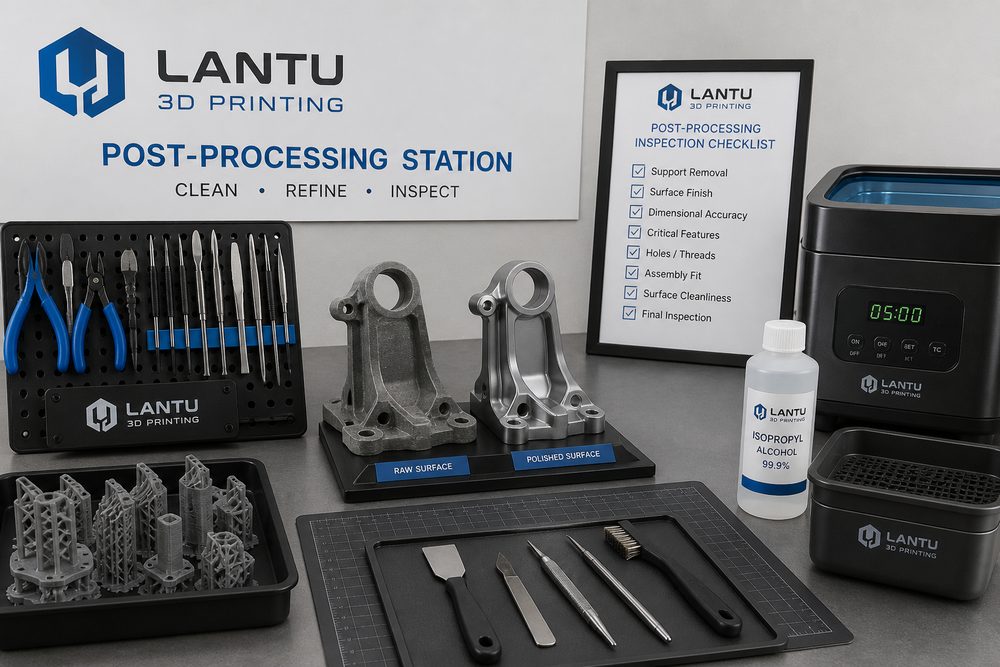
Introducción: el posprocesado determina si la pieza es realmente entregable
Muchas empresas, al evaluar la impresión 3D, suelen fijarse en la precisión del equipo, el precio del material y el tiempo de impresión, pero subestiman el impacto del posprocesado en la calidad final. Una pieza al salir de la impresora normalmente solo está “conformada”; eso no significa que ya sea “apta para ensamblaje, exhibición o entrega”. Los restos de soportes, el polvo incrustado, la resina no curada por completo, la rugosidad superficial desigual, el blanqueamiento en los bordes y los orificios obstruidos pueden hacer que una pieza aparentemente exitosa revele riesgos durante la aceptación del cliente o el ensamblaje de ingeniería.
lantu3D considera el posprocesado como una etapa del ciclo de vida que va desde el boceto, el diseño y la fabricación hasta la entrega del producto físico, y no como una simple tarea de cierre. En particular, en proyectos de piezas de pequeña serie, modelos de presentación, prototipos funcionales y útiles de fabricación, la claridad de los estándares de posprocesado influye directamente en el coste, el plazo y la tasa de retrabajo.
1. Retirada de soportes: proteger primero las superficies críticas y luego buscar eficiencia
Los procesos FDM, SLA, DLP y metal SLM suelen requerir estructuras de soporte. La retirada de soportes parece depender de la experiencia manual, pero en realidad debe preverse desde la etapa de diseño, identificando las zonas de contacto. En superficies exteriores, superficies de sellado, planos de referencia de ensamblaje y zonas cercanas a orificios roscados, se debe minimizar al máximo el contacto de los soportes; si es necesario, conviene ajustar la orientación de impresión o dividir la pieza para imprimirla por partes. En piezas de resina curada por luz, un punto de soporte demasiado grueso dejará un cráter, mientras que uno demasiado fino puede provocar fallos de impresión. Una estrategia habitual consiste en colocar soportes principales en superficies no visibles y utilizar soportes finos en bordes o transiciones para reducir el trabajo de lijado.
El foco del control en la retirada de soportes no es “ir lo más rápido posible”, sino evitar daños secundarios. Las estructuras de pared delgada, los cierres de clip y las nervaduras esbeltas deben liberarse primero en segmentos con pinzas de corte para aliviar tensiones y, después, realizar ajustes locales. En piezas metálicas, el efecto térmico, los resaltes residuales y el endurecimiento local tras el corte de soportes también deben incorporarse al plan de mecanizado o lijado posterior.
2. Lavado, curado y eliminación de polvo: las propiedades del material determinan la ventana de tratamiento
Las piezas de resina SLA/DLP suelen requerir lavado con alcohol y un segundo curado UV. Un lavado insuficiente puede dejar la superficie pegajosa; un lavado excesivo puede provocar fragilidad o blanqueamiento de los detalles. El tiempo de curado también debe ajustarse según el material, el espesor de pared y la transparencia. En el caso de piezas de nylon por SLS, la prioridad está en la eliminación del polvo y la limpieza de cavidades internas. Los canales complejos, los orificios ciegos y las estructuras de celosía requieren aire comprimido, cepillos, vibración o asistencia por ultrasonidos. Si el polvo permanece durante mucho tiempo en cavidades internas, puede afectar al ensamblaje, al peso y a la adherencia de la pintura posterior.
Al evaluar un modelo, lantu3D calcula conjuntamente el proceso del material y la ventana de posprocesado. Por ejemplo, aunque ambas sean piezas de apariencia, la resina es adecuada para mostrar detalle, pero las placas delgadas de gran formato pueden requerir refuerzo y división por secciones; el nylon es ideal para piezas estructurales resistentes al impacto, pero si el cliente exige un acabado brillante, será necesario añadir lijado, imprimación y pintura.
3. Tratamiento superficial: uniformidad de rugosidad antes que brillo localizado
El granallado, el tamboreo, el lijado, el pulido, el teñido, la pintura, el recubrimiento electrolítico y el barniz transparente son tratamientos superficiales comunes. Un error frecuente en la entrega es perseguir solo que una zona quede “muy brillante” e ignorar la consistencia general. En los modelos de presentación, los clientes suelen prestar más atención a la diferencia de color, las uniones, las líneas de borde y el tacto; en las piezas funcionales, el lijado excesivo puede alterar las dimensiones de ajuste e incluso debilitar la resistencia de las paredes delgadas.
Por ello, antes del posprocesado deben definirse claramente los criterios de aceptación: nivel de apariencia, marcas de capa permitidas, ubicación de las marcas visibles de soportes, rango de color, espesor de la pintura y zonas de protección de dimensiones críticas. En orificios de ensamblaje, canales deslizantes, clips y superficies de posicionamiento, conviene enmascarar o reservar compensación antes de pintar. En proyectos de lote, también debe fabricarse una muestra inicial; las piezas posteriores deben tomarse como referencia de esa muestra para reducir las diferencias causadas por distintos operarios.
4. Reinspección dimensional: la dimensión de entrega es la dimensión después del posprocesado
Que una pieza cumpla las dimensiones al terminar la impresión no significa que siga cumpliéndolas después del posprocesado. El lijado reduce el espesor de pared, la pintura aumenta el espesor superficial y el curado térmico o el secado en horno pueden introducir ligeras deformaciones. Para piezas con requisitos de ensamblaje, se recomienda un flujo en tres etapas: “inspección inicial tras la impresión — protección durante el posprocesado — inspección final”. Las herramientas de medición habituales incluyen calibres, galgas pasa/no pasa, calibres de pines, galgas para roscas y máquinas de medición por coordenadas; en superficies complejas, el escaneo comparativo permite confirmar la desviación global.
Cuando el riesgo del proyecto es alto, lantu3D suele recomendar a los clientes gestionar por niveles las superficies de apariencia y las superficies funcionales: las primeras se centran en textura y color, mientras que las segundas se centran en distancia entre orificios, planitud, perpendicularidad y holguras de ajuste. Así se evita sacrificar el rendimiento de ensamblaje en favor de la apariencia.
5. Incorporar el posprocesado desde la cotización y la fase de diseño
El posprocesado no es un extra gratuito. Una pieza con altos requisitos de superficie, muchas zonas de enmascarado, colores complejos y varias rondas de inspección puede tener unos costes de mano de obra superiores a los de impresión. Una cotización transparente debe desglosar la retirada de soportes, el lavado y curado, el granallado y lijado, la pintura o el teñido, la inspección y el embalaje, para que el cliente entienda que el coste proviene de procesos reales y no de un recargo ambiguo.
La mejor práctica es reducir la dificultad del posprocesado desde la fase de diseño: alejar las superficies visibles de las zonas de soporte, añadir bordes de proceso para facilitar la sujeción, dividir estructuras de cavidad profunda difíciles de tratar y definir claramente qué superficies no pueden lijarse. Así se acortan los plazos y mejora la estabilidad.
Conclusión
El objetivo del posprocesado en impresión 3D no es ocultar defectos de impresión, sino convertir una pieza formada en un entregable utilizable, presentable y aceptable. Solo cuando la retirada de soportes, el lavado y curado, la consistencia superficial, la reinspección dimensional y los criterios de aceptación se integran en una gestión de proceso completa, los servicios de impresión 3D pueden evolucionar de una simple muestra puntual a una capacidad fiable de fabricación bajo demanda.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.