
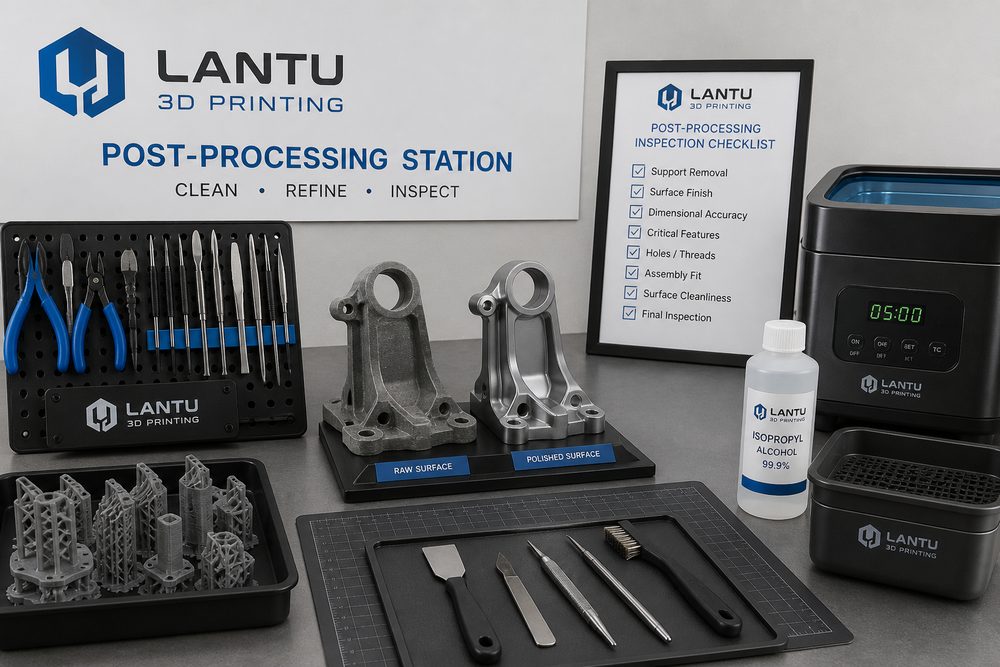
Inleiding: nabehandeling bepaalt of een onderdeel echt leverbaar is
Veel bedrijven die 3D-printen evalueren, richten hun aandacht op machineprecisie, materiaalkosten en printtijd, maar onderschatten de invloed van nabehandeling op de uiteindelijke kwaliteit. Een onderdeel dat uit de printer komt, is meestal alleen maar gevormd; dat betekent nog niet dat het kan worden geassembleerd, getoond of geleverd. Achtergebleven ondersteuning, ingesloten poeder, onvolledig uitgeharde hars, ongelijkmatige oppervlakteruwheid, wit uitslaan van randen en verstopte gaten kunnen er allemaal voor zorgen dat een ogenschijnlijk geslaagd printonderdeel risico’s blootlegt tijdens klantacceptatie of technische assemblage.
lantu3D ziet nabehandeling als een schakel in de levenscyclus van concept, ontwerp, productie tot fysieke levering, in plaats van als een simpele afrondende stap. Vooral bij kleine series, displaymodellen, functionele prototypes en mallen of fixtures beïnvloedt de duidelijkheid van de nabehandelingsnorm direct de kosten, doorlooptijd en herbewerkingsgraad.
1. Verwijderen van ondersteuning: eerst kritieke vlakken beschermen, dan pas op snelheid sturen
FDM-, SLA-, DLP- en metaal-SLM-processen vereisen vaak ondersteuningsstructuren. Het verwijderen van ondersteuning lijkt sterk afhankelijk van handmatige ervaring, maar moet in feite al in de ontwerpfase worden voorzien. Voor zichtvlakken, afdichtvlakken, assemblage-referentievlakken en de omgeving van schroefgaten moet contact met ondersteuning zoveel mogelijk worden beperkt; indien nodig kan de oriëntatie worden aangepast of kan het onderdeel in meerdere delen worden geprint. Bij lichtuithardende harsdelen kunnen te grove steunpunten putjes achterlaten, terwijl te fijne steunpunten tot printfalen kunnen leiden. Een gangbare strategie is om de hoofdondersteuning op niet-zichtbare vlakken te plaatsen en fijnere ondersteuning aan randen of overgangen te gebruiken om de hoeveelheid schuurwerk te beperken.
De kern van ondersteuning verwijderen is niet dat het zo snel mogelijk gaat, maar dat secundaire schade wordt vermeden. Delen met dunne wanden, klikverbindingen en slanke ribben moeten eerst gecontroleerd in segmenten worden vrijgemaakt met een kniptang, waarna lokale afwerking volgt. Bij metalen onderdelen moeten ook warmtebeïnvloede zones, resterende bramen en lokale verharding na het doorsnijden van de ondersteuning worden meegenomen in het vervolgproces of het schuurplan.
2. Reinigen, uitharden en poederverwijdering: het materiaal bepaalt het verwerkingsvenster
SLA- en DLP-harsdelen moeten doorgaans worden gereinigd met alcohol en daarna secundair UV-uitgehard. Onvoldoende reinigen kan leiden tot een plakkerig oppervlak; te intens reinigen kan brosheid of verbleking van details veroorzaken. Ook de uithardingstijd moet worden aangepast aan materiaal, wanddikte en transparantie. SLS-nylononderdelen vereisen vooral poederverwijdering en het reinigen van holtes. Complexe kanalen, blinde gaten en rasterstructuren hebben perslucht, borstels, trillingen of ultrasone ondersteuning nodig. Wanneer poeder langdurig in interne holtes achterblijft, heeft dat invloed op assemblage, gewicht en de hechting van latere coatings.
lantu3D beoordeelt modellen altijd door materiaal en proces samen met het nabehandelingsvenster te calculeren. Voor hetzelfde type visueel prototype is hars bijvoorbeeld zeer geschikt om details weer te geven, maar grote dunne platen vragen om versteviging en opsplitsing. Nylon is geschikt voor slagvaste functionele onderdelen, maar als de klant een hoogglans uitstraling verlangt, zijn extra schuur-, primer- en spuitstappen nodig.
3. Oppervlaktebehandeling: uniforme ruwheid is belangrijker dan lokale glans
Stralen, trommelen, schuren, polijsten, kleuren, spuiten, galvaniseren en transparante topcoats behoren tot de gebruikelijke nabehandelingsstappen. Een veelvoorkomende fout bij levering is dat men zich alleen richt op één plek die erg glanzend is, terwijl de algehele consistentie wordt genegeerd. Voor displaymodellen letten klanten meestal vooral op kleurverschil, naden, randen en het gevoel in de hand. Voor functionele onderdelen kan te veel schuren de maatvoering veranderen of zelfs de sterkte van dunne wanden verminderen.
Daarom moeten vóór de nabehandeling duidelijke acceptatiecriteria worden vastgelegd: kwaliteitsniveau van het uiterlijk, toegestane zichtbaarheid van laaglijnen, positie van zichtbare steunsporen, kleurbandbreedte, spuitlaagdikte en beschermzones voor kritieke maten. Voor montagegaten, schuifgeleidingen, klikverbindingen en positioneervlakken moet vóór het spuiten worden afgedekt of moet een maatcompensatie worden voorzien. Bij batchprojecten is het verstandig om een eerste referentiemonster te maken, waarna de vervolgonderdelen hieraan worden gespiegeld om verschillen tussen operators te beperken.
4. Maatcontrole: de maat na nabehandeling is de echte leveringsmaat
Dat een onderdeel direct na het printen binnen tolerantie is, betekent nog niet dat het na nabehandeling nog steeds voldoet. Schuren vermindert wanddikte, verf of coating voegt dikte toe, en thermische uitharding of drogen kan lichte vervorming veroorzaken. Voor onderdelen met assemblage-eisen is het daarom aan te raden om een driestapsproces toe te passen: eerste inspectie na het printen, bescherming tijdens nabehandeling en uiteindelijke hercontrole. Veelgebruikte meetmiddelen zijn schuifmaten, plugmaten, penmaten, draadmaten en CMM-metingen; voor complexe oppervlakken kan scanvergelijking worden gebruikt om de totale afwijking te bevestigen.
Bij projecten met een hoger risico adviseert lantu3D klanten om zichtvlakken en functionele vlakken apart te beheren: zichtvlakken richten zich op textuur en kleur, functionele vlakken op hart-op-hart-afstanden, vlakheid, loodrechtheid en passing. Zo wordt voorkomen dat esthetiek ten koste gaat van assemblageprestaties.
5. Nabehandeling vooraf meenemen in offerte en ontwerp
Nabehandeling is geen gratis extraatje. Een onderdeel met hoge eisen aan het oppervlak, veel afschermzones, complexe kleuren en meerdere inspectierondes kan meer arbeidskosten veroorzaken dan de print zelf. Een transparante offerte moet ondersteuningsverwijdering, reinigen en uitharden, stralen en schuren, spuiten en kleuren, inspectie en verpakking apart specificeren, zodat de klant begrijpt waar de kosten werkelijk vandaan komen en er geen onduidelijke opslag ontstaat.
Een betere aanpak is om de nabehandelingslast al in de ontwerpfase te verlagen: voorkom dat zichtvlakken samenkomen met ondersteuningsvlakken, voeg procesranden toe voor het vastklemmen, splits diepe holtes die lastig te behandelen zijn en geef duidelijk aan welke vlakken niet geschuurd mogen worden. Dat verkort niet alleen de levertijd, maar verhoogt ook de stabiliteit.
Conclusie
Het doel van 3D-print nabehandeling is niet om printfouten te verbergen, maar om gevormde onderdelen om te zetten in bruikbare, toonbare en acceptabele leveringsproducten. Alleen door het verwijderen van ondersteuning, reinigen en uitharden, oppervlakteconsistentie, maatcontrole en acceptatiecriteria in het volledige proces te beheren, kan 3D-printservice uitgroeien van eenmalig prototypen naar een betrouwbare on-demand productiemethode.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.