
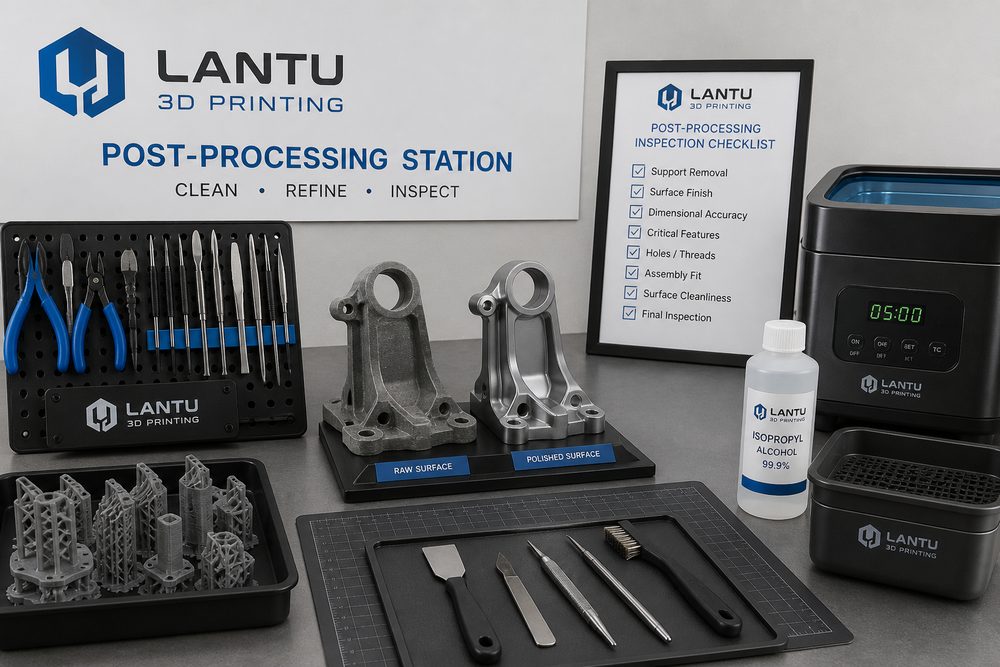
Introduction : le post-traitement détermine si la pièce est réellement livrable
Lorsqu’elles évaluent l’impression 3D, de nombreuses entreprises se concentrent sur la précision des machines, le prix unitaire des matériaux et le temps d’impression, tout en sous-estimant l’impact du post-traitement sur la qualité finale. Une pièce sortie de l’imprimante est généralement seulement « formée » ; cela ne signifie pas encore qu’elle peut être assemblée, présentée ou livrée. Des supports résiduels, des poudres incrustées, une polymérisation incomplète de la résine, une rugosité de surface irrégulière, des bords blanchis ou des orifices obstrués peuvent faire apparaître des risques au moment de la réception par le client ou de l’assemblage technique.
lantu3D considère le post-traitement comme un maillon du cycle de vie, du plan, de la conception et de la fabrication jusqu’à la livraison de la pièce physique, et non comme une simple opération de finition. En particulier pour les petites séries, les maquettes de présentation, les prototypes fonctionnels et les outillages, la clarté des standards de post-traitement influence directement les coûts, les délais et le taux de reprise.
1. Retrait des supports : protéger d’abord les zones clés, puis rechercher l’efficacité
Les procédés FDM, SLA, DLP et SLM métal nécessitent souvent des structures de support. Le retrait des supports peut sembler dépendre de l’expérience manuelle, mais il devrait en réalité être anticipé dès la phase de conception. Sur les surfaces d’apparence, les surfaces d’étanchéité, les plans de référence d’assemblage et autour des trous filetés, il faut réduire autant que possible les points de contact des supports ; si nécessaire, il convient de modifier l’orientation de la pièce ou de la concevoir en plusieurs parties. Pour les pièces en résine photopolymérisable, des points de support trop épais laissent des cratères, tandis que des points trop fins peuvent provoquer un échec d’impression ; la stratégie courante consiste à placer les supports principaux sur des surfaces non visibles et à utiliser des supports plus fins sur les bords ou les zones de transition afin de réduire le ponçage.
L’objectif du retrait des supports n’est pas d’aller « le plus vite possible », mais d’éviter les dommages secondaires. Les structures à parois minces, les clips et les nervures longues doivent d’abord être libérés progressivement à l’aide de pinces coupantes, puis repris localement. Pour les pièces métalliques, l’influence thermique de la coupe des supports, les reliefs résiduels et le durcissement local doivent également être intégrés au plan d’usinage ou de ponçage ultérieur.
2. Nettoyage, polymérisation et dépoudrage : les propriétés du matériau définissent la fenêtre de traitement
Les pièces en résine SLA/DLP nécessitent généralement un nettoyage à l’alcool et une polymérisation UV secondaire. Un nettoyage insuffisant laisse une surface collante, tandis qu’un nettoyage excessif peut entraîner une fragilisation ou un blanchiment des détails ; le temps de polymérisation doit également être ajusté selon le matériau, l’épaisseur des parois et la transparence. Les pièces en nylon issues du SLS exigent surtout le dépoudrage et le nettoyage des cavités ; les canaux complexes, les trous borgnes et les structures en grille nécessitent de l’air comprimé, des brosses, des vibrations ou une aide par ultrasons. Si la poudre reste longtemps à l’intérieur des cavités, elle affecte l’assemblage, le poids et l’adhérence des revêtements ultérieurs.
Dans l’évaluation des modèles, lantu3D calcule ensemble le procédé matière et la fenêtre de post-traitement. Par exemple, pour une maquette d’apparence, la résine permet de restituer finement les détails, mais une grande plaque mince peut nécessiter un renfort et une fabrication en plusieurs segments ; le nylon convient aux pièces structurelles résistantes aux chocs, mais si le client exige un aspect brillant, il faut ajouter des opérations de ponçage, d’apprêt et de peinture.
3. Traitement de surface : une rugosité uniforme vaut mieux qu’un brillant localisé
Le sablage, le barilage, le ponçage, le polissage, la teinture, la peinture, le placage et le vernis transparent font partie des post-traitements courants. L’erreur la plus fréquente lors de la livraison consiste à rechercher uniquement un point « très brillant », en négligeant l’uniformité globale. Pour les maquettes de présentation, le client accorde généralement plus d’importance aux différences de couleur, aux joints, aux lignes de bord et au toucher ; pour les pièces fonctionnelles, un ponçage excessif peut modifier les dimensions d’ajustement, voire réduire la résistance des parois minces.
Il faut donc définir clairement, avant le post-traitement, les critères d’acceptation : niveau d’apparence, traces de couches autorisées, position des marques de support visibles, plage de couleur, épaisseur de revêtement et zones de protection des dimensions critiques. Les trous d’assemblage, glissières, clips et surfaces de positionnement doivent être masqués ou compensés avant la peinture. Pour les projets en série, il convient également de produire un échantillon de première pièce, les pièces suivantes étant comparées à ce modèle de référence afin de réduire les écarts liés aux opérateurs.
4. Recontrôle dimensionnel : les dimensions après post-traitement sont les dimensions de livraison
Le fait qu’une pièce soit conforme après impression ne signifie pas qu’elle le restera après post-traitement. Le ponçage réduit l’épaisseur des parois, la peinture ajoute de l’épaisseur en surface, et la polymérisation thermique ou le séchage peuvent introduire de légères déformations. Pour les pièces soumises à des contraintes d’assemblage, il est recommandé d’adopter un processus en trois étapes : « contrôle initial après impression — protection pendant le post-traitement — contrôle final ». Les outils de mesure courants comprennent le pied à coulisse, les jauges, les piges, les calibres de filetage et les machines à mesurer tridimensionnelles ; pour les surfaces complexes, la comparaison par scan permet de vérifier l’écart global.
Lorsque le risque projet est élevé, lantu3D recommande de gérer séparément les surfaces d’apparence et les surfaces fonctionnelles : les premières sont évaluées sur la texture et la couleur, les secondes sur l’entraxe, la planéité, la perpendicularité et le jeu d’ajustement. On évite ainsi de sacrifier la performance d’assemblage au profit de l’esthétique.
5. Anticiper le post-traitement dès le chiffrage et la conception
Le post-traitement n’est pas un service gratuit ajouté par défaut. Une pièce exigeant une forte qualité de surface, de nombreuses zones de masquage, une couleur complexe et plusieurs cycles de contrôle peut coûter davantage en main-d’œuvre que l’impression elle-même. Un devis transparent doit détailler séparément le retrait des supports, le nettoyage et la polymérisation, le sablage et le ponçage, la peinture ou la teinture, ainsi que le contrôle et l’emballage, afin que le client comprenne que le coût provient d’opérations réelles et non d’un surcoût vague.
La meilleure approche consiste aussi à réduire la difficulté du post-traitement dès la conception : éloigner les surfaces visibles des zones de support, ajouter des bavettes techniques facilitant le bridage, diviser les cavités profondes difficiles à traiter et préciser quelles surfaces ne doivent pas être poncées. Cela permet à la fois de raccourcir les délais et d’améliorer la stabilité.
Conclusion
L’objectif du post-traitement en impression 3D n’est pas de masquer les défauts d’impression, mais de transformer une pièce formée en un élément livrable, utilisable, présentable et acceptable à la réception. Ce n’est qu’en intégrant le retrait des supports, le nettoyage et la polymérisation, l’uniformité de surface, le recontrôle dimensionnel et les critères d’acceptation dans une gestion de bout en bout que les services d’impression 3D peuvent évoluer d’un simple prototypage ponctuel vers une capacité fiable de fabrication à la demande.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.