
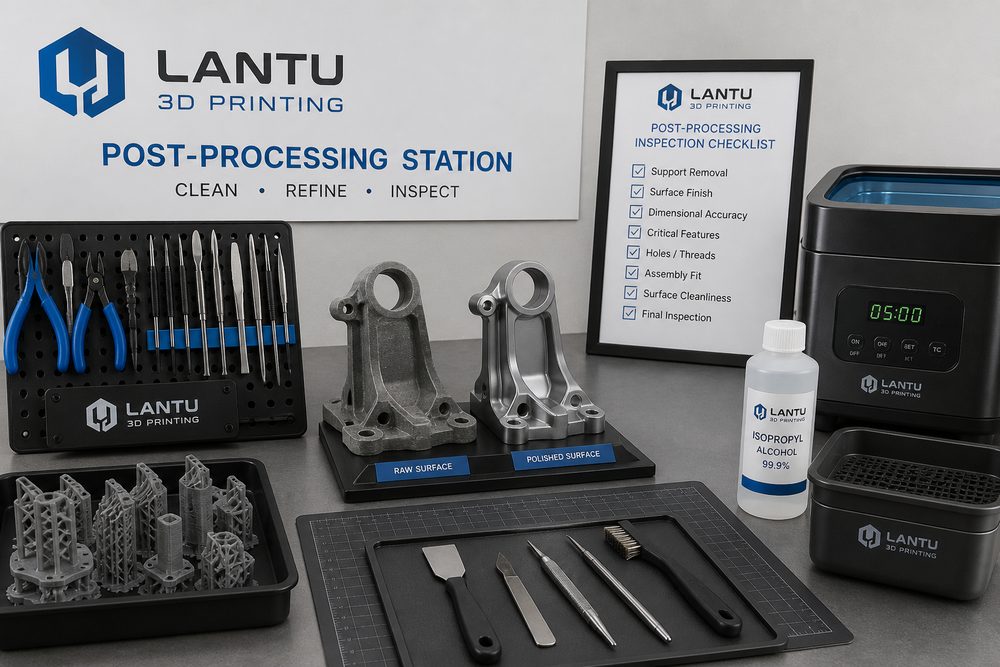
Introdução: o pós-processamento determina se a peça está realmente pronta para entrega
Muitas empresas, ao avaliar a impressão 3D, concentram-se na precisão do equipamento, no custo do material e no tempo de impressão, mas subestimam o impacto do pós-processamento na qualidade final. Quando uma peça sai da impressora, ela normalmente está apenas “conformada”, e isso não significa que já possa ser montada, exibida ou entregue. Resíduos de suportes, pó incrustado, cura incompleta da resina, rugosidade superficial irregular, esbranquiçamento nas bordas e obstrução de furos são problemas que podem fazer com que uma impressão aparentemente bem-sucedida revele riscos durante a aprovação do cliente ou a montagem técnica.
A lantu3D trata o pós-processamento como uma etapa do ciclo de vida que vai do desenho e da fabricação até a entrega do produto físico, e não como um simples acabamento final. Especialmente em projetos de peças de pequeno lote, modelos de exposição, protótipos funcionais e dispositivos de fixação, a clareza dos padrões de pós-processamento influencia diretamente custo, prazo e taxa de retrabalho.
1. Remoção de suportes: primeiro proteger as áreas críticas, depois buscar eficiência
Processos como FDM, SLA, DLP e SLM de metal frequentemente exigem estruturas de suporte. A remoção dos suportes parece depender da experiência manual, mas na prática deve ser prevista já na fase de projeto. Em superfícies externas, faces de vedação, referências de montagem e ao redor de furos roscados, o contato com suportes deve ser minimizado; quando necessário, é melhor ajustar a orientação de impressão ou dividir a peça em partes.
Em peças de resina fotopolimerizável, pontos de suporte muito grossos deixam marcas côncavas, enquanto pontos muito finos podem causar falha de impressão. Uma estratégia comum é posicionar suportes principais em superfícies não visíveis e usar suportes finos em bordas ou transições para reduzir o volume de lixamento.
O foco do controle na remoção de suportes não deve ser “quanto mais rápido, melhor”, mas sim evitar danos secundários. Estruturas de parede fina, encaixes tipo snap-fit e nervuras alongadas devem primeiro ser liberados gradualmente com alicates de corte, e só depois receber acabamento local. No caso de peças metálicas, os efeitos térmicos da remoção dos suportes, os ressaltos residuais e o endurecimento local também precisam entrar no plano de usinagem ou lixamento posterior.
2. Limpeza, cura e remoção de pó: as características do material definem a janela de processamento
Peças de resina em SLA/DLP normalmente exigem lavagem com álcool e cura UV secundária. Uma limpeza insuficiente deixa a superfície pegajosa; uma limpeza excessiva pode provocar fragilização ou esbranquiçamento de detalhes. O tempo de cura também deve ser ajustado conforme o material, a espessura da parede e a transparência. Já peças em nylon por SLS exigem principalmente remoção de pó e limpeza de cavidades. Canais complexos, furos cegos e estruturas em grade podem exigir ar comprimido, escovas, vibração ou auxílio ultrassônico. Se o pó permanecer por muito tempo em câmaras internas, ele pode afetar a montagem, o peso e a adesão da pintura posterior.
Ao avaliar um modelo, a lantu3D considera em conjunto o processo de material e a janela de pós-processamento. Por exemplo, se duas peças forem ambas protótipos de aparência, a resina é mais adequada para evidenciar detalhes, mas placas grandes e finas podem precisar de reforço e divisão em partes; o nylon é ideal para componentes estruturais resistentes a impacto, mas, se o cliente exigir um acabamento visual de alto brilho, serão necessários lixamento, primer e pintura adicionais.
3. Tratamento de superfície: uniformidade da rugosidade é mais importante do que brilho localizado
Jateamento, tamboreamento, lixamento, polimento, tingimento, pintura, galvanização e verniz transparente são formas comuns de pós-processamento. Um erro frequente na entrega é buscar apenas um ponto “muito brilhante” e ignorar a consistência geral. Em modelos de exposição, o cliente costuma valorizar mais diferença de cor, linhas de junção, bordas e sensação ao toque. Em peças funcionais, o excesso de lixamento pode alterar as dimensões de encaixe e até reduzir a resistência de paredes finas.
Por isso, antes do pós-processamento, os critérios de aceitação devem ser definidos com clareza: nível de aparência, marcas de camada permitidas, posição dos vestígios de suportes visíveis, faixa de cor, espessura de pintura e áreas críticas que precisam de proteção dimensional. Em furos de montagem, canais deslizantes, travas e superfícies de posicionamento, é recomendável mascarar ou prever compensação antes da pintura. Em projetos de lote, também vale produzir uma amostra inicial de referência, para que as demais peças sejam comparadas a ela e a variação entre operadores seja reduzida.
4. Reinspeção dimensional: a dimensão após o pós-processamento é a dimensão de entrega
Uma peça que passa na inspeção logo após a impressão não está necessariamente dentro da tolerância depois do pós-processamento. O lixamento reduz a espessura das paredes, a pintura adiciona espessura superficial e a cura térmica ou a secagem podem introduzir pequenas deformações. Para peças com exigência de montagem, recomenda-se um fluxo em três etapas: inspeção inicial após a impressão, proteção durante o pós-processamento e verificação final antes da entrega. Entre os instrumentos usuais estão paquímetro, calibrador tampão, pinos de medição, calibrador de rosca e máquina de medição por coordenadas; em superfícies complexas, a comparação por escaneamento pode confirmar o desvio global.
Quando o risco do projeto é mais alto, a lantu3D recomenda ao cliente separar a gestão entre faces estéticas e faces funcionais. As faces estéticas devem focar textura e cor; as funcionais, por sua vez, devem focar distância entre furos, planicidade, perpendicularidade e folga de encaixe. Assim, evita-se sacrificar o desempenho de montagem em nome da aparência.
5. Antecipar o pós-processamento na cotação e no projeto
O pós-processamento não é um item gratuito adicional. Uma peça com alto requisito de acabamento, muitas áreas a mascarar, cores complexas e múltiplas inspeções pode ter custo de mão de obra superior ao custo de impressão. Uma cotação transparente deve separar claramente remoção de suportes, limpeza e cura, jateamento e lixamento, pintura e tingimento, inspeção e embalagem, para que o cliente entenda que o custo vem de etapas reais e não de um acréscimo indefinido.
Uma abordagem ainda melhor é reduzir a dificuldade do pós-processamento já na fase de projeto: afastar faces de aparência das áreas com suportes, adicionar bordas de processo que facilitem a fixação, dividir estruturas de cavidade profunda que sejam difíceis de tratar e especificar claramente quais superfícies não podem ser lixadas. Isso reduz o prazo de entrega e aumenta a estabilidade do resultado.
Conclusão
O objetivo do pós-processamento na impressão 3D não é esconder defeitos de fabricação, mas transformar a peça conformada em um item utilizável, apresentável e aceito na entrega. Somente quando a remoção de suportes, a limpeza e cura, a consistência da superfície, a reinspeção dimensional e os critérios de aceitação são gerenciados ao longo de todo o fluxo, o serviço de impressão 3D deixa de ser uma simples prototipagem e passa a ser uma capacidade confiável de manufatura sob demanda.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.